























Una volta superati PLA e PETG, le domande non riguardano più il colore ma invece la temperatura di esercizio, la rigidità, l’esposizione chimica e se il componente subirà fluaggio sotto carico. I filamenti ingegneristici con fibra di carbonio sono la risposta a queste domande — ma PPA-CF, PPS-CF, PPS-GF e PA12-CF non sono intercambiabili. Questa guida spiega a cosa serve ognuno realmente, quanto costa in termini di complessità del processo e quando l’opzione più economica è la scelta ingegneristica corretta.
Perché la Fibra di Carbonio Cambia Tutto
Aggiungere il 20–30% di fibra di carbonio triturata a un polimero fa tre cose:
- Aumenta la rigidità in modo drastico. Il modulo può raddoppiare o triplicare rispetto al polimero non riempito. Un supporto che si piegava ora non lo fa più.
- Riduce l’espansione termica. Meno movimento sotto calore significa migliore stabilità dimensionale nei componenti di precisione.
- Aumenta la temperatura di deformazione per calore. Il componente mantiene la forma sotto carico a temperature in cui il polimero base affonderebbe.
Fa anche tre cose per le quali devi pianificare:
- Usura abrasiva. La fibra triturata danneggia gli ugelli in ottone. Acciaio temprato o carburo di tungsteno sono obbligatori.
- Ridotta elongazione. Più rigido significa quasi sempre più fragile. I componenti con fibra di carbonio si spezzano invece di piegarsi e l’adesione tra gli strati diventa l’anello debole.
- Anisotropia. I componenti sono resistenti lungo il percorso di estrusione e deboli tra gli strati. L’orientamento è ora una decisione ingegneristica, non estetica.
I Quattro Concorrenti in Breve
| Materiale | Polimero base | Profilo di resistenza | Resistenza al calore | Difficoltà |
|---|---|---|---|---|
| PA12-CF | Poliammide 12 | Resistente, quasi resistente, buona durabilità a fatica | Moderata | Media |
| PPA-CF30 HT | Poliftalamide | Molto rigido, alta resistenza conservata a caldo | Alta | Alta |
| PPS-CF | Polifenilene solfuro | Molto rigido, inerte chimicamente, fragile | Molto alta | Molto alta |
| PPS-GF | PPS + fibra di vetro | Rigido, dimensionalmente stabile, meno abrasivo del CF | Molto alta | Molto alta |
Leggi quella tabella come una scala, non una classifica. Ogni gradino superiore offre resistenza al calore e chimica con printabilità, costo e fragilità. La maggior parte delle persone che comprano PPS-CF per un supporto che si trova a 60 °C hanno scelto il materiale sbagliato.
PA12-CF: Il Punto di Ingresso Pratico
PA12-CF è da dove dovrebbe iniziare la maggior parte delle stampa funzionali. La poliammide 12 assorbe molta meno umidità della PA6 o PA6/66, il che la rende notevolmente più facile da stampare bene: meno scoppi, meno stringing e una finestra molto più ampia tra "abbastanza asciutta" e "umida".
Cosa ti offre:
- Alta resistenza e buona resistenza a fatica — cicli di carico ripetuti non la fanno crackare velocemente.
- Resistenza al calore moderata, adatta per supporti, alloggiamenti, maschere e la maggior parte delle protezioni per macchinari.
- Comportamento all'impatto che è tollerante rispetto al PPS, il che è importante se il componente cade.
- Buona resistenza chimica a oli, grassi e carburanti.
Cosa non ti offre:
- Servizio continuo molto sopra i 100–120 °C sotto carico.
- Stabilità dimensionale in un ambiente caldo e umido — assorbe ancora un po' di umidità e cresce leggermente.
- Stabilità UV. I componenti PA non dipinti degradano all'aperto.
| Parametro | Punto di partenza PA12-CF |
|---|---|
| Ugello | 270–290 °C, temprato |
| Letto di stampa | 80–100 °C |
| Camera di stampa | 45–60 °C fortemente preferita |
| Raffreddamento componente | 0–20% |
| Velocità | 30–60 mm/s |
| Essiccazione | 70–80 °C per 8–12 h prima della stampa |
PPA-CF30 HT: Il Materiale per Van Motori Caldo
La poliftalamide appartiene alla stessa famiglia del nylon ma con uno scheletro aromatico che aumenta la temperatura di transizione vetrosa e migliora la conservazione della resistenza a temperatura. In pratica, la PPA-CF è la scelta quando un componente deve rimanere rigido e resistente a 120–150 °C, non solo sopravviverci.
Dove PPA-CF è veramente la risposta giusta:
- Supporti sotto cofano, componenti di aspirazione e montaggi vicino a fonti di calore.
- Componenti strutturali che sopportano sia carico che temperatura elevata contemporaneamente — questo è il caso in cui PA12-CF affonda e PPA no.
- Componenti che hanno bisogno di bassa assorbimento di umidità più alta rigidità. La PPA assorbe meno acqua della PA6/66 e mantiene meglio le dimensioni.
- Alloggiamenti elettrici e connettori, dove il comportamento dielettrico e la resistenza al calore della PPA sono ben consolidati nello stampaggio a iniezione.
Dove è superflua:
- Supporti a temperatura ambiente — PA12-CF è più economica, più resistente e più facile.
- Qualsiasi cosa che richieda alta elongazione o assorbimento di impatto.
La PPA-CF è difficile da stampare. Vuole una camera calda, un hotend temprato capace di sostenere 300 °C+, e essiccazione aggressiva. È anche notevolmente più costosa al chilo, e il formato della bobina da 500 g riflette quanto la maggior parte dei negozi la usano effettivamente.
PPS-CF e PPS-GF: Gli Estremi Chimici e di Calore
Il polifenilene solfuro è un polimero ingegneristico semicristallino con una combinazione difficile da battere: servizio continuo intorno ai 200 °C, resistenza quasi totale a solventi, carburanti, acidi e basi, infiammabilità intrinseca bassa e assorbimento di umidità molto basso.
Questa combinazione è perché il PPS è usato nella lavorazione chimica, i condotti aerospaziali e i sistemi di carburante automobilistici. È anche perché la PPS-CF è uno dei filamenti più difficili da stampare con successo.
Cosa ti offre il PPS
- Inerzia chimica. Nulla a temperatura ambiente lo dissolve. L'esposizione a solventi che distruggerebbe PA o PETG è irrilevante.
- Resistenza al calore. Mantiene le proprietà ben oltre dove inizia ad ammorbidirsi la PPA.
- Stabilità dimensionale. L'assorbimento di umidità molto basso significa che il componente che stampi è quello che ottieni, anche mesi dopo.
- Comportamento di fiamma. Intrinsecamente ritardante di fiamma senza additivi.
Cosa ti costa il PPS
- Fragilità. La PPS-CF si spezza. Le pareti sottili e gli angoli interni acuti sono siti di inizio di crack. Progetta con raggi.
- Difficoltà di processo. Temperature degli ugelli nel range di 310–340 °C, letto vicino a 120 °C, e camera calda. Non ogni stampante può fare questo, e quelle che possono non sono economiche.
- Ricottura. Molti componenti PPS necessitano di una ricottura controllata post-stampa per raggiungere le proprietà pubblicate. Saltala e ottieni un componente che sembra giusto ma funziona alla metà delle specifiche.
- Costo. Il materiale più costoso in questo confronto, di gran lunga.
PPS-CF vs PPS-GF
Stesso polimero, differente rinforzo. La fibra di carbonio offre maggiore rigidità e minor peso; la fibra di vetro offre migliore comportamento all'impatto, migliore isolamento elettrico e minor usura dell'ugello. Se il componente è strutturale, scegli CF. Se è un isolante o subisce impatti, scegli GF. Se è un alloggiamento che non deve condurre, GF è la scelta corretta indipendentemente dai numeri di rigidità.
Scelta per Applicazione
| Applicazione | Scelta migliore | Perché |
|---|---|---|
| Supporti per end-effector robot | PA12-CF | Rigido, resistente, resistente a fatica, economico |
| Montaggio sotto cofano, 130 °C continuo | PPA-CF30 HT | Conservazione della resistenza a temperatura |
| Clip per condotto carburante, esposizione solvente | PPS-CF | Inerzia chimica non negoziabile qui |
| Isolante elettrico, ambiente caldo | PPS-GF | Rinforzo non conduttivo |
| Componente telaio drone | PA12-CF o PPA-CF | Rapporto rigidità/peso, tolleranza all'impatto |
| Alloggiamento pompa, lavoro chimico | PPS-CF | Resistenza a solventi e acidi |
| Maschera officina generale | PA12-CF | Materiale più economico che non fallirà |
| Condotto aria calda, 180 °C | PPS-CF | Unico materiale qui con margine a quella temperatura |
I Requisiti di Processo che Nessuno Ti Avverte
L'essiccazione non è opzionale
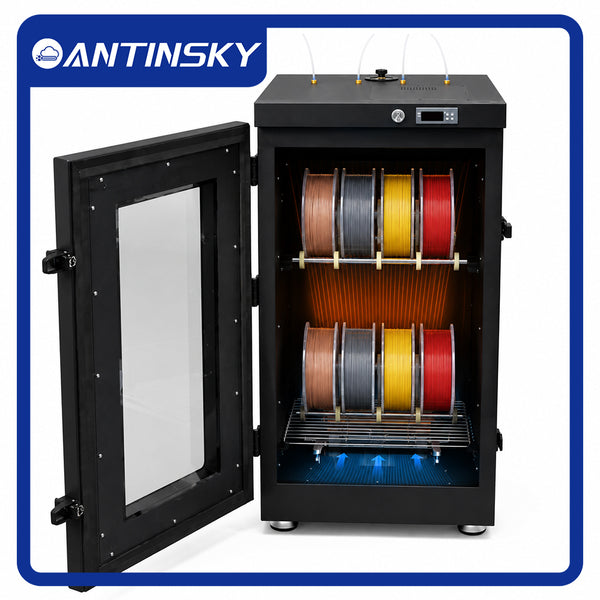
La PA12 assorbe meno umidità della PA6, ma assorbe comunque. La PPA e la PPS assorbe molto meno, ma la dimensionatura della fibra e l'ambiente della bobina contano comunque. La regola: essicca ogni filamento ingegneristico prima di ogni stampa, a 80 °C per 8+ ore per le poliammidi, e conservalo in una scatola asciutta durante la stampa. Le stampe di poliammidi umide sembrano accettabili ma funzionano a una frazione delle specifiche — non vedrai il problema finché il componente non fallisce.
Ugello temprato, sempre
La fibra triturata è abrasiva. Un ugello in ottone si allargherà entro poche centinaia di grammi, la larghezza dell'estrusione si sposterà, e cercherai un "problema di impostazioni" che in realtà è un ugello usurato. Usa acciaio temprato o carburo di tungsteno. Un ugello in tungsteno costa di più dell'ottone e dura molte volte più a lungo — nel corso della vita della bobina è l'opzione più economica.
La camera di stampa conta di più dell'hotend
I polimeri ingegneristici si contraggono mentre si raffreddano. Una stampante aperta produce componenti con angoli deformati e strati delaminati non importa cosa dica la temperatura dell'ugello. Una camera a 50–60 °C per PA12-CF e 80–100 °C per PPS cambia l'esito più di qualsiasi impostazione slicer.
Ricottura
Molti componenti PPS e PPA raggiungono le proprietà pubblicate solo dopo una ricottura controllata — tipicamente un aumento lento, un mantenimento vicino alla temperatura raccomandata del materiale, e un raffreddamento lento. Un raffreddamento più veloce blocca lo stress e produce componenti che crackano dopo, a volte settimane dopo, senza carico applicato.
Progetta per l'anisotropia
L'adesione tra gli strati è l'asse debole. Se un supporto verrà separato, orientalo in modo che il carico scorra lungo il percorso di estrusione. Se questo è impossibile, aggiungi nervature, aumenta il numero di pareti, o passa a un materiale più resistente. La geometria batte la scelta del materiale più spesso di quanto le persone si aspettino.
Realtà dei Costi
| Materiale | Bobina tipica | Costo relativo | Quando il costo è giustificato |
|---|---|---|---|
| PA12-CF | 1 kg | Medio | Quasi sempre — miglior valore del gruppo |
| PPA-CF30 HT | 500 g | Alto | Calore più carico, contemporaneamente |
| PPS-CF | 500 g | Molto alto | Esposizione chimica o servizio >150 °C |
| PPS-GF | 1 kg | Alto | Isolamento elettrico a temperatura |
La modalità di fallimento qui è comprare PPS-CF per un componente che doveva solo essere rigido a temperatura ambiente. Pagi cinque volte di più, lotti con il processo per una settimana, e ottieni un componente più fragile della versione PA12-CF. Inizia dal gradino inferiore della scala e sali solo quando un requisito reale lo forza.
C'è anche un costo nascosto nel tempo. Una stampa PPS con un ciclo di essiccazione corretto, un bagno camera calda e una ricottura controllata può occupare una macchina per la maggior parte di un giorno per un componente che PA12-CF avrebbe prodotto prima di pranzo. Se le ore di macchina sono il vincolo piuttosto che il costo del materiale, quel compromesso conta di più del prezzo per chilo.
Quando il metallo è la risposta giusta
Nessun filamento sostituisce l'alluminio lavorato per un componente che deve mantenere la tolleranza sotto vibrazioni, o l'acciaio inossidabile per qualsiasi componente strutturale vicino a una fonte di calore. Il confine onesto: i componenti ingegneristici stampati vincono in libertà geometrica, tempi di consegna e peso. Perdono in resistenza assoluta, durabilità a fatica e fluaggio. Se un componente è già fallito due volte con un filamento CF, il terzo tentativo dovrebbe probabilmente essere con il metallo.
Domande Frequenti
Posso stampare PPA-CF o PPS-CF su una stampante normale?
Di solito no. Questi materiali necessitano temperature degli ugelli sopra i 300 °C, un letto vicino a 120 °C, una camera riscaldata e un hotend interamente in metallo con ugello temprato. Una stampante stock senza queste capacità produrrà componenti delaminati, deformati non importa quali siano le impostazioni del slicer.
Il filamento in fibra di carbonio è effettivamente più forte?
È più rigido, che è spesso quello che le persone intendono. La resistenza alla trazione può aumentare modestamente, ma l'elongazione diminuisce e l'adesione tra gli strati non migliora. Un componente CF può essere più fragile della versione non riempita. Scegli CF per rigidità e stabilità dimensionale, non per resistenza.
Devo ricotturare PA12-CF?
Non sempre, ma migliora la stabilità dimensionale e rilassa lo stress interno. Per componenti di precisione o che sopportano calore, ricottura. Per supporti generali, una stampa con camera calda è spesso sufficiente.
Perché i miei componenti PPS crackano dopo poche settimane?
Di solito stress residuo da raffreddamento veloce o nessuna ricottura, combinato con angoli interni acuti. Aumenta il raffreddamento, ricottura secondo la scheda tecnica, e aggiungi raggi alla geometria interna. Il PPS è fragile — non perdona i concentratori di stress.
Qual è la differenza tra PA12-CF e PA6-CF?
La PA12 assorbe molta meno umidità, stampano con meno deformazione, ed è più facile da regolare. La PA6-CF è più forte e rigida ma molto più sensibile all'umidità e più difficile da stampare affidabilmente. Per la maggior parte degli utenti PA12-CF è il compromesso migliore.
Questi materiali possono essere usati all'aperto?
Il PPS è eccellente all'aperto — gestisce UV, umidità e temperatura. La PPA è buona ma beneficia di vernice o rivestimento. La PA12-CF degrade sotto UV sostenuto e dovrebbe essere dipinta se si trova all'aperto.
Come conservo il filamento ingegneristico?
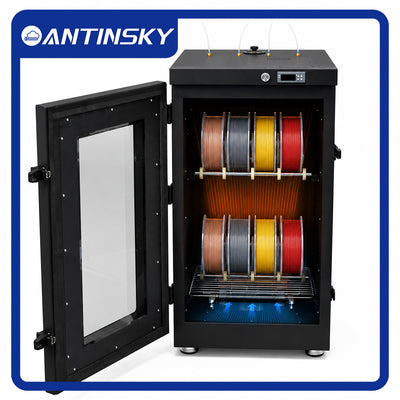
Chiuso con desiccant, idealmente in una scatola asciutta che alimenta la stampante. Le poliammidi dovrebbero tornare in conservazione asciutta non appena finisce una stampa. Una bobina lasciata fuori durante la notte in una stanza umida può stampare notevolmente peggio la mattina successiva.
La fibra di vetro è più sicura della fibra di carbonio per gli ugelli?
Entrambe sono abrasive. La fibra è generalmente leggermente meno aggressiva ma richiede comunque un ugello temprato. Nessuna delle due è sicura per l'ottone per lunghi periodi.
La Conclusione Finale
Inizia con PA12-CF. È il materiale che risolve il maggior numero di problemi reali con il minor costo di processo. Passa a PPA-CF30 HT quando il componente deve sopportare carico a 130 °C, e a PPS-CF solo quando l'esposizione chimica o il servizio sostenuto 180 °C+ esclude tutto il resto. Se il componente è un isolante elettrico in un ambiente caldo, PPS-GF è la risposta invece.
Qualunque cosa tu scelga, pianifica per gli elementi di supporto: un ugello temprato, un essiccatore e una camera. Questi tre elementi decidono se la bobina funziona secondo le specifiche o diventa una lezione costosa. Se vuoi il punto di base non riempito per confronto, la nostra guida nylon vs PETG vs ABS copre dove i filamenti ingegneristici standard non sono più sufficienti.