























なぜジュエラーは彫刻する代わりにプリントを施すのか
ロストワックス鋳造の原理は何千年もの間ほとんど変わっていません。ワックスで原型を作製し、鋳造用石膏で全体を覆い、ワックスを焼き出した後、空洞に溶融金属を流し込むという工程は同じです。変化したのは原型の製造方法です。従来は手作業でワックスを彫刻したりゴム型を作成するコストを支払ったりしていましたが、現在の宝飾職人はCADで設計を行い、鋳造可能なレジンで直接原型をプリントすることができます。
得られるメリットは確かです:切削加工では成形不可能な複雑な形状、正確な再現性、ファイルデータから鋳型までの当日仕上げ対応が実現します。ただし注意点として、鋳造用レジンは通常の造形用レジンよりもはるかに扱いが難しいという点があります。鋳型内に残留した灰は金属製品の表面欠陥となります。このガイドでは、実際に鋳造不良を引き起こす障害パターンも含め、全作業ワークフローを順を追って解説しています。
レジンが「キャスタブル」である条件とは
すべての鋳造用レジンには共通の要件が1つあります。それは、完全に焼失し、実質的に灰分をほとんど残さないことです。一般的なレジンにはフィラーや顔料が含まれているため、焼失温度で残渣が残り、鋳造後の金属表面の粗さ、気孔、充填不良として現れます。鋳造用レジンは低灰分でワックス含有量の高い配合で調製されており、原型がきれいに気化します。
| プロパティ | それが重要な理由 |
|---|---|
| 灰分含有量が非常に低い | 金型内部の残留物 = 鋳物の表面欠陥 |
| クリーンで完全なバーンアウト | 金属が流入する前に、キャビティは空の状態にしておく必要があります |
| 低収縮 | リングサイズと石座の寸法精度 |
| 高精細解像度 | フィリグリー、マイクロパヴェセッティング、彫刻テクスチャ |
| 十分な生強度 | この原型は、取り扱い、スプー付け、インベストメント埋没の各工程でも破損することなく耐えられます |
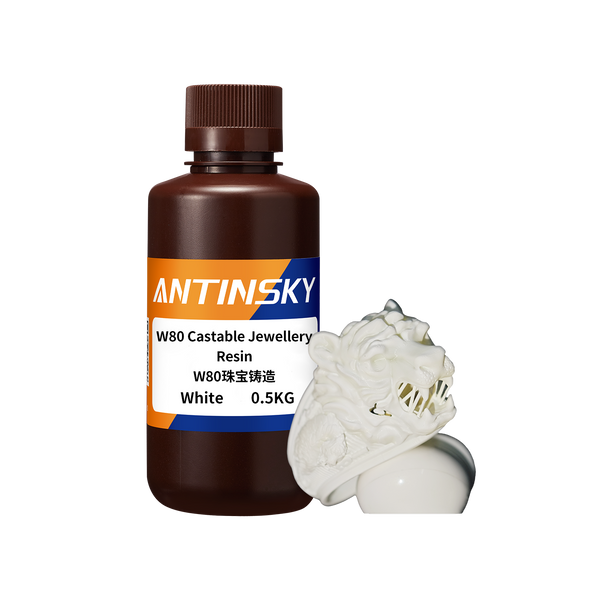
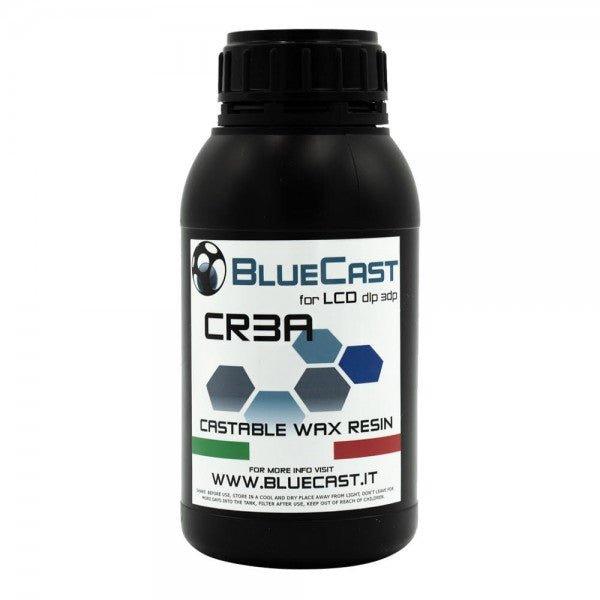
宝飾加工を行う上で知っておくべき樹脂の系統は2つあり、高ワックス鋳造用レジンなど、例えば W80 キャスタブルジュエリーレジン と 鋳造対応ジュエリー用スマートレジン、および本物のワックス充填フォトポリマーなど BlueCast X-WAX、射出ワックスに最も近い特性を持ち、焼失時の残留物が最小限に抑えられます。フィリグリーや極めて繊細な細工向けには BlueCast X-WAX フィリグリー.
ステップ1 — 単なる印刷用ではなく、鋳造向けに設計する
3Dプリントで美しく出力できるCADモデルでも、鋳造品としては不具合が生じることがあります。これらのルールを最初から設計に組み込んで作成しましょう:
- 肉厚: ウェアラブルジュエリーの場合、厚みは最低0.6~0.8 mmが必要です。1 mmであれば着用感が快適です。それより薄い箇所は充填されない可能性があります。
- 収縮補償: ほとんどの注型用レジンと金属は成形時に合わせて約1–2 %収縮します。モデルをわずかに大きめにスケール調整し(多くの宝石職人は銀の場合1.01–1.02の倍率を使用しています)、テストリングで確認してください。
- 密閉された空洞はありません。 排出できない空洞には樹脂が閉じ込められ、すすの発生や鋳造不良につながります。
- スプルー取り付け箇所: 各部品の最も厚い部分に金属が最初に流れ込むように、平らできれいに切断できる十分な厚みを持つ設計にしてください。
- 石座と爪: 設定工程でプリンターが指定値をぴったり出力すると想定するのではなく、0.05~0.1 mmのクリアランスを追加してください。
ステップ2 — 鋳造用レジンの印刷設定
| 設定 | 価値 | メモ |
|---|---|---|
| レイヤー高さ | 0.03–0.05 mm | 細かい層 = より滑らかな表面 = 後の研磨作業が少なくて済む |
| 露出時間 | プリンターごとのレジン仕様に従ってください | 過度に露出させないでください。脆いパターンはスプルー加工中に折れます。 |
| オリエンテーション | プレートから離れる方向に角度をつけ、スプルー側を下にしてください | 可視面に残るサポート跡を軽減します |
| 対応 | 通常よりも軽量で、目立たない箇所に配置されています | サポート跡は金属欠陥となります |
| アンチエイリアシング | オン | 表面がより滑らかで、磨きやすい |
可能な限り、1回の造形あたり多数の小さなピースを印刷するのではなく、数を抑えた大きなピースを印刷してください。各パターンにはサポート除去と洗浄の工程が必要で、作業の手順が増えるごとに繊細なワックス状の部品に損傷が生じるリスクが高まります。
ステップ3 — 洗浄とキュア(鋳造の仕上がりを左右するステップ)
注型用レジンの洗浄・硬化ルールは標準レジンとは異なり、これらを誤ることがピット(くぼみ)のある鋳造品が生じる最も一般的な原因となります。
- 清潔なIPAで十分に洗浄してください。 表面に残った未硬化レジンは灰化します。2つの洗浄槽と柔らかいブラシを使用し、凹部や指輪の内側のバンド部分を点検してください。
- 絶対に水の中、または濡れた表面上で硬化させないでください。 鋳造後、水分の混入は表面気孔として現れます。
- メーカーの定めるキュア仕様に正確に従ってください。 硬化不足のパターンはべたつきが残り、注型時に変形します。過硬化したパターンは脆くなり、より多くの残留物が残る場合があります。データシートに硬化時間が記載されている場合は、その時間に従って作業してください。
- 手袋を着用して取り扱ってください。 模様の表面に付着した皮脂や指紋も、金属に忠実に再現されます。
ターンテーブル式硬化ステーション、例えば Antmega キュア 均一な硬化が得られ、これはディスプレイモデルよりもキャスタブルレジンにとってより重要な点です。
手順4 — スプルー作業
湯口は金属が流れる通路であり、多くの不具合が発生する起点となる部分です。
- 直径: 通常の宝飾品には2.5~4 mm、重厚な作品にはより厚いものを使用してください。厚みが薄すぎると、鋳型の空洞が満たされる前に金属が固化してしまいます。
- 最も太い部分に取り付けてください 金属が乱流を起こさずスムーズに流入するよう、角度を調整してください。
- 実行は短く、直接的にしてください。 長く曲がりくねった湯道は熱を失います。
- ツリーレイアウト: パターン同士を少なくとも3~5mmの間隔を空けて配置し、パターン間に注型材が行き渡り、鋳型が割れないようにしてください。
- ワックス-スプルー接合部: 少量のワックスまたはレジンを少し使って接合部を滑らかに整えてください。鋭い段差はホットスポットと乱流の発生原因となります。
ステップ5 — 投資
- インベストパウダーと水を計量してください メーカー指定の比率で 目分量で済ませないでください。比率が間違っていると、型割れや充填不良の原因となります。
- 真空下で混合(またはゆっくりと短時間混合)して気泡を取り除いてください。パターン表面の気泡は金属の瘤となります。
- 注入材をフラスコの側面に沿って注ぎ、パターンの上に直接流し込むのではなく、模様の表面を伝ってゆっくり流れるようにしてください。
- 充填済みのフラスコを振動させるか減圧し、閉じ込められた空気を放出させてください。
- インベストメントは規定のベンチセット時間(通常1~2時間)の間、一切動かさずにそのまま静置してください。フラスコを時間前に動かすと、ひび割れが発生する原因となります。
ステップ6 — バーンアウト
焼き払い工程によりレジン模型が除去され、鋳型が金属鋳造用に準備されます。重要なポイントは2つあります:緩やかで十分な温度上昇を行うこと、そして炭素を確実に燃焼除去するための十分な酸素を確保することです。
| ステージ | 温度 | 目的 |
|---|---|---|
| 乾燥 | 室温 → 150 °C、ゆっくり | 大切な製品を傷めることなく、水分を強力に弾きます |
| レジン気化 | 150 → 370 °C | この部分でパターンの大半が崩れますので、ゆっくり進めてください |
| カーボン燃焼除去 | 370 → 730 °C、1~2時間保持 | 酸素は残留炭素を消費し、この段階で灰分が除去されます。 |
| 鋳造温度 | 金属およびインベストメントの仕様に従った後、鋳込み温度まで降温してください | 金属を流し込む際には、フラスコを高温に保っておく必要があります |
レジン焼き切りのルール: インジェクションワックスの場合よりも長くゆっくりとしたサイクルを使用してください。レジンはより多くの酸素を必要とし、残留物を残さず除去するためにより長い時間を要します。気化段階ではキルンを絶対に開けないでください。冷たい空気が一気に流れ込むとモールドが割れたり、残留物が再凝縮したりする恐れがあります。気流の良い炉は、密閉型の炉と比較してこの工程で顕著に優れた性能を発揮します。
手順7 — 鋳造と仕上げ
- 金属温度: 融点をわずかに上回る温度 — 流動するのに十分な熱さがあり、酸化するほど高温にはなりません。
- 遠心式または真空アシスト 精密な細部加工および薄い切片の作製用です。
- 喉を潤したら、思い切り楽しもう 金属が十分に凝固し、冷却された段階でインベストメントを処理します。
- スプルーを切り取ってください そして平らにヤスリがけを行い、番手を上げながら順次サンディングしてください(400 → 800 → 1200 → ポリッシュ)。
- 任意: 酸化被膜を除去するため酸ピックル処理を行い、石留めの前に超音波洗浄を実施してください。
5つの失敗とその意味
| 症状 | 考えられる原因 | 修正 |
|---|---|---|
| 点状のくぼみがある、ざらざらとした金属表面 | 灰残留物 — 洗浄が不完全、硬化不足または過剰硬化のパターン、もしくは焼き切り速度が速すぎることが原因です | 清浄なIPAで洗浄し、硬化仕様に従ってください。カーボン燃焼除去の時間を長くし、バーンアウトをゆっくり実施してください。 |
| カビ・ひび割れ | 水の比率が間違っている、固化中にフラスコが動いた、または昇温速度が速すぎる | 正確に計量し、完全に硬化するまで静置し、ランプの動作速度を落としてください。 |
| 充填不足 / 丸みのある細部 | 湯口が薄すぎ、フラスコの温度が低すぎ、真空力・遠心力が不十分 | 湯口を太くし、注湯温度を高くし、真空アシストを追加してください |
| 製品全体にわたる多孔質構造 | 金属の乱流、トラップされたガス、汚染されたインベストメント | 湯道の接続部を滑らかに整え、埋没時に真空引きを行い、新しい埋没材を使用してください。 |
| CADファイルとサイズが一致していません | 商品ロスの補償はありません | スケール値を1.01~1.02に調整し、生産稼働前にテストリングで検証を実施してください |
よくあるご質問
一般的なレジンを注型に使用できますか?
技術的には可能ですが、実用的には適しません。一般的なレジンは焼成時に多くの灰分が残るため、鋳造した部品は粗く気孔の多い仕上がりになってしまいます。キャスタブルレジンは、まさにこの問題を解決するために専用に開発された樹脂です。
鋳造用レジンパターンは硬化処理が必要ですか?
レジンのデータシートに従って作業してください。ほとんどの製品は管理された硬化処理が必要ですが、ワックス充填素材の一部は取り扱い方法が異なります。推測で作業を行うと、造形パターンがベタついたり、余分な灰が発生したりする原因となります。
キャスタブルレジンはジュエリー専用ですか?
いいえ。歯科用フレームとクラウンには同じワークフローが使用されています(鋳造用歯科レジン)、小型工業部品、彫刻。これまでワックスを彫刻または射出成形して作成していたあらゆる場面で、代わりにプリントで製作することができます。
細部の緻密さはどの程度まで高められますか?
0.03 mm層対応の最新式モノクロLCDプリンターを使用すれば、繊細なフィリグリーやマイクロパヴェはもはや日常的な造形が可能です — ご覧ください X-WAX フィリグリー。解像度はプリンターの性能よりも、焼き付きと調整作業の習熟度を積み重ねることの方が、制限要因として大きく働きます。
全体の工程にはどのくらいの時間がかかりますか?
印刷・洗浄:数時間。インベスト(鋳型埋没作業):1~2時間に加え、セッティングの時間が別途必要です。バーンアウト焼成:フラスコのサイズに応じて6~12時間かかります。鋳造・後片付け:1時間以内。大半の宝石職人はバーンアウトを一晩かけて実施し、翌朝に鋳造を行っています。
短縮版
鋳造用レジンはCADデータを金属製品に変換できますが、これはパターンが完全に消失する場合に限ります。きれいなIPAで洗浄し、仕様通りに正確に硬化させ、最も厚い部分に2.5~4 mmのスプルーを接続し、正確な水比率で埋没処理を行い、長い炭素燃焼除去段階を設けた低速焼成工程を実施してください。これらの手順を正しく実行すれば、印刷工程がプロセス全体の中で最も予測可能なステップになります。
注型用レジンをお買い求め: W80 鋳造用ジュエリー · 鋳造対応スマートジュエリー · 歯科用鋳造材 · BlueCast X-WAX · X-WAX フィリグリー