























PLAが十分に強くない、耐熱性が足りない、または靭性が十分でない場合に人々が選ぶのはナイロン、PETG、ABSの3つのフィラメントです。
これらは中間領域で重なり合っています。3つともPLAよりも靭性が高く、印刷時により高温で押し出され、機能部品に適しているものの、水分吸収、反り、耐薬品性、コストの点では大きく異なります。
簡潔な答え
| もし必要なら... | 選択 | 理由 |
|---|---|---|
| 最高の靭性、耐摩耗性、低摩擦 | ナイロン (PA12) | 3つの中で最高の耐衝撃性と耐摩耗性 |
| 耐薬品性、水密性、印刷しやすさ | PETG | 反りが非常に少なく、ナイロンよりも水分に強い |
| 予算内での耐熱性と剛性 | ABS | ガラス転移点が高く、安価で後処理が容易 |
| 剛性の高い構造部品 | PA12-CF / ABS-CF | カーボンファイバーが剛性を高め反りを減らす |
| 屋外 / UV暴露 | ASA | ABSのUV安定型類似品 |
対決比較
| 特性 | ナイロン (PA12) | PETG | ABS |
|---|---|---|---|
| 印刷温度 | 250-270 °C | 230-250 °C | 240-260 °C |
| ベッド温度 | 70-90 °C | 70-85 °C | 95-110 °C |
| エンクロージャの必要性 | 推奨 | 不要 | 強く推奨 |
| 靭性 / 耐衝撃性 | 優れている | 良い | 良い |
| 剛性 | 中 | 中 | 中程度-高 |
| 耐熱性 (HDT) | 約80-100 °C | 約70-75 °C | 約95-105 °C |
| 水分感受性 | 非常に高い | 低-中 | 低 |
| 反り | 高い (CF充填しない場合) | 低い | 高い |
| 層間接着 | 優れている | 優れている | 良い |
| 臭い / ヒューム | 低い | 低い | 顕著、換気が必要 |
| 研磨性(硬化ノズルが必要) | CFグレードは可 | 不可 | CFグレードは可 |
| コスト | 高い | 低い | 低い |
| 最適用途 | ギア、ヒンジ、可動ヒンジ、工具 | ブラケット、エンクロージャ、水密部品 | 自動車、高温環境、塗装部品 |
ナイロン (PA12): 靭性の王様
ナイロンは部品が過酷な使用に耐える必要がある場合に選ぶ材料です。優れた耐衝撃性、高い耐摩耗性、そして自然に滑りやすい表面を持ち、滑動部品やギア、摩耗部品に最適です。ナイロンで印刷した可動ヒンジは何千回も折り曲げても割れません。実際に負荷がかかる機械部品には、デスクトップ向け材料の中でもほとんどがナイロンに及びません。
難点は水分です。ナイロンは空気中の水分を激しく吸収し、湿ったフィラメントはポッピング、蒸気泡、層間接着の弱さ、粗い表面の原因となります。そのため、ほぼすべての印刷前にナイロンは乾燥させ、ドライボックスから印刷する必要があります。一度印刷されたナイロンは水分を吸収し続け、時間の経過とともに寸法がわずかに変化するため、精密な嵌合部品では重要な考慮点となります。
ナイロンは不均一に冷却すると反るため、エンクロージャと高温ベッドが役立ちます。最も簡単な解決策はカーボンファイバー充填ナイロンであり、例えば ANTINSKY PA12-CF 3D Filament があります。繊維が剛性を高め、反りを減らし、寸法安定性を向上させるものの、一部の耐衝撃靭性と硬化ノズルの必要性という犠牲が伴います。プレーンな ANTINSKY PA12 3D Filament は、剛性よりも最高の靭性と柔軟性が重要な場合に選ばれ続けます。
ナイロン印刷のコツ
- 印刷前に70-80 °Cで6-12時間乾燥させ、ドライボックスから印刷してください。
- 反りと戦うためにエンクロージャと70-90 °Cのベッドを使用し、接着力向上のために糊スティックやPEIシートが役立ちます。
- PLAよりゆっくり印刷してください。高温での低速印刷が層間結合を向上させます。
- CFグレードには硬化スチールまたはタングステンノズルを使用してください。
PETG: バランスの取れたオールラウンダー
PETGは3つの中で最も取り扱いやすい材料です。層間接着が良く、反りが非常に少なく、耐薬品性と耐水性があり、水密部品を製作できます。そのため、高温の車内に置かれない機能印刷のデフォルトとなります。また、エンクロージャが不要で設定の欠陥にも寛容であるため、初心者に適しています。
弱みは耐熱性と剛性です。PETGは70-75 °C前後で軟化するため、ダッシュボードやヒーター近くに置かれた部品が変形する可能性があります。また、糸引きや滑らかなベッドでの過剰接着が生じやすいため、表面の剥がれを防ぐために離型剤やテクスチャードシートが必要です。ナイロンと比較すると靭性が低く、ABSと比較すると耐熱性が低いですが、最もバランスの取れた妥協点であり、適切に印刷するためのコストも最も低いです。
ANTINSKY PETG 3D Filament は適度な温度で印刷され、層間接着が優れているため、ブラケット、エンクロージャ、治具、水や弱い化学物質に触れる部品に適した選択肢です。PLAからアップグレードして1つのフィラメントでほとんどの作業を処理したい場合、通常PETGが正解です。
PETG印刷のコツ
- ベッド70-85 °C、ノズル230-250 °C; 初期温度を低くしてから温度を上げて糸引きを減らしてください。
- テクスチャードPEIプレートまたは軽度の離型剤を使用してください。PETGは滑らかな表面を強く把持します。
- 部品冷却は適度に維持してください。冷却が少なすぎるとたるみが生じ、多すぎると層間結合に悪影響が出ます。
- 数週間開封した場合は乾燥させてください。ただし、ナイロンよりも水分にはるかに寛容です。
ABS: 耐熱性と後処理
ABSは伝統的なエンジニアリングフィラメントです。PETGよりも耐熱性が高く剛性があり、アセトン蒸気で光沢のある仕上げに平滑化できます。これはナイロンやPETGにはできない特徴です。また安価で広く入手可能であり、多くの難燃性・耐候性バリアントのベース材料でもあります。
難点は印刷時の挙動です。ABSは反りが強く、冷却が速すぎると層間線に沿って割れが生じるため、エンクロージャはほぼ必須です。スチレンヒュームが放出されるため換気が必要です。メリットとしては、一度設定が完了すると安定しており、加工、ドリル加工、タッピング、塗装が容易です。ANTINSKY ABS 3D Filament は典型的なABS特性を提供し、一方で ANTINSKY ABS+ 3D Filament は層間接着を向上させ反りを減らし、印刷を著しく容易にします。
ABS印刷のコツ
- プリンターをエンクロージャで囲み、チャンバーを暖かく保ち、 drafts を避けてください。
- ベッド95-110 °C、ABSスラリーやPEIシートなどの接着促進剤を使用してください。
- 部屋を換気してください。スチレンヒュームはABSの評判が悪くなる主な理由です。
- 屋外部品の場合は代わりにASAを使用してください。ABSが不安定なUV下でもASAは安定しています。
印刷設定チートシート
| 設定 | ナイロン (PA12) | PETG | ABS |
|---|---|---|---|
| ノズル温度 | 250-270 °C | 230-250 °C | 240-260 °C |
| ベッド温度 | 70-90 °C | 70-85 °C | 95-110 °C |
| 部品冷却ファン | 低 / オフ | 適度 | 低 |
| エンクロージャ | 推奨 | 任意 | 大型部品には必須 |
| ベッド接着 | PEI + 糊 | テクスチャードPEI / 離型剤 | PEI + スラリー |
| ノズル素材 | CFグレード用硬化品 | 黄銅で可 | CFグレード用硬化品 |
乾燥: 3つの材料が最も異なる点
水分処理はこれらの材料間で最も重要な実用的な違いであり、同じ印刷でも日によって完全に異なる結果になる理由です。
| 材料 | 水分リスク | 乾燥温度 / 時間 | 保管方法 |
|---|---|---|---|
| ナイロン (PA12) | 非常に高い | 70-80 °C, 6-12時間 | ドライボックス、乾燥剤、常に |
| PETG | 低-中 | 60-65 °C, 4-6時間 | 乾燥剤入り密閉袋 |
| ABS | 低 | 65-70 °C, 必要なら4時間 | 乾燥剤入り密閉袋 |
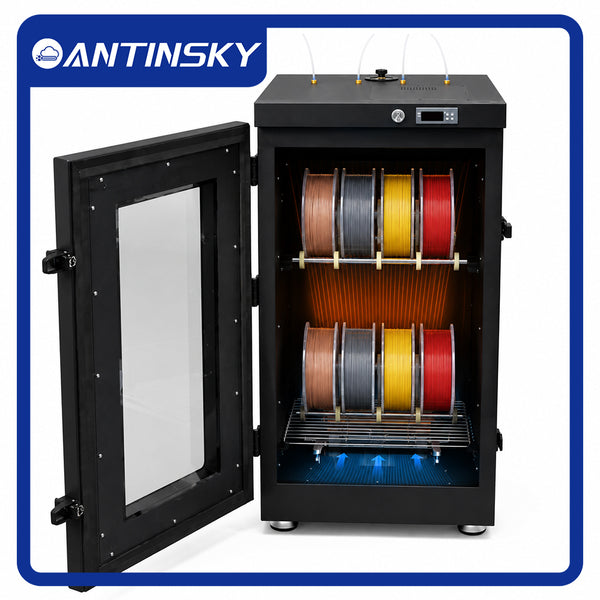
専用乾燥機、例えば ANTINSKY FDC12 Filament Dryer Cabinet は推測を排除し、ドライボックスで低湿度環境から直接ナイロンを印刷できます。高温多湿地域では、これは任意の機器ではなく、機能部品と糸引きして脆い不良品の違いです。
どの材料がどの作業に適しているか?
| 用途 | 最適選択肢 | 理由 |
|---|---|---|
| ギア、カム、滑動部品 | ナイロン / PA12 | 耐摩耗性と低摩擦 |
| 可動ヒンジ、クリップ、スナップフィット | ナイロン | 優れた疲労耐性 |
| 水密容器 | PETG | 良好な層間接着、シール容易 |
| ブラケット、マウント、治具 | PETG または ABS+ | 強く、安価で印刷が容易 |
| 高温環境(UVなし) | ABS | 高い熱変形温度 |
| エンジンルーム / 自動車 | ABS-CF または ASA | 耐熱性 + 剛性 または UV安定性 |
| 精密構造部品 | PA12-CF | 剛性が高く安定、反りが少ない |
実際のシナリオ: 選択が結果に与える影響
仕様だけでは十分ではありません。これら3つの材料の価値は、具体的な部品に適用したときに明らかになります。
シナリオ1 — ハードランディングするドローンアーム
ここでの不良モードは衝撃であり、熱ではありません。ナイロンは曲がってエネルギーを吸収するのに対し、ABSは割れ、PETGは永久変形します。 PA12-CF のようなカーボンファイバーナイロンは、飛行中のアームの振動を抑えるために必要な剛性を追加しつつ、ナイロンの靭性の大部分を保ちます。犠牲となるのは硬化ノズルと徹底した乾燥です。
シナリオ2 — 漏れてはならないポンプハウジング
水密性は層間接着と寸法安定性に依存し、PETGはエンクロージャなしでその両方を提供します。ナイロンは可能ですが水分を吸収して膨張し、重要な嵌合部を緩めます。ABSはチャンバーが不均一に冷却すると層間に微小な隙間が生じやすいです。 PETG は低リスクの選択肢です。
シナリオ3 — エンジンベイ内のブラケット
敵は熱であり、PETGは部品が応力を受ける前に軟化します。ABSは温度に耐え、マウントに十分な剛性があり、ABS-CFやASAは部品が日光に当たる場合に剛性またはUV安定性を追加します。これは典型的な例であり、 ABS またはより印刷しやすい ABS+ が役立ちます。
シナリオ4 — 数千回のサイクルで回るギア
摩耗と摩擦が主な要因であり、ナイロンの滑りやすく耐摩耗性の表面が他の材料よりも長持ちします。低速で負荷のかかるギアの場合、プレーンPA12はCFグレードよりも良い選択肢です。繊維がギア自身の相手表面をより研磨性にするからです。
コスト、手間、総所有コスト
スプール価格は一部に過ぎません。確定する前に隠れたコストを計算してください:
| 要因 | ナイロン (PA12) | PETG | ABS |
|---|---|---|---|
| スプールコスト | 最も高い | 最も低い | 低い |
| 乾燥機器 | 事実上必須 | 役立つ | 時折 |
| エンクロージャ | 推奨 | 不要 | 推奨 |
| ノズル摩耗 | CFグレードでは高い | なし | CFグレードでは高い |
| 不良コスト | 高い(印刷物の破損、反り) | 低い | 中程度 |
| 後処理の選択肢 | 限られている | 限られている | アセトン平滑化、塗装 |
PETGは最も安価な材料です。必要な機器が最も少なく、不良も最も少ないためです。ナイロンは良好に実行するためのコストが最も高いですが、その靭性に匹敵するものはありません。ABSは中間に位置します。スプールは安価ですが、エンクロージャと適切な換気を行うと効果が高まります。
機器と気候別の選択
ハードウェアと環境は用途と同様に回答を決定します。
- オープンフレームプリンター、エンクロージャなし: PETGを選択してください。ABSとナイロンは部品が小さく、部屋が暖かく静止していない限り扱いにくいです。
- エンクロージャ付きプリンター: 3つすべてが検討可能です。ナイロンは依然としてドライボックスを必要とし、ABSは依然として換気を必要とします。
- 高温多湿地域:乾燥を核心的なスキルとして扱ってください。PETGは寛容で、ABSは気にせず、ナイロンはアクティブなドライボックスと毎回の印刷前乾燥を要求します。
- 乾燥した寒冷気候:ナイロンがはるかに扱いやすくなりますが、それでも乾燥させる必要があります。ABSは大型部品のために依然としてエンクロージャが役立ちます。
どの方向に進んでも、一度に1つのグレードを購入し、在庫を積む前に設定を調整してください。1つのスプールを20回印刷することは、5つのスプールを1回印刷することよりも多くを教えてくれます。
よくある質問
ナイロンは強い部品のためにPETGより優れていますか?
耐衝撃性、耐摩耗性、疲労についてはナイロンが勝ちます。剛性、水密性、印刷の容易さについてはPETGが多くの場合より実用的です。どちらも普遍的に強いわけではなく、正解は負荷が衝撃、摩耗、または定常応力のいずれかであるかに依存します。
3つの中で最も印刷しやすいのはどれですか?
圧倒的にPETGです。エンクロージャが不要で、水分に寛容で、反りが非常に少ないです。ABSとナイロンはともにエンクロージャが役立ち、ナイロンはアクティブな乾燥を要求します。
エンクロージャなしでABSを印刷できますか?
小型部品は成功する場合もありますが、大型または高さのある部品は通常反りと割れが生じます。エンクロージャはチャンバーを暖かく均一に保ち、これはABSにとって最大の改善点です。
ナイロンとABSは硬化ノズルを必要としますか?
プレーングレードは必要ありませんが、両方のカーボンファイバー充填バージョンは必要です。繊維は研磨性であり、黄銅ノズルを急速に摩耗させ、押出幅を変えて安定性を損なうからです。
PETGは食品安全ですか?
ベース材料は一般的に安全と見なされていますが、FDM印刷物には細菌がトラップされる層間線があり、色材も様々です。明示的に認証されたフィラメントと適切に処理された部品でない限り、印刷部品を食品安全と見なさないでください。
私のナイロン印刷物が湿ったり泡立ったりするのはなぜですか?
これらはノズルで吸収された水分が蒸気に変わる典型的な兆候です。70-80 °Cで数時間フィラメントを乾燥させ、ドライボックスから印刷してこれらを解消してください。
結論
部品の支配的な不良モードに基づいて選択し、評判で選ばないでください。衝撃と摩耗に耐える必要がある場合はナイロンを選んでください。靭性の場合はプレーン PA12、剛性が高く安定したエンジニアリング部品の場合は PA12-CF を選んでください。簡単で水密、信頼性が必要な場合は PETG を選んでください。耐熱性が必要で、塗装やアセトン平滑化が必要な場合は ABS またはより印刷しやすい ABS+ を選んでください。どれを選んでも、スプールのラベルよりも乾燥とエンクロージャ制御が重要であることを覚えておいてください。