























ABS:事前準備が報われるフィラメント
ABSはデスクトップ3Dプリンティングのホビー市場を築き上げた素材であり、熱、溶剤、機械的負荷に耐える必要があるパーツに関しては今でも真の代替品が存在しません。またABSはユーザーが最も早く使用を辞めてしまうフィラメントでもあり、その理由はほぼ常に以下の2つに限られます:造形パーツがベッドから反り上がること、そしてプリンターが密閉式ではないことです。
どちらの問題も解決は難しくありません。ABSはPLAよりも扱いがシビアですが、環境が適切に整えば安定して印刷でき、PLAでは到底実現できない性能のパーツを作製できます。このガイドでは印刷設定、反り、揮発ガス、ABSブレンドがより賢い選択となるケースについて解説しています。
ABSの得意な点(苦手な点)
| 属性 | ABS | PLAと比較して |
|---|---|---|
| 耐熱性 | ~100 °C ガラス転移 | はるかに優れています — PLAは60 °C付近で軟化します |
| 衝撃強度 | 高い弾力性を備え、硬く固いのではなくしなやかで丈夫です | はるかに良いです — PLAは脆い素材です |
| 溶剤溶着性 | アセトン、および蒸気スムージング | PLAはこの方法で平滑化したり溶着したりすることはできません |
| UV / アウトドアライフ | 中程度(ASAの方が優れています) | 悪い |
| 印刷難易度 | 筐体および安定した周囲温度環境が必要です | 簡単 |
| 排ガス | 気になる臭い、VOC排出 | ミニマル |
機能部品、筐体、自動車用トリム、治具・固定具、熱に晒される部品、そしてアセトンで接着やベイパースムージング加工を施したいあらゆる部品にはABSをお選びください。
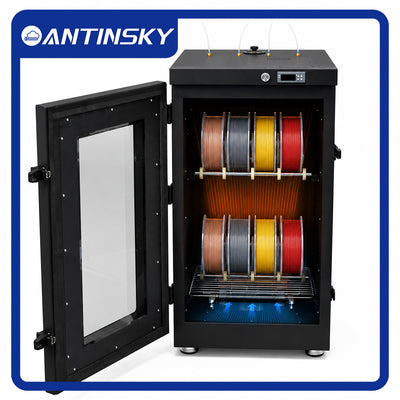
エンクロージャーが必要です(これが本当の答えです)
ABSの反り問題は、すべて熱に起因する問題です。ABSは冷却される際に約0.8 %収縮しますが、部品の外側が内側よりも速く冷えると不均一に収縮します。隙間風、開いた窓、エアコンの効いた部屋などの要因だけでも、ベッドから部品の角が浮き上がってしまいます。
筐体は、プリントベッド、造形部品、ノズルを含む印刷全体を安定した均一な空気層内に収めます。ABSにとって最も効果の高いアップグレードであり、スライサーの設定を一切変更することなくほとんどの反り問題を解消できます。実用的な目標:
- 筐体内の雰囲気温度: 40–50 °C。これが反りを防ぐ仕組みです。
- 下書きは一切ありません。 ケーブル用開口部を密閉し、冷却時間を含む印刷作業全体を通して筐体を閉じた状態を維持してください(すぐに開けず、徐々に開放してください)
- 大きい部品、背の高い部品、細長い部品は、これを最も必要とします。 小型の中実ブロックは筐体なしでも正常に印刷できることが多いのに対し、高さ200 mmの箱はそうはいきません。
能動的に加熱されたチャンバーはさらに優れています。ANTINSKY PEEK-300などのプリンターは、高温材料向けに120 °Cのチャンバー温度を維持しており、同じ原理(安定した暖かい空気)によって、小型の機種でもABSの造形が予測通りに安定するのです。
ABS プリント設定(初期設定の目安)
| 設定 | 価値 | メモ |
|---|---|---|
| ノズル温度 | 240–260 °C | 開始温度 250 °C。温度を高くするほど層同士の結合が強固になります。 |
| ベッド温度 | 95–110 °C | 100 °C が標準の開始点です |
| チャンバー / 周囲環境 | 40–50 °C | 大型部品については価格交渉不可です |
| 印刷速度 | 40–60 mm/s | 第一層の低速印刷速度:15~20 mm/s |
| ファン | 0–20 % | オフ、またはほとんど稼働していない状態です。ファンにより反りが発生します。 |
| レイヤー高さ | 0.2 mm | 厚めの層(0.24~0.28)を使用すると、大型パーツの反りを軽減できます |
| インフィル | 20–30 % | 直線格子、またはジャイロイド |
| 撤回 | 0.8–2 mm | ダイレクト式 vs ボーデン式 |
| つば | 5–10 mm | 角のあるものにはすべてブリムを使用してください |
ベッド密着:実際に効果のある方法
効果の高い順:
- 100 °CのテクスチャードPEI。 加熱時に優れたグリップ力を発揮し、冷めるとスムーズに剥離します。ABS向けの最高のオールラウンドな表面です。
- ABSスラリー、またはスティックのり 滑らかなPEIもしくはガラス上で——昔ながらで多少汚れますが、保持しにくい部品に対して今でも非常に高い効果を発揮します。
- つば。 幅50mmを超えるすべての部品に、格安保険が適用されます。
- ラフト 極端なケースでは、表面仕上げを犠牲にすることになります。
当社の コールドPEIビルドプレート これらはBambu Lab、Creality、Snapmakerの各機種に対応しており、ABSに必要な、質感のあるグリップ力の高い表面を実現します。
反りの修正:チェックリスト
これらを順番に処理してください。最初の3つで大半のケースを解決できます。
| 原因 | 修正 |
|---|---|
| 送風 / 冷蔵室 | 筐体を閉じ、通気を遮断し、周囲温度を40–50 °Cまで上げてください |
| ベッドが冷たすぎる | 100~110 °Cまで上げる |
| ファン稼働中 | ABSの場合はパーツクーリングを完全にオフにしてください |
| 部品自体の形状による冷却が過剰です | ブリムを追加し、第一層の印刷速度を落とし、高さのあるパーツの周囲に「捨て」スカートを印刷してください。 |
| 大きく平らな接地面 | インフィルを減らし、CADで内部リブを追加するか、モデルを分割して接着してください。 |
| スピーディーなレイヤー重ね | 印刷速度を落とすか、2つのパーツを同時に印刷して、各レイヤーが安定する時間を確保してください |
| 安価または湿気を帯びたフィラメント | スプールを乾燥させ、直径が一定の素材を購入してください |
排気、安全、プリンターの設置場所
印刷中、ABSはスチレンやその他のVOCを放出します。これは事実であり、軽視するのではなく適切に管理する価値があります:
- 換気の良い部屋で印刷するか、筐体の排気を屋外に排出してください(ダクトファンと活性炭フィルターを組み合わせる方法が非常に効果的です)。
- 狭い部屋の中で、囲いのないABSプリンターのすぐ横で寝たり作業したりしないでください。
- 印刷が終了した後も、筐体を閉めたままフィルターを数分間稼働させてください。
- 臭気がどうしても許容できない制約条件である場合は、代わりにASAまたはPETGを使用して印刷してください。詳細は下記をご覧ください。
アセトン蒸気スムージング:ABSの隠し技
ABSはアセトンに溶解するため、プリントした部品の表面を滑らかにして光沢のある射出成形品のような見た目に仕上げたり、2つの部品を永久的に溶着したりすることができます。
シンプルスムージング: 部品を、底に少量のアセトンを入れた密閉ガラス瓶の中に、アセトンが部品に触れないように吊るし、求める滑らかさの度合いに応じて20~60分間そのままにしてください。 低温スチーム仕上げ 常温で作業でき、加熱工法よりも安全です。接合する両方の接触面にアセトンをハケで塗布して溶着し、その後クランプで固定してください。
屋外または換気の十分な場所で作業し、手袋を着用してください。アセトンの近くでは裸火や熱源を絶対に使用しないでください。
ABS、ABS+、ABS-CF:どれを買うべきか
- ABS(標準): これは定番の素材です。高強度で非常に丈夫、低価格、アセトン溶着が可能です。完全な囲いと換気の徹底ルーティンが必要となります。 ANTINSKY ABS 1KG
- ABS+: ABS本来の強度と耐熱性を維持したまま、反りが少なく密着性に優れた改良処方です。ABSを初めて使用する方はまずこちらから始めてください。使用時の手間やストレスの大半を解消してくれます。 ANTINSKY ABS+ 1KG
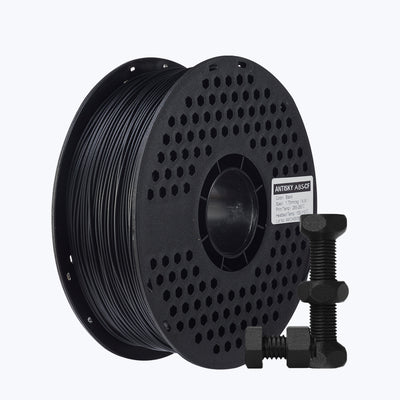
- ABS-CF: 炭素繊維強化仕様です。高い剛性と優れた寸法安定性を備え、マットなテクニカル仕上げになっています。硬化ノズルを使用してください。ブラケット、治具、固定具に最適です。 ANTINSKY ABS-CF 1KG
- ABS-FR: 難燃性、UL94 V-0規格適合です。電気ハウジング、工業用エンクロージャー、および難燃性要件を満たす必要のあるあらゆる部品・用途に適しています。 ANTINSKY ABS-FR 1KG
屋外で使用するパーツ、または日光や天候にさらされるパーツをプリントする必要がありますか? その場合はASAを検討してみてください。ABSが時間経過とともに発生させる黄変や脆化を起こすことなく紫外線に耐える素材です。当社の フィラメント乾燥ガイド 結果の一貫性を保つため。
よくあるご質問
エンクロージャーなしでABSを印刷することはできますか?
小さい部品の場合は時々問題が発生しますが、大きい部品や高さのある部品の場合はほとんど発生しません。プリンターを密閉できない場合は、ABS+を使用するかPETGに切り替えることで、イライラする事態を回避できます。
ABS部品が層に沿って割れてしまったのはなぜですか?
次のレイヤーが積層される時点で既に下のレイヤーが冷えすぎているか、パーツが不均一に冷却されています。ノズル温度を上げ、チャンバー温度を高くし、印刷速度を落としてください。
ABSは食品に使用しても安全ですか?
いいえ、ABSは食品安全な素材とは見なされておらず、積層の隙間に細菌が溜まりやすくなります。食品に接する用途にはPETGをお使いください。
ABSは研磨して塗装することができますか?
はい、これはその最も優れた特徴の1つです。240 → 400 → 800グリットと番手を上げながら徐々に研磨し、層の線跡にはフィラープライマーを使用するか、先にベーパースムージングで表面を滑らかにしてから塗装することができます。
ABSはどのように保管すればよいですか?
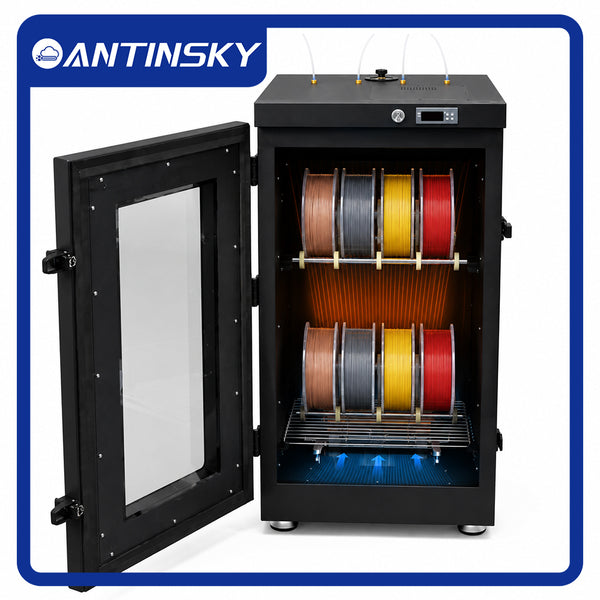
乾燥剤と共に密閉されています。ABSはナイロンやTPUよりも吸湿性が低い素材ですが、湿気を含んだABSで印刷を行うと、気泡の発生や層間の結合が弱い仕上がりになってしまいます。
短縮版
ABSに必要な条件は3つあります。40~50 °Cに保たれた筐体、100 °Cに設定したベッド、そしてパーツ冷却ファンを使用しないことです。角のある造形物にはブリムを追加し、排気を適切に行ってください。より簡単に造形を開始したい場合はABS+を使用してください。その見返りとして、熱に耐え、衝撃に強く、アセトンで溶着可能、さらに成形品のような滑らかな仕上げに磨き上げられるパーツが得られます。