























PLAは簡単だ — そうではなくなるまでは
PLAは誰もが最初に使うフィラメントで、それには当然の理由があります:印刷時の温度が低く、ほとんどのものに密着し、反りが発生しにくいからです。ただし「扱いやすい」ことと「設定を気にしなくて良い」ことは同じではありません。PLAを扱いやすくしている特性は同時に、素材をもろく、熱に弱く、「PLAは何も調整しなくても正常に動くはず」と考えているユーザーを困惑させる特定の不具合が発生しやすい原因にもなっています。
このガイドでは、PLAの設定、よく発生するトラブルの根本的な原因、そして標準PLA・PLA+・マットタイプ・シルクタイプ・特殊ブレンドの中から最適なものを選ぶ方法について解説しています。
PLAとは何か(そしてPLAではないもの)
| 属性 | PLA | 実用的な意味 |
|---|---|---|
| 印刷温度 | 190–220 °C | 低く、安全で、囲いは不要です |
| 耐熱性 | 約60 °C ガラス転移 | 車内の暑さ、夏の直射日光、またはヒーターの近くで柔らかくなります |
| 強度 | 硬質ですが、脆いです | 圧縮耐性に優れますが、衝撃を受けると粉砕します。 |
| ワーピング | 非常に低い | ほぼあらゆる表面に印刷可能です |
| 感湿性 | 低~中程度 | 許容範囲は広いものの、湿ったPLAはやはり印刷が上手くいきません |
| UV / 屋外用 | 悪い | 屋外では劣化し、色あせが生じます |
モデル、試作品、ディスプレイ品、治具、収納用品、おもちゃ、その他あらゆる装飾用途にPLAをお使いください。高温になる部品、車内に置いたままにする部品、屋外で使用する部品、繰り返し衝撃が加わる部品への使用は避けてください。
PLA プリント設定(推奨初期値)
| 設定 | 価値 | メモ |
|---|---|---|
| ノズル温度 | 200–215 °C | 205 °Cは安定したデフォルト設定です。スピードを重視する場合は値を高く、細部の精度を高めたい場合は値を低く調整してください。 |
| ベッド温度 | 50–60 °C | 第一層は60 °C、テクスチャードPEIの上では0 °Cを使用する場合もあります |
| 印刷速度 | 50–100 mm/s | 標準PLAでは60 mm/s、高速ブレンド材では150~300 mm/sに達します |
| 扇風機 | 100 % | PLAは他のどの一般的なフィラメントよりも、冷却との相性が抜群です。 |
| レイヤー高さ | 0.12–0.24 mm | 一般用は0.2 mm、ミニチュア用は0.12 mm |
| 撤回 | 0.8–2 mm | ダイレクトドライブは低め、ボーデンは高め |
| 詰め材 | 15–25 % | PLAにはグリッドで問題ありません |
PLAでは冷却がより重要な理由
PLAは、次のレイヤーが積層される前に各レイヤーが完全に硬化している状態で最も美しく印刷されます。パーツ冷却ファンを100 %で動作させ——最初のレイヤーは0 %に設定し、その後数レイヤーかけて段階的に出力を上げる設定でも——角がよりシャープになり、ブリッジ部分がきれいに仕上がり、樹脂の垂れも少なくなります。PETGやABSを使っていて普段ファンをオフにする習慣がある方は、その習慣が「PLAの印刷仕上がりが雑に見える」不満の大半の原因です。
PLAの6つの問題とその真の原因
1. レイヤーの線が粗く、または不均一になっています
通常は、湿気を含んだフィラメント(ノズル内で蒸気が膨張し、押し出しが不均一になります)か、緩んだベルト・偏心ナットが原因です。スプールを乾燥させた後、機構のガタつきを確認してください。わずかなオーバーエクストルージョンもよく見られる症状です — フローを97 %に設定して試してみてください。
2. 角に膨らみがあり、細部はすべて丸みを帯びて仕上げられています
定番の冷却不足に速度の出しすぎが重なった状態です。ファンを100 %に設定し、外壁の印刷速度を30~40 mm/sに落とし、「オーバーハング部で減速」の設定を有効にしてください。
3. 部品が砕けたり、折れたりする
PLAは本来もろい性質を持つ素材です。不具合の解決策は多くの場合、印刷設定の調整よりも形状の見直しの方が有効です。壁の層数を増やす、内部の鋭角な角を丸める、層の境目をまたいで部品に荷重がかからないようにする、部品が衝撃を受ける場合はより丈夫なPLA+の使用を検討する、といった点を調整してください。
4. 部品間の紐通し
ノズル温度を5–10 °C下げ、リトラクション量を少し増やし(0.2–0.5 mm刻み)、リトラクト時のワイプ機能を有効にし、移動速度を150 mm/s以上に上げてください。
5. 反り(そう、PLAでも反りは発生します)
角がシャープな大型フラット印刷物でも、時々端部が浮き上がることがあります。ブリムを使用し、ベッド温度を60 °Cに上げ、CADで2 mmの丸みフィレットを追加し、第一層の冷却を避けてください。
6. ノズルが詰まっている、または部分的に詰まっている
一般的なヒートクリープの症状は、フィラメントがホットエンド内の高い位置で軟化し、詰まりが発生することです。ホットエンドファンがスムーズに回転していることを確認し、リトラクション量を少なく調整し、押出機が保温されたエンクロージャー内に設置されている場合は印刷温度を下げてください。
PLAの乾燥:必須度は高くないものの、やはり実施する価値があります
PLAはPETG、TPU、ナイロンよりも吸湿性が低い素材ですが、湿度の高い室内で開封したまま放置したスプールで印刷すると、パチ音が発生したり、表面が粗くなったり、層間の接合が弱くなったりする不具合が生じます。デシカントと共に密閉して保管し、数週間湿気に晒された場合は45~50 °Cで4~6時間乾燥させてください。
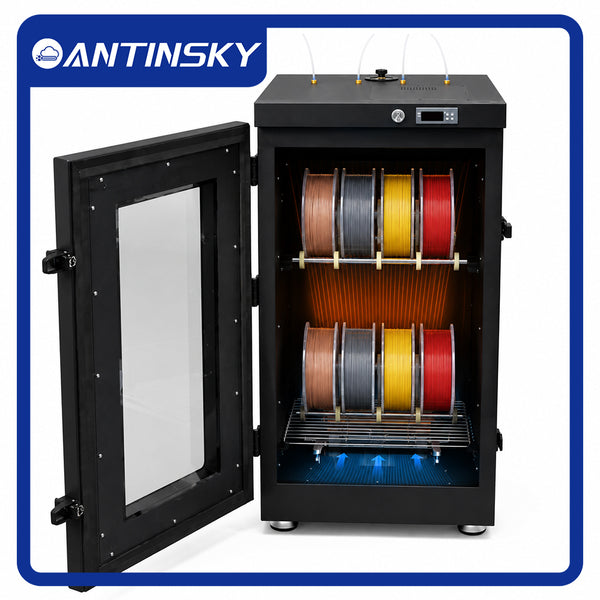
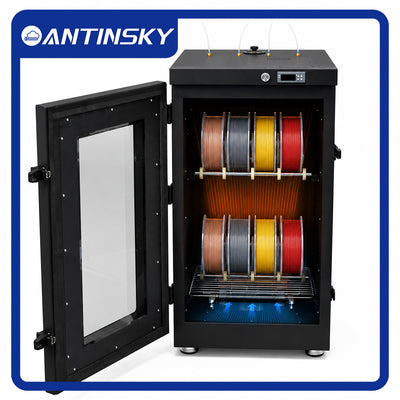
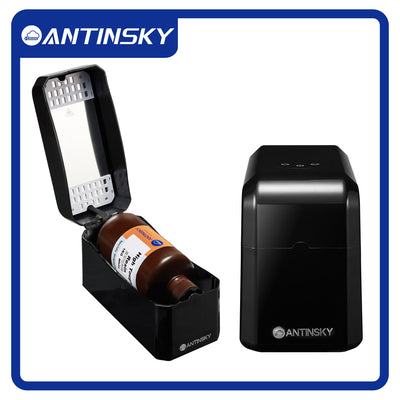
本体から直接印刷できるドライヤー — 例えばこの FilaBox or FDC12 キャビネット — これが一貫性を保つ最も簡単な方法です。完全な温度表は当社の フィラメント乾燥ガイド.
PLAの選び方:スタンダード、PLA+、マット、シルク、蓄光
「PLA」の後に続く単語によって、印刷方法や適した用途が変わります。
| 種類 | キャラクター | ~に最適 | 備考 |
|---|---|---|---|
| 標準PLA | 硬く、パリッとした、低価格 | モデル、プロトタイプ、展示品 | 同製品ファミリーの中で最も脆い |
| PLA+ | より丈夫で、わずかに柔軟性が高くなっています | 機能部品、可動プロトタイプ | 同じ設定のまま印刷可能、差し替えるだけでアップグレードできます |
| マットPLA | 低光沢で、積層線を目立たなくします | デザインオブジェ、エンクロージャー、インテリア雑貨 | 積層線がほとんど目立たず、最もすっきりとした見た目の仕上がり |
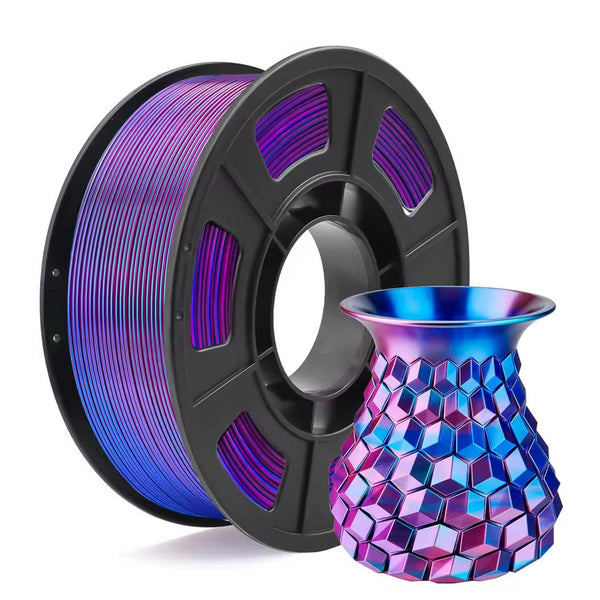
| シルクPLA | 光沢のあるメタリックな輝き | 花瓶、フィギュア、フィギュリン、ギフト、コスプレ | 速度を20–30 %に下げてください。シルク層に形成のムラが生じています。 |
| 発光 / 輝き | 蓄光顔料 | ノベルティ、サイン・看板、夜間用アイテム | 顔料に研磨性がある場合は、硬質ノズルを使用してください。 |
| 高速PLA | 高流動性配合 | 最新プリンターによる高速生産 | 150~300 mm/s向けに設計されています |
当社のラインナップはこれらに完全に対応しています: PLA+ 1KG 全26色展開、 PLA マット 17色展開、 PLAシルク 全17色展開に加え、2色・3色のシルク混紡など、例えば PLAシルク デュアル, PLAシルク トライカラー, 蓄光PLA と PLA UVカラーチェンジ. 専用のがあります PLA+ ハイスピード 高速印刷向け、そして PLA ロック 石のような仕上がりにするためです。
シルクとマットに関する2つの実用的な注意点
- シルクは印刷速度が遅く、より高い温度で印刷されます。 高温(215~225 °C)かつ低速で印刷すると光沢が得られます。印刷速度が速いと、仕上がりがくすんで曇った状態になります。
- マット仕上げは欠点を隠し、シルク仕上げはそれを露わにします。 モデルに表面の欠陥がある場合、マット仕上げはそれらを隠し、シルク仕上げは欠陥をより目立たせます。特性を考慮の上、適切な方をお選びください。
よくあるご質問
PLAの最適なノズル温度は何度ですか?
ほとんどのスプールの場合は200~215 °Cを目安としてください。基準値として205 °Cから設定を始め、印刷速度を優先する場合は温度を上げ、細部の再現性を重視する場合は温度を下げて調整してください。シルク系フィラメントの場合は215~225 °Cが適しています。
PLAにグルースティックを使った方が良いですか?
PEIや凹凸加工のプレートでは通常必要ありません。滑らかなガラスプレートでは、接着剤としてではなく剥離剤としてのりを使用してください。
エンクロージャー内でPLAを印刷できますか?
はい、でもドアは開けたままにしてください。熱がこもるとホットエンド内のフィラメントが通常より高い位置で柔らかくなり、詰まりの原因となります。
PLAは機能部品に使用するのに十分な強度がありますか?
圧縮耐性と剛性についてはその通りです。衝撃や熱が加わる用途の場合は、PLA+を使用するかPETG、ABS、PAへ切り替えてください。
PLAを使用する際に硬化ノズルは必要ですか?
無地およびシルクPLAの場合は不要です。蓄光、ロック、その他顔料が多く配合されたPLAの場合は必要です — 顔料には研磨性があるためです。
短縮版
PLAはノズル温度200–215 °C、ベッド温度60 °C、ファン出力100 %で印刷してください。筐体は開けた状態を保ってください。長期間外に放置していたフィラメントスプールは事前に乾燥させてください。用途に合わせて種類を選んでください:靭性が必要ならPLA+、滑らかできれいな表面が欲しいならマットタイプ、光沢感が欲しいならシルクタイプ、暗闇で発光させたいなら蓄光タイプです。この設定で印刷すれば、PLAはセットアップの手間ほぼゼロで、約束通りの信頼性の高い造形物を安定して出力します。
~から始める PLA+ 1KG · PLA マット · PLAシルク · PLA+ ハイスピード