























なぜTPUは他のフィラメントと異なるのか
TPU(熱可塑性ポリウレタン)は、部品の曲げ、衝撃吸収、またはグリップが必要な場合に、最も多くの人が選ぶ柔軟性のあるフィラメントです。PLAが割れ、PETGがシワになるのに対し、TPUは伸びます。圧縮、ねじり、落下させても割れません。その柔軟性こそが、「印刷が難しい」という評判の理由でもあります。
素材自体が問題ではありません。TPUは剛性フィラメント用に調整されたプリンターでは失敗します:リトラクションが多すぎ、速度が速すぎ、張力がかかりすぎです。TPUの特性を理解すれば、PLAと同じくらい確実に印刷できます。
すべてを変える3つの特性
- 圧縮性。 柔軟性のあるフィラメントは、圧力がかかると側方に曲がり、真っ直ぐ押し出されるのではありません。ドライブギアとノズルの間の隙間はどこでもフィラメントが折れる場所になります。
- 摩擦。 TPUは長いPTFEチューブ内で引きずられます。経路が長いほど抵抗が増し、押出機がスリップしやすくなります。
- 印刷後の柔軟性。 完成したTPU部品は曲がるため、強度を出すにはインフィルではなくウォールが必要です。
ショア硬度:どのTPUを買うべきか
"TPU"の後の数字はショア硬度です。数字が小さいほど柔らかく柔軟性が高く、大きいほど硬く印刷しやすくなります。
| ショア | 感触 | 典型的な用途 | 印刷難易度 |
|---|---|---|---|
| A85 | 柔らかいゴム状 | スマホケース、グリップ、ガスケット、ウェアラブル | 最も難しい — 直接駆動強く推奨 |
| A90 | バランスの取れた柔軟性 | シール、バンパー、振動ダンパー、プロテーゼ | 中程度 |
| A95 | 硬い半柔軟性 | 機能部品、ホイール、工具ハンドル、ヒンジ | 最も簡単 — ほとんどの機械で良好に印刷可能 |
これが初めての柔軟性フィラメントなら、まずはA95から始めてください。剛性フィラメントに近い挙動で標準プロファイルでも問題なく、かつ実際の柔軟性も得られます。より大きなたわみが必要な場合は、A90またはA85.
に移行してください。ANTINSKYの柔軟性ラインはこの3つすべてをカバーしています:TPU 95A(12色、日常的な選択肢)、TPU 90A(11色、バランスの取れた中間)、最も柔らかい部品用のTPU 85Aです。高速バージョンのTPU 95A HSと軽量のTPU-LW 90Aもあり、これらは明らかに軽い部品を印刷します。
TPU印刷設定(初期値)
これらは直接駆動プリンターの0.4 mmノズル用の安全な初期値です。ここから調整してください — Bowdenマシンには無暗にコピーしないでください。
| 設定 | 値 | 備考 |
|---|---|---|
| ノズル温度 | 220–240 °C | 高いほど層接着が良好です。まずは230 °Cから始めてください |
| ベッド温度 | 40–60 °C | PEIまたはテクスチャープレートが良好です。接着剤は不要です |
| 印刷速度 | 20–30 mm/s | 低速が最大の要因です。A95は40 mm/sまで可能です |
| リトラクション距離 | 0.4–1 mm(直接駆動) | Bowden:最大1–2 mm、または完全に無効化 |
| リトラクション速度 | 20–25 mm/s | 速いリトラクションは柔らかいフィラメントを変形させます |
| 流量率 | 95–100 % | 層が過度に潰れているような場合は少し減らしてください |
| ファン | 50–100 % | 最初の層以降はフルファンで |
| 層高 | 0.2 mm | 0.1–0.25 mmすべて可能です。極端な値は避けてください |
| インフィル | 15–25 % | 代わりにウォールを多く使ってください — 下記参照 |
TPU用直接駆動 vs Bowden
フィラメント経路の短さが「TPUが良く印刷される」か「TPUが毎回ジャムする」かの違いです。直接駆動押出機はノズルのすぐ上にあるため、フィラメントが曲がる余地がほとんどありません。長いPTFEチューブのBowdenセットアップの場合は3つの選択肢があります:速度を15–20 mm/sに下げる、ドライブギアの張力を上げる、または柔軟性フィラメントに適した押出機のアップグレードを印刷することです。
ウォールはインフィルに勝る
TPU部品はウォールではなくインフィルラインに沿って故障します。部品が柔軟で耐久性が必要な場合:
- パリメーターを4–6ウォール(1.6–2.4 mm)に設定してください。
- インフィルは10–20 %に保ってください — 柔軟な部品の強度にはほとんど寄与しません。
- ジャイロイドまたは立方体インフィルを使用してください。クロスして弱点を作るグリッドは避けてください。
TPUを乾かす — 毎回
TPUは吸湿性があります:空気中の水分を吸収し、湿ったTPUで印刷するとポップ、気泡、層接着不良、表面の荒れが発生します。乾燥剤とともに密閉して保管し、スプールを数日以上開けていた場合は使用前に乾かしてください。
| 方法 | 温度 | 時間 |
|---|---|---|
| フィラメントドライヤー(推奨) | 50–60 °C | 4–8時間 |
| オーブン | 50 °C | 6–10時間(まずオーブンの精度を確認してください) |
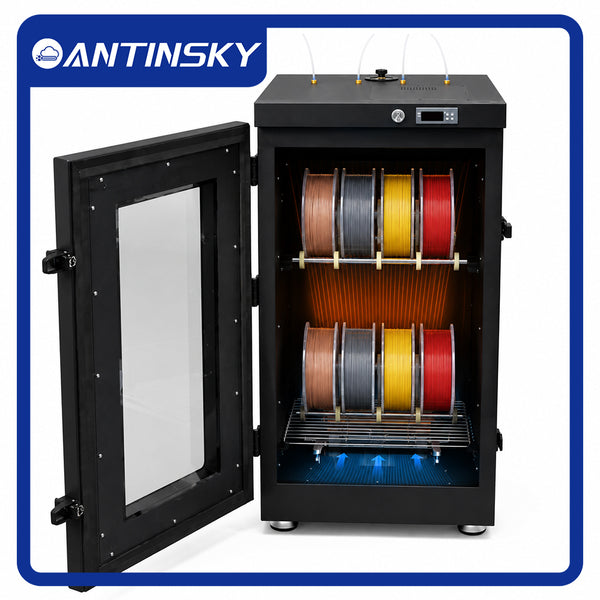
FilaBoxのような専用ドライヤーまたはより大型のFDC12ドライヤーキャビネットは、乾燥と印刷を同じユニットから行うことができ、「乾かした後で再び水分を吸収する」問題を排除します。完全な乾燥ワークフローについては、3Dプリンターフィラメントの乾燥方法についてのガイドをご覧ください。.
TPUトラブルシューティング:実際に発生する5つの故障
1. フィラメントが曲がるまたは押出機でジャムする
原因: 背圧が高すぎる — 速度が速すぎる、温度が低すぎる、またはBowden経路が長い
解決策: 速度を20 mm/sに下げ、ノズル温度を5–10 °C上げ、リトラクション距離を短くしてください。アイドラーの張力を少し緩めてください:締めすぎるとフィラメントが楕円に潰れて結合しやすくなります。
2. ストリンギングとオージング
原因: 押出機が一時停止してもTPUが流れ続ける
解決策: リトラクション速度を下げ(20 mm/s)、「リトラクション時のワイプ」を有効にし、温度を範囲の下限に下げてください。柔軟性フィラメントのストリンギングは正常です — ヒートガンや鋭いブレードで掃除してください。
3. 層が分離するまたは部品が割れる
原因: 印刷速度が速すぎて温度が低すぎるため、次の層が到着する前に前の層が既に固まってしまう
解決策: 温度を235–240 °C上げ、速度を20 mm/sに遅くし、流量を100–102 %に増やしてください。
4. 最初の層の不良 / 部品がベッドから剥がれる
原因: ベッドが冷たすぎる、または柔軟性のある最初の層がノズルに引っ張られる
解決策: ベッドを50–60 °Cにし、最初の層の速度を遅く(10–15 mm/s)し、最初の層の流量を少し高くしてください。テクスチャーPEIはTPUをよく保持します。接着剤を使用する場合は、接着剤ではなく離型剤として使用してください。
5. 完成した部品が硬すぎる(または柔らかすぎる)
原因: 柔軟性はフィラメントだけでなく形状が支配します
解決策: より柔軟性を出すためにウォール数を2に減らしインフィルを10 %に;より剛性を出すためにウォール6とインフィル30 %にしてください。ウォールの変更は90Aと95Aの切り替えよりもはるかに柔軟性に影響します。
柔軟性部品の設計規則
- 薄い平らな部分は作らないでください。 1.2 mm未満の厚さのものはカールします。最小1.6 mmで設計してください。
- 角を丸くしてください。 鋭い内部角は応力を集中させ最初に破れます。
- 断面で考えてください。 TPU部品の剛性は厚さの立方体に比例します — ウォール厚を倍にすると剛性は約8倍になります。
- 印刷方向が重要です。 層同士の接着はフィラメント自体より弱いため、曲げが層に沿って発生するように部品を配置し、層を横切らないようにしてください。
よくある質問
BowdenプリンターでTPUを印刷できますか?
はい、制限付きです。速度を20 mm/s以下に保ち、リトラクションを短くまたは無効にし、柔らかいグレードよりもA95を優先してください。長いPTFEチューブは柔らかいTPUを次第に難しくします。
TPUにエンクロージャーが必要ですか?
いいえ。TPUは開放空間でも問題なく印刷できます。エンクロージャーは主にABSとASAに役立ちます。
TPUに最適なビルドプレートはどれですか?
テクスチャーPEIが最適です — 接着剤なしでグリップし、冷えるときれいに離型します。滑らかなガラスに接着剤を塗ったものも可能です。剥がれの問題がある場合は、裸の滑らかなPEIシートに直接TPUを印刷しないでください。
TPU印刷にはどのくらい時間がかかりますか?
同じモデルのPLAの約2~3倍長くなります。低速のためです。大型部品の場合はそれに応じて予算を立ててください。
TPUとPLAはノズルを共有できますか?
はい、でも完全にパージしてください。TPU印刷に残留したPLAは硬い粒を作り、PLA印刷に残留したTPUはノズルを詰まらせる可能性があります。開始前に新しい材料を100 mmパージしてください。
短いバージョン
TPUを低速(20–30 mm/s)、高温(230–240 °C)、ほぼリトラクションなしで印刷し、まずスプールを乾かしてください。強度のためにインフィルではなくウォールを使用し、用途に応じて硬度を選んでください:機能部品にはA95、シールとダンパーにはA90、柔らかいグリップにはA85。これらを実施すればTPUは難しいフィラメントではなくなります。
完全な柔軟性ラインを閲覧:TPU 95A · TPU 90A · TPU 85A · TPU 95A HS