























L'adesione del primo strato è la causa più comune di fallimento di una stampa 3D. Una stampa che si solleva all'angolo, si deforma e si stacca dal piatto, o che rifiuta di attaccarsi del tutto non è un problema di filamento, di slicer o di stampante — è un problema di superficie e temperatura. Capire come funziona effettivamente l'adesione trasforma la continua attività di risoluzione di guasti in una serie di scelte consapevoli.
Questa guida offre una panoramica completa: come interagiscono le superfici di stampa e la temperatura del piatto, quando una piastra fredda è più efficace di un piatto riscaldato, come regolare al meglio le impostazioni del primo strato e come abbinare la superficie al materiale che stai stampando. Alla fine avrai un sistema ripetibile e affidabile, invece di accumulare una serie di primi strati falliti.
Cosa rende effettivamente una stampa ben aderente?
L'adesione è un equilibrio di tre forze: impugnatura meccanica tra il filamento e la texture superficiale, affinità chimica tra il polimero e il rivestimento, e incollaggio termico determinato dalla temperatura del piano di appoggio. Ogni materiale e ogni superficie modificano il modo in cui questi tre si combinano.
Se ne usa troppo poco, il pezzo si solleva. Se ne usa troppo, il pezzo si fonde alla piastra, si strappa o rovina il rivestimento. L'arte della calibrazione del primo strato consiste nel trovare l'intervallo operativo in cui il pezzo aderisce saldamente durante la stampa e si stacca perfettamente una volta raffreddato.
- Impugnatura meccanica deriva dalla consistenza superficiale — PEI testurizzato, vetro ruvido o una piastra fredda satinata.
- Affinità chimica proviene da rivestimenti come PEI, colla stick o adesivi specializzati.
- Incollatura termica deriva dal mantenimento del letto vicino al comportamento di transizione vetrosa del materiale.
Letti riscaldati: L'approccio tradizionale
Per un decennio, la risposta standard al problema dell'adesione è stata il calore. Un piatto riscaldato mantiene caldi i primi strati, rallentando il raffreddamento e riducendo la contrazione termica che causa la deformazione. Per i materiali ad alto restringimento — ABS, ASA, nylon, policarbonato — un piatto riscaldato abbinato a una camera chiusa rimane la soluzione corretta.
I letti riscaldati comportano dei compromessi. Temperature elevate del letto aumentano il consumo di potenza, allungano i tempi di riscaldamento e possono far aderire residui di stampa sulla piastra. Inoltre, non risolvono da soli il problema della deformazione per i materiali ad alto restringimento: senza una cabina di protezione, il pezzo si raffredda comunque in modo non uniforme dall'alto verso il basso.
| Materiale | Temperatura tipica del piatto di stampa | Superficie |
|---|---|---|
| PLA | 55–65 °C | PEI, PEI testurizzato o piatto freddo |
| PETG | 70–85 °C | PEI testurizzato (evitare il vetro nudo) |
| ABS / ASA | 90–110 °C | PEI + involucro |
| TPU | 40–60 °C | PEI o colla su vetro |
| Nylon | 70–100 °C | Garolite o PEI + involucro |
Piastre a freddo: adesione senza calore
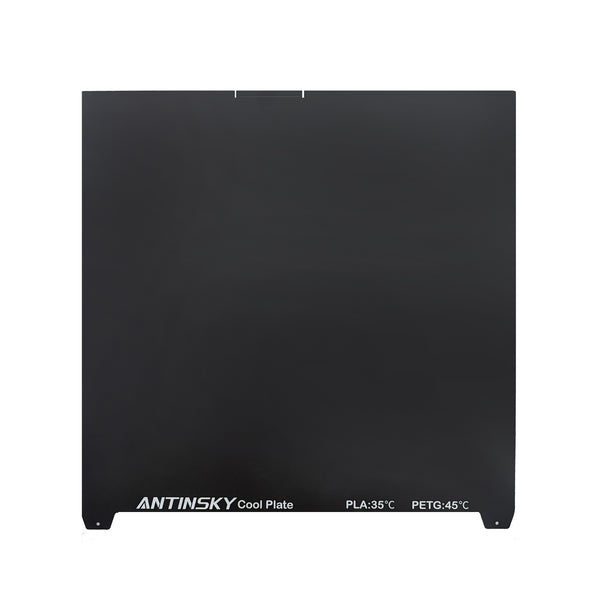
Le piastre fredde rivoluzionano il funzionamento standard. Invece di fare affidamento sul legame termico, utilizzano un rivestimento specializzato ad alta aderenza che trattiene il primo strato sia meccanicamente che chimicamente a temperatura ambiente — non è necessario riscaldare il piatto di stampa. Di solito la piastra non richiede colla, nastro adesivo né tempi di riscaldamento.
I vantaggi sono significativi. Non sono necessari tempi di attesa per il riscaldamento, il consumo energetico è inferiore e non si formano residui incrostati. Per PLA e PETG, una buona piastra fredda può offrire prestazioni superiori rispetto a un piatto riscaldato in termini di praticità e consistenza. La cosa migliore è che i pezzi di stampa spesso si staccano perfettamente una volta raffreddati, perché l'aderenza diminuisce man mano che la temperatura scende.
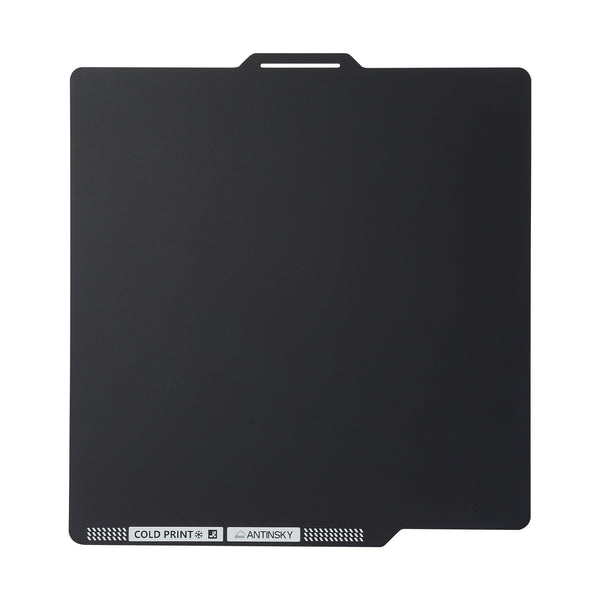
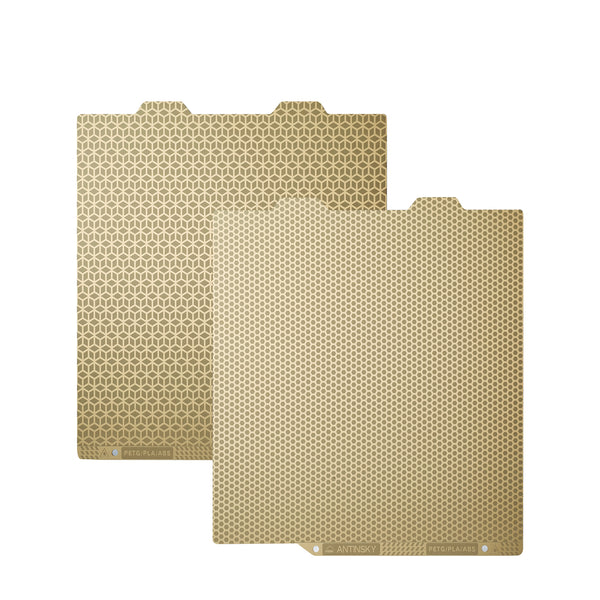
Per i possessori di Bambu Lab, il Piatto di stampa PEI a freddo ANTINSKY per Bambu Lab porta questo flusso di lavoro senza calore a un'enorme base installata. Se utilizzi una macchina di grande formato, il ANTINSKY Piatto di stampa PEI freddo per Creality K2 Plus offre la stessa aderenza a 370 × 370 mm. E per una configurazione riscaldata convenzionale, la Piastra di costruzione liscia ANTINSKY PEI rimane l'affidabile cavallo di battaglia.
Piastra Fredda vs Piano Riscaldato: Confronto Diretto
| Fattore | Piatto Freddo | Piano Riscaldato |
|---|---|---|
| Tempo di riscaldamento | Nessuno | 2–10 minuti |
| Assorbimento di potenza | Basso | Alto |
| Ideale per PLA/PETG | Eccellente | Buono |
| Ideale per ABS/ASA/Nylon | Limitato | Obbligatorio |
| Controllo della deformazione | Ottimo con il raffreddamento del pezzo | Migliore con custodia |
| Rilasciare una volta raffreddato | Molto semplice | Facile da moderare |
| Manutenzione | Pulisci occasionalmente con IPA | Raschiare/pulire i residui |
In sintesi: le piastre fredde sono la soluzione migliore per PLA e PETG su stampanti a telaio aperto, mentre i piani riscaldati restano necessari per i materiali tecnici ad alto restringimento. Molti maker utilizzano entrambe: una piastra fredda per le stampe PLA veloci di uso quotidiano e un foglio PEI riscaldato per ABS, ASA e nylon.
Come calibrare il primo strato perfetto
L'adesione dipende per l'80% dalla preparazione e per il 20% dalla superficie. Segui questi passaggi in ordine.
- Pulisci il piatto. Lava con acqua tiepida e sapone per piatti, asciuga, quindi pulisci con IPA. Gli oli delle dita sono il principale nemico dell'adesione.
- Livella e imposta l'offset Z. L'ugello deve semplicemente sfiorare il primo strato. Se è troppo alto, la linea risulta tonda e lasca; se è troppo basso, essa è sottile e traslucida.
- Imposta le impostazioni del primo livello. Velocità del primo strato più bassa (20–30 mm/s), larghezza della linea del primo strato maggiore (110–120%) e temperatura del primo strato più elevata.
- Controlla il raffreddamento. Mantieni il raffreddamento del pezzo basso o spento per i primi strati, in modo che la plastica si leghi prima di indurirsi.
- Aggiungi un bordo per le parti difficili. Le parti alte, sottili o con angoli spigolosi beneficiano di un bordo di protezione.
Note specifiche per materiale
PLA è il materiale più facile da far aderire e il più soggetto a schiacciamento eccessivo. Funziona magnificamente su piastre fredde e PEI testurizzato, e si rilascia pulitamente una volta raffreddato. Un PLA di qualità come ANTINSKY PLA+ stampa con adesione prevedibile sulla maggior parte delle superfici.
PETG è la trappola adesiva. Lega. anche fino a vetro nudo e PEI liscio — può strappare via pezzi del rivestimento. Usa una superficie testurizzata, una piastra fredda o uno strato di rilascio leggero con colla a bastoncino. Il ANTINSKY PETG stampa in modo pulito una volta che la temperatura del piatto di stampa e l'offset sono stati regolati correttamente.
TPU è indulgente perché è flessibile, ma necessita di un primo strato lento e di una buona aderenza per non trascinare. Un 95A TPU con una bassa velocità del primo strato aderisce perfettamente su PEI.
ABS, ASA e nylon È necessario calore aggiuntivo e una camera chiusa. Nessun piatto freddo riuscirà a evitare la deformazione di un pezzo di grandi dimensioni in ABS su una stampante aperta.
Problemi di adesione e relative soluzioni
| Problema | Causa probabile | Ripara |
|---|---|---|
| La parte si solleva agli angoli | Raffreddamento troppo rapido / piatto sporco | Pulisci il piatto, aumenta la temperatura del piatto, riduci il raffreddamento del pezzo |
| Primo strato troppo sottile | Z-offset troppo basso | Sollevare leggermente l'ugello |
| Lacune del primo strato | Offset Z troppo alto / sottoestrusione | Ugello inferiore, verifica il flusso |
| Parte fusa alla piastra | Troppa morbidezza o superficie sbagliata | Aumenta l'offset Z, aggiungi lo strato di rilascio |
| L'aderenza diminuisce con il passare del tempo | Oli, residui, rivestimento usurato | Pulisci o sostituisci la piastra |
Manutenzione della tua superficie di stampa
Anche la piastra migliore si degrada con l'uso. Puliscila con IPA tra una stampa e l'altra, evita di toccare l'area stampabile e non rasparla mai con attrezzi metallici che incidono il rivestimento. Quando l'adesione inizia a calare nonostante tutte le regolazioni che effettui, la superficie è usurata: sostituire il foglio costa meno che cercare di rimediare. Tieni una piastra di scorta a portata di mano, in modo che una superficie danneggiata non blocchi mai la produzione.
Perché la deformazione si verifica effettivamente
La distorsione (warping) è un fenomeno di meccanica termica, non di chimica. Quando ogni nuovo strato viene depositato a caldo e si raffredda, si contrae. Se il pezzo è libero di muoversi, si restringe semplicemente. Se è bloccato sul piatto di stampa, gli strati in contrazione tirano contro il primo strato aderito, accumulando sollecitazioni. Una volta che tali sollecitazioni superano la forza di legame, l'angolo si solleva.
Tre leve controllano questo. Riduci la differenza di temperatura tra la plastica estrusa e l'ambiente (riscaldando la camera). Rallenta il raffreddamento (riduci il raffreddamento del pezzo). E aumenta la forza di adesione (una superficie più aderente e un primo strato leggermente schiacciato). I materiali ad alta contrazione come ABS si restringono dello 0,5–0,8% durante il raffreddamento; i materiali a bassa contrazione come PLA si restringono molto meno. Questo è il motivo per cui lo stesso pezzo viene stampato senza difetti in PLA e si deforma immediatamente in ABS sulla stessa macchina.
Temperatura ambiente e involucri
La temperatura ambiente è più importante di quanto la maggior parte delle persone si renda conto. Una corrente d'aria fredda vicino a una stampante a telaio aperto può sollevare un pezzo in PLA che altrimenti verrebbe stampato perfettamente. Spostare la stampante lontano da finestre, porte e bocchette dell'aria condizionata è una soluzione gratuita che risolve un numero sorprendente di casi di deformazione "misteriosa".
Per i materiali tecnici, una camera di stampa chiusa non è un optional. Trattiene il calore, rallenta il raffreddamento e stabilizza l'ambiente in modo che il pezzo si contragga in modo uniforme. L'abbinamento di una camera chiusa con un piatto riscaldato è ciò che rende possibile la realizzazione di pezzi di grandi dimensioni in ABS, ASA e nylon. Senza entrambe, stai cercando di contrastare le leggi della fisica solamente con le impostazioni dello slicer.
Scegliere la tua prima superficie di montaggio
Se stampi prevalentemente con filamenti PLA e PETG, inizia con un piatto freddo: è la soluzione di ingresso a più basso attrito e non richiede né calore né colla. Se stampi invece una gamma mista che include ABS o nylon, opta per un foglio PEI e un piano riscaldato, perché avrai bisogno del supporto della temperatura per ottenere risultati stabili.
Una configurazione pratica per la maggior parte dei maker prevede due superfici: una piastra fredda per le lavorazioni quotidiane veloci con PLA/PETG e un foglio PEI testurizzato per tutto il resto. Sostituire un foglio flessibile è molto più rapido che cercare di rimediare a un rivestimento danneggiato, e ti permette di dedicare ogni superficie ai materiali per cui è più performante.
Rimozione delle stampe senza danneggiare la lastra
Il modo in cui rimuovi un pezzo è importante tanto quanto il modo in cui lo fai aderire. Lascia prima raffreddare il piatto: la maggior parte delle aderenze calano bruscamente al diminuire della temperatura, quindi il pezzo spesso si rilascia da solo. Usa un piatto flessibile: piegalo delicatamente e il pezzo si stacca facilmente. Evita i raschietti metallici sulle superfici rivestite, non fare mai leva contro il rivestimento e pulisci il piatto immediatamente dopo la rimozione, in modo che i residui non si induriscano durante la stampa successiva.
La rimozione approssimativa è una delle cause principali di graffi sui rivestimenti e di inspiegabili perdite di adesione. Considera la superficie come un elemento da proteggere, non come uno strumento da forzare.
Livellamento del piatto di stampa e Z-Offset: la vera fondamenta
Nessuna superficie o temperatura può salvare una macchina con un primo strato inconsistente. Il livellamento del piatto assicura che l'ugello si trovi alla stessa distanza dal piano di stampa in ogni punto; l'offset Z definisce tale distanza. Se l'angolo sinistro è schiacciato e l'angolo destro è poco aderente, l'adesione fallirà in modo irregolare a prescindere da qualsiasi altra modifica che apporterai.
Le stampanti moderne di solito gestiscono il livellamento automaticamente tramite una sonda mesh, ma l'offset Z richiede comunque una calibrazione accurata e intenzionale. Stampa un campione a strato singolo e analizzalo. Un primo strato corretto è liscio, leggermente appiattito e uniforme, con le linee adiacenti che si toccano appena senza spazi tra di esse. Linee rotonde e separate indicano che l'ugello è troppo alto. Linee traslucide, eccessivamente schiacciate o ondulate indicano che l'ugello è troppo basso.
Regola l'offset a piccoli passi — 0.01–0.02 mm alla volta — e ricontrolla. Una volta trovato il punto ideale, salvalo e registralo. Un offset impostato correttamente è stabile per numerose stampe, quindi si tratta di un investimento una tantum che ripaga su ogni lavoro. Ricontrollalo dopo aver sostituito gli ugelli, cambiato il piatto di stampa o spostato la stampante.
Domande Frequenti
Ho davvero bisogno di un piano riscaldato per il PLA?
No. PLA aderisce bene a temperatura ambiente su una piastra fredda o PEI testurizzato. Un piano riscaldato a 55–65 °C migliora leggermente la consistenza di stampa ma non è obbligatorio.
Posso usare una piastra fredda per il PETG?
Sì — le piastre fredde sono in realtà ideali per il PETG perché prevengono la sovraincollatura che danneggia il vetro e il PEI liscio. Lascia sempre raffreddare il pezzo prima di rimuoverlo.
Perché la mia stampa si attacca durante la stampa ma si deforma successivamente?
Questo è un problema di deformazione, non di adesione. Il primo strato si è legato correttamente al piano, ma il pezzo si è raffreddato in modo non uniforme e si è sollevato autonomamente. Utilizza una cabina di chiusura e riduci il raffreddamento per i materiali ad alto restringimento.
Con quale frequenza devo pulire la piastra di stampa?
Pulisci con IPA prima di ogni stampa, e lavalo con acqua e sapone ogni 10–20 stampe o ogni volta che l'adesione si indebolisce.
La colla stick è necessaria?
Non adatto per PLA su PEI o su piastra fredda. La colla è un rilascio agente — favorisce il distacco di PETG e TPU senza danneggiare la superficie.
Qual è la temperatura migliore del piatto di stampa per il PETG?
Inizia a 80 °C e regola la temperatura di conseguenza. Un calore eccessivo causa l'effetto "piede di elefante" e un'incollaggio eccessivo; una temperatura troppo bassa causa il distacco.
Ho bisogno di un piatto riscaldato per ABS o ASA?
Sì, sempre — è necessario un piatto riscaldato a 90–110 °C abbinato a un involucro per controllare la deformazione. Un piatto freddo da solo non riesce a trattenere un pezzo di grandi dimensioni in ABS o ASA, poiché il pezzo si raffredda in modo irregolare e si stacca autonomamente dal piatto procedendo dall'alto verso il basso.
Considerazioni finali
Le piastre fredde e i piatti riscaldati non sono rivali: sono strumenti adatti a compiti diversi. Utilizza una piastra fredda per stampe veloci e pulite di PLA e PETG su macchine a telaio aperto, e affidati a un piatto riscaldato (abbinato a un involucro protettivo) per la stampa di materiali tecnici. Pulisci la superficie di stampa, imposta con precisione l'offset Z e rallenta la velocità del primo strato: la maggior parte dei problemi di adesione scompariranno semplicemente.
Trova piastre di stampa, fogli PEI e filamenti ottimizzati per un'adesione affidabile presso ANTINSKY.