























PLA è facile — Fino a quando non lo è più
PLA è il filamento con cui tutti iniziano, e per un valido motivo: stampa a basse temperature, aderisce a quasi tutto e si deforma raramente. Ma "facile" non significa "non importano le impostazioni". Le stesse qualità che rendono PLA tollerante lo rendono anche fragile, sensibile al calore e soggetto a una serie di difetti specifici che confondono le persone che si aspettano che PLA funzioni senza problemi.
Questa guida tratta le impostazioni per PLA, le cause reali dei problemi comuni e come scegliere tra PLA standard, PLA+, opzioni opache, lucide e miscele speciali.
Cosa è PLA (e cosa non è)
| Proprietà | PLA | Significato pratico |
|---|---|---|
| Temperatura di stampa | 190–220 °C | Bassa, sicura, non serve l'involucro |
| Resistenza al calore | ~60 °C transizione vetrosa | Si ammorbidisce in un'auto calda, al sole diretto d'estate o vicino a un riscaldatore |
| Resistenza | Rigido ma fragile | Resiste bene alla compressione, si frantuma sotto l'impatto |
| Deformazione | Molto bassa | Stampa su quasi ogni superficie |
| Sensibilità all'umidità | Bassa-media | Tollerante, ma il PLA umido stampa comunque male |
| UV / esterno | Scarso | Si degrada e sbiadisce all'esterno |
Usa PLA per modelli, prototipi, pezzi espositivi, fissaggi, organizzatori, giocattoli e tutto ciò che è decorativo. Evitalo per parti che si riscaldano, rimangono in auto, sono all'esterno o subiscono impatti ripetuti.
Impostazioni di stampa PLA (punti di partenza)
| Impostazione | Valore | Note |
|---|---|---|
| Temperatura ugello | 200–215 °C | 205 °C è un default solido. Più alta per velocità, più bassa per dettagli fini |
| Temperatura letto | 50–60 °C | 60 °C per il primo strato; alcuni usano 0 °C su PEI texturizzato |
| Velocità di stampa | 50–100 mm/s | PLA standard 60 mm/s; miscele ad alta velocità raggiungono 150–300 mm/s |
| Ventola | 100 % | PLA ama il raffreddamento — più di qualsiasi altro filamento comune |
| Altezza strato | 0.12–0.24 mm | 0.2 mm per uso generale; 0.12 mm per miniature |
| Retrazione | 0.8–2 mm | Drive diretto: inferiore; Bowden: superiore |
| Riempimento | 15–25 % | Griglia va bene per PLA |
Perché il raffreddamento è più importante con PLA
PLA stampa meglio quando ogni strato è completamente solido prima che arrivi il successivo. Lanciare la ventola di raffreddamento della parte al 100 % — anche sul primo strato al 0 % e aumentando gradualmente nei successivi strati — produce angoli più nitidi, ponti più puliti e meno deformazioni. Se sei passato da PETG o ABS e abitualmente tieni la ventola spenta, questa abitudine è la causa di la maggior parte dei reclami "PLA sembra sciatto".
I sei problemi del PLA e le loro cause reali
1. Le linee degli strato appaiono ruvide o incoerenti
Di solito o filamento umido (il vapore si espande nell'ugello e crea estrusione irregolare) oppure una cinghia allentata o dado eccentrico. Asciuga la bobina, poi controlla il gioco meccanico. Anche l'eccesso di estrusione è comune — prova un flusso al 97 %.
2. Gli angoli si rigonfiano e i dettagli si arrotondano
Classica insufficienza del raffreddamento e velocità troppo alta. Porta la ventola al 100 %, abbassa la velocità per le pareti esterne a 30–40 mm/s e abilita "riduci velocità per sbalzi".
3. La parte si frantuma o si spezza
PLA è fragile per natura; la soluzione è spesso la geometria piuttosto che le impostazioni. Aumenta il numero di pareti, arrotonda gli angoli interni acuti, evita di caricare la parte attraverso le linee degli strato e considera PLA+ (più resistente) se la parte subisce impatti.
4. Filamenti tra le parti
Abbassa la temperatura dell'ugello di 5–10 °C, aumenta leggermente la retrazione (passaggi da 0.2 a 0.5 mm), abilita "wipe-on-retract" e aumenta la velocità di spostamento a 150 mm/s+.
5. Deformazione (sì, PLA può deformarsi)
Stampa piane grandi con angoli acuti a volte si sollevano. Usa un bordo, aumenta la temperatura del letto a 60 °C, aggiungi un raccordo arrotondato di 2 mm in CAD e evita di raffreddare il primo strato.
6. Ugello intasato o parzialmente intasato
Di solito è un calore eccessivo: il filamento si ammorbidisce troppo in alto nel hotend e si inceppa. Controlla che la ventola del hotend giri liberamente, abbassa la retrazione e riduci la temperatura di stampa se l'estrusore si trova in un involucro caldo.
Asciugatura del PLA: meno critica, ma ancora utile
PLA assorbe meno umidità di PETG, TPU o nylon, ma una bobina lasciata aperta in una stanza umida stampa comunque con soffi, superfici ruvide e strati deboli. Conserva sigillato con essiccante; asciuga a 45–50 °C per 4–6 ore se è stato esposto per settimane.
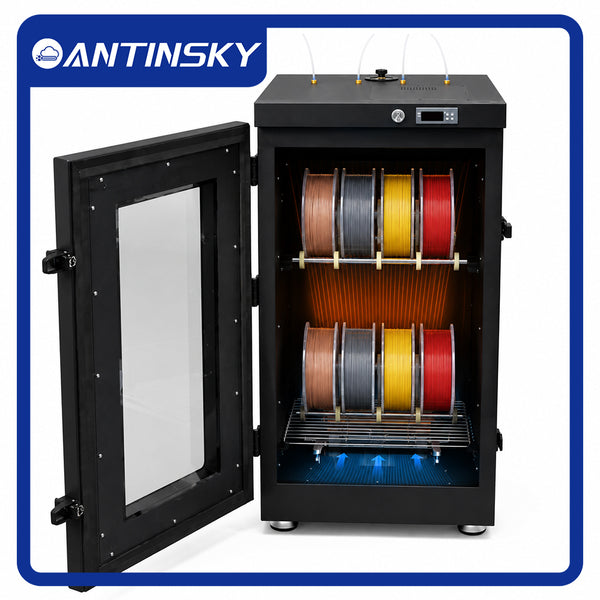
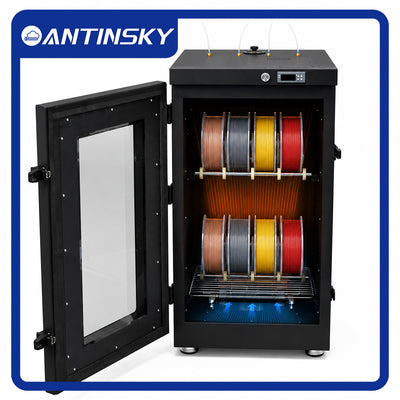
Un essiccatore che ti permette di stampare direttamente dall'unità — come il FilaBox o il Armadio FDC12 — è il modo più semplice per mantenerlo coerente. Tabelle di temperatura complete sono nella nostra guida all'asciugatura dei filamenti.
Scegliere il tuo PLA: Standard, PLA+, Opaco, Lucido, Luminescente
La parola dopo "PLA" cambia come stampa e per cosa è buono.
| Tipo | Caratteristiche | Ideale per | Note |
|---|---|---|---|
| PLA standard | Rigido, nitido, economico | Modelli, prototipi, espositivi | Il più fragile della famiglia |
| PLA+ | Più resistente, leggermente più flessibile | Parti funzionali, prototipi mobili | Stampa con le stesse impostazioni — aggiornamento plug-and-play |
| PLA opaco | Basso lucido, nasconde le linee degli strato | Oggetti di design, chiusure, decorazioni | Linee degli strato quasi invisibili; la finitura più pulita |
| PLA lucido | Luce lucida metallica | Vasi, figurine, regali, cosplay | Abbassa la velocità del 20–30 %; il lucido mostra irregolarità degli strato |
| Luminescente / glow | Pigmento fosforescente | Novità, cartelli, oggetti per l'uso notturno | Usa un ugello temprato se il pigmento è abrasivo |
| PLA ad alta velocità | Formulazione ad alto flusso | Produzione veloce su stampanti moderne | Progettato per 150–300 mm/s |
La nostra gamma corrisponde direttamente a queste: PLA+ 1KG in 26 colori, PLA Opaco in 17 colori, PLA LUCIDO in 17 colori, plus miscele lucide bicolori e tricolori come PLA LUCIDO Bicolore, PLA LUCIDO Tricolore, PLA Luminescente e PLA Cambia Colore UV. C'è un PLA+ Alta Velocità dedicato per la stampa veloce, e PLA Roccia per una finitura simile alla pietra.
Due note pratiche su lucido e opaco
- Il PLA lucido stampa più lentamente e a temperatura più alta. temperatura più alta (215–225 °C) più velocità più bassa produce il lucido; la stampa veloce lo rende opaco e torbido.
- L'opaco nasconde errori, il lucido li rivela.Se un modello ha difetti sulla superficie, l'opaco li nasconde e il lucido li amplifica. Scegli di conseguenza.
Domande frequenti
Qual è la migliore temperatura dell'ugello per PLA?
200–215 °C per la maggior parte delle bobine. Usa 205 °C come baseline, poi aumenta per velocità o abbassa per dettagli. Il lucido vuole 215–225 °C.
Devo usare una colla per il PLA?
Di solito non serve su PEI o piastre texturizzate. Usa la colla come agente di rilascio su vetro liscio, non come adesivo.
Posso stampare PLA in un involucro?
Sì, ma lascia la porta aperta. Trappere il calore ammorbidisce il filamento troppo in alto nel hotend e causa intasamenti.
Il PLA è abbastanza resistente per parti funzionali?
Per compressione e rigidità, sì. Per impatto o calore, usa PLA+ o passa a PETG, ABS o PA.
Ho bisogno di un ugello temprato per il PLA?
Per PLA standard e lucido, no. Per il luminescente, roccia o qualsiasi PLA con pigmento pesante, sì — il pigmento è abrasivo.
La versione corta
Stampa PLA a 200–215 °C con il letto a 60 °C e la ventola al 100 %. Mantieni l'involucro aperto. Asciuga la bobina se è rimasta fuori. Scegli la miscela per lo scopo: PLA+ per resistenza, opaco per superfici pulite, lucido per lucentezza, luminescente per brillare. Fai così e PLA offre esattamente quello che promette: parti affidabili con quasi nessuna configurazione.
Inizia con PLA+ 1KG · PLA Opaco · PLA LUCIDO · PLA+ Alta Velocità