























Perché i gioiellieri stampano invece di scolpire
La cera persa non ha cambiato principio per migliaia di anni: si realizza un modello in cera, lo si racchiude in gesso da investimento, si brucia via la cera e si versa il metallo fuso nella cavità vuota. Ciò che è cambiato è come si realizza il modello. Invece di scolpire la cera a mano o pagare uno stampo in gomma, oggi i gioiellieri progettano in CAD e stampano direttamente il modello in resina fusibile.
Il vantaggio è reale: geometrie complesse che non si possono scolpire, ripetibilità esatta e lavorazione il giorno stesso dal file alla flacone. L’aspetto negativo è che la resina fusibile è molto meno tollerante della resina di stampa ordinaria. La cenere rimasta all’interno dello stampo diventa un difetto di superficie nel metallo. Questa guida illustra l’intero flusso di lavoro, con le modalità di fallimento che effettivamente costano ai gioiellieri le fusioni.
Cosa rende una resina "fusibile"
Tutte le resine fusibili condividono un requisito: devono bruciare completamente, lasciando praticamente nessuna cenere. La resina standard contiene cariche e pigmenti che lasciano residui alla temperatura di bruciatura, che si manifestano come metallo ruvido, porosità e riempimenti incompleti. Le resine fusibili sono formulate con una chimica a basso contenuto di cenere e alto contenuto di cera per cui il modello vaporizza in modo pulito.
| Caratteristica | Perché è importante |
|---|---|
| Contenuto di cenere molto basso | Residuo all’interno dello stampo = difetti di superficie nella fusione |
| Bruciatura pulita e completa | La cavità deve essere vuota prima che il metallo entri |
| Bassa contrazione | Precisione dimensionale per taglie di anello e sedi di pietre |
| Alta risoluzione di dettaglio | Filigrana, incastonature micro-pavé, texture incise |
| Resistenza verde sufficiente | Il modello sopravvive alla manipolazione, all’incastonatura e all’investimento |
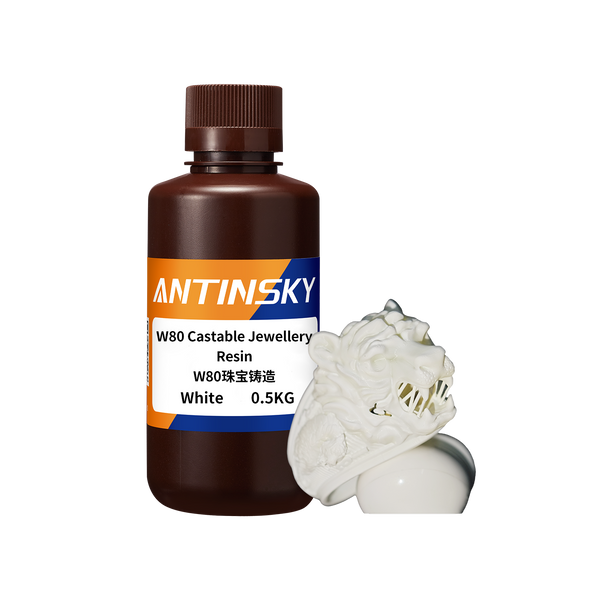
Per il lavoro gioielliero le due famiglie che vale la pena conoscere sono le resine fusibili ad alto contenuto di cera, come W80 Castable Jewellery Resin e Castable Jewellery Smart Resin, e i fotopolimeri veri riempiti di cera come BlueCast X-WAX, che si comporta più vicino alla cera da iniezione e brucia con residui minimi. Per filigrana e lavori estremamente fini esiste BlueCast X-WAX FILIGREE.
Passo 1 — Progettare per la fusione, non solo per la stampa
I modelli CAD che si stampano perfettamente possono fallire come fusioni. Integra queste regole fin dall’inizio:
- Spessore delle pareti: minimo 0,6–0,8 mm per gioielli indossabili; 1 mm è ideale. Sezioni più sottili potrebbero non riempirsi.
- Compensazione della contrazione: la maggior parte delle resine e dei metalli per fusione si contraggono circa l–2 %. Ridimensiona il modello leggermente (molti gioiellieri usano 1,01–1,02 per l’argento) e verificalo con un anello di prova.
- Nessun vano chiuso. Qualsiasi cavità che non può drenare intrappolerà la resina, il che significa cenere e una fusione fallita.
- Punti di attacco dell’incastonatura: progettali piatti e abbastanza spessi da tagliare in modo pulito, nella parte più spessa del pezzo — il metallo deve fluire prima nelle sezioni più pesanti.
- Sedi di pietre e graffette: aggiungi un gioco di 0,05–0,1 mm per il processo di incastonatura, invece di aspettarti che la stampante raggiunga il numero esatto.
Passo 2 — Impostazioni di stampa per resina fusibile
| Impostazione | Valore | Note |
|---|---|---|
| Altezza dello strato | 0,03–0,05 mm | Strati più sottili = superficie più liscia = meno lucidatura successiva |
| Tempo di esposizione | Segui le specifiche della resina per stampante | Non esporre eccessivamente — i modelli fragili si rompono durante l’incastonatura |
| Orientamento | Angolo rispetto alla piastra, lato incastonatura verso il basso | Riduce le macchie di supporto sulle facce visibili |
| Supporti | Più leggeri del solito, posizionati su aree nascoste | Cicatrici dei supporti diventano difetti nel metallo |
| Anti-aliasing | Attivo | Superfici più lisce, lucidatura più semplice |
Stampa meno pezzi grandi per costruzione invece di molti piccoli quando possibile — ogni modello necessita di rimozione dei supporti e lavaggio, e ogni passaggio di manipolazione aggiuntivo rischia di danneggiare una parte delicata simile alla cera.
Passo 3 — Lavaggio e polimerizzazione (Il passaggio che decide la tua fusione)
Le regole di lavaggio e polimerizzazione per la resina fusibile differiscono da quelle della resina standard, e sbagliarle è la causa più comune di fusioni forate.
- Lava accuratamente in IPA pulito. La resina non polimerizzata rimasta sulla superficie diventa cenere. Usa due bagni e una spazzola morbida; ispeziona le recessioni e l’interno delle fasce degli anelli.
- Non polimerizzare mai in acqua o su superfici bagnate. La contaminazione da acqua si manifesta come porosità superficiale dopo la fusione.
- Segui esattamente le specifiche di polimerizzazione del produttore. I modelli insufficientemente polimerizzati rimangono appiccicosi e si deformano durante l’investimento; i modelli eccessivamente polimerizzati diventano fragili e possono lasciare più residui. Quando la scheda tecnica indica un tempo di polimerizzazione, usalo.
- Maneggiala con guanti. Gli oli della pelle e le impronte digitali sulla superficie del modello si riproducono fedelmente nel metallo.
Una stazione di polimerizzazione a giradischi come l’Antmega Cure garantisce una polimerizzazione uniforme, il che è più importante per la resina fusibile che per i modelli da esposizione.
Passo 4 — Incastonatura
L’incastonatura è il canale attraverso cui fluisce il metallo, ed è dove hanno origine molti fallimenti.
- Diametro: 2,5–4 mm per gioielli tipici; più spesso per pezzi pesanti. Troppo sottile e il metallo si solidifica prima che la cavità si riempia.
- Attaccarlo alla sezione più spessa e orientarlo in modo che il metallo entri senza turbolenza.
- Mantieni i percorsi brevi e diretti. Incastonature lunghe e tortuose perdono calore.
- Layout dell’albero: modelli spaziati almeno 3–5 mm tra loro in modo che l’investimento fluisca tra loro e lo stampo non si crepi.
- Giunto tra cera e incastonatura: usa un piccolo tocco di cera o resina e leviga il giunto — un gradino netto crea un punto caldo e turbolenza.
Passo 5 — Investimento
- Pesa la polvere di investimento e l’acqua secondo il rapporto del produttore — non approssimarlo con l’occhio. Rapporti sbagliati causano crepe nello stampo o riempimenti incompleti.
- Miscela sottovuoto (o miscela lentamente e brevemente) per rimuovere le bolle d’aria. Le bolle sulla superficie del modello diventano noduli nel metallo.
- Versa l’investimento sul lato della flacone, lasciandolo fluire sui modelli invece di scaricarli addosso.
- Vibra o aspira la flacone piena per liberare l’aria intrappolata.
- Lascia che l’investimento si stabilizzi indisturbato per il tempo totale di consolidamento — tipicamente 1–2 ore. Muovere la flacone presto causa crepe.
Passo 6 — Bruciatura
La bruciatura rimuove il modello di resina e prepara lo stampo per il metallo. Due cose sono importanti: una rampa lenta e sufficiente ossigeno per bruciare davvero il carbonio.
| Fase | Temperatura | Scopo |
|---|---|---|
| Asciugatura | Ambiente → 150 °C, lento | Rimuove l’acqua senza creare crepe all’investimento |
| Vaporizzazione della resina | 150 → 370 °C | Qui si decompone la maggior parte del modello — procedi lentamente |
| Bruciatura del carbonio | 370 → 730 °C, mantieni 1–2 h | L’ossigeno consuma il carbonio residuo; è qui che la cenere viene eliminata |
| Temperatura di fusione | Segui le specifiche del metallo e dell’investimento, poi scendi alla temperatura di fusione | La flacone deve essere calda quando si versa il metallo |
Regole per la bruciatura della resina: usa un ciclo più lungo e lento di quello che useresti per la cera da iniezione — la resina ha bisogno di più ossigeno e più tempo per non lasciare residui. Non aprire il forno durante la fase di vaporizzazione; un flusso d’aria fredda può crepare lo stampo e ricondensare i residui. I forni con buon flusso d’aria si comportano notevolmente meglio di quelli sigillati.
Passo 7 — Fusione e finitura
- Temperatura del metallo: leggermente sopra il punto di fusione — abbastanza caldo da fluire, non così caldo da ossidarsi.
- Ausilio centrifugo o a vuoto per dettagli fini e sezioni sottili.
- Immersione per raffreddamento, poi estrazione dell’investimento una volta che il metallo si è solidificato e raffreddato sufficientemente.
- Taglia l’incastonatura e limatura fino a essere uniforme; leviga progressivamente (400 → 800 → 1200 → lucidatura).
- Opzionale: bagno acido per rimuovere l’ossidazione, poi pulizia ultrasonica prima dell’incastonatura delle pietre.
I cinque fallimenti e cosa significano
| Sintomo | Causa probabile | Risoluzione |
|---|---|---|
| Superficie del metallo forata e ruvida | Residuo di cenere — lavaggio incompiuto, modello insufficiente o eccessivamente polimerizzato, o bruciatura troppo veloce | Lava in IPA pulito, segui la specifica di polimerizzazione, bruciatura più lenta con fase di bruciatura del carbonio più lunga |
| Crepature nello stampo | Rapporto acqua sbagliato, flacone mosso durante il consolidamento, o rampa di riscaldamento troppo veloce | Pesa con precisione, lascia consolidare completamente, rallenta la rampa |
| Riempimento incompiuto / dettaglio arrotondato | Incastonatura troppo sottile, flacone troppo fredda, forza di vuoto o centrifughe insufficiente | Incastonatura più spessa, fusione più calda, aggiungi ausilio a vuoto |
| Porosità in tutto il pezzo | Flusso turbolento del metallo, gas intrappolato, investimento contaminato | Giunti dell’incastonatura uniformi, vuoto durante l’investimento, usa investimento fresco |
| Dimensione diversa dal file CAD | Contrazione non compensata | Ridimensiona 1,01–1,02, validalo con un anello di prova prima delle produzioni |
Domande frequenti
Posso usare resina ordinaria per la fusione?
Tecnicamente sì, praticamente no. La resina standard lascia cenere significativa e le tue fusioni usciranno ruvide e porose. La resina fusibile esiste specificamente per risolvere questo problema.
I modelli di resina fusibile necessitano di polimerizzazione?
Segui la scheda tecnica della resina. La maggior parte richiede una polimerizzazione controllata; alcuni materiali riempiti di cera vengono trattati diversamente. Indovinare produce o modelli appiccicosi o cenere extra.
La resina fusibile è solo per i gioielli?
No. Lo stesso flusso di lavoro si usa per strutture e corone dentali (Castable Dental Resin), piccole parti industriali e sculture. Ovunque avresti scolpito o iniettato cera, puoi stampare invece.
Quanto possono essere fini i dettagli?
Con una stampante LCD mono moderna con strati di 0,03 mm, la filigrana e l’incastonatura micro-pavé sono routine — vedi X-WAX FILIGREE. La risoluzione è limitata più dalla bruciatura e dalla pratica di investimento che dalla stampante.
Quanto dura l’intero processo?
Stampa e lavaggio: poche ore. Investimento: 1–2 ore più consolidamento. Bruciatura: 6–12 ore a seconda della dimensione della flacone. Fusione e pulizia: meno di un’ora. La maggior parte dei gioiellieri esegue la bruciatura durante la notte e fonde al mattino.
La versione breve
La resina fusibile trasforma il CAD in metallo, ma solo se il modello scompare completamente. Lava in IPA pulito, polimerizza esattamente secondo le specifiche, incastonatura da 2,5–4 mm nella sezione più spessa, investi con rapporti d’acqua precisi e usa una bruciatura lenta con una fase di bruciatura del carbonio lunga. Fai così e il passaggio di stampa diventa la parte più prevedibile dell’intero processo.
Acquista resine fusibili: W80 Castable Jewellery · Castable Jewellery Smart · Castable Dental · BlueCast X-WAX · X-WAX FILIGREE