

























PLAやPETGを超えると、問いは色についてではなく使用温度、剛性、薬品への曝露、そして部品が荷重下でクリープするかどうかに移ります。カーボン充填エンジニアリングフィラメントがこれらの問いの答えです — ただし、PPA-CF、PPS-CF、PPS-GF、PA12-CFは互換性がありません。このガイドではそれぞれが実際に何のために使われるのか、プロセスの複雑さにおいてどのようなコストがかかるのか、そしてより安い選択肢が正しいエンジニアリング選択肢であるタイミングを説明します。
カーボン充填がすべてを変える理由
ポリマーに20~30%のチョップドカーボンファイバーを加えると3つの効果があります:
- 剛性を劇的に高める。モジュラスは充填されていないポリマーと比較して2倍または3倍になる。撓んでいたブラケットは今では撓まなくなる。
- 熱膨張を減らす。熱下での移動が少ないことで精密部品の寸法安定性が向上する。
- 熱変形温度を高める。基材ポリマーがたわむ温度でも、部品は荷重下で形状を保持する。
また、計画しておくべき3つの影響もあります:
- 摩耗が激しい。チョップドファイバーは真鍮製ノズルを破壊する。硬化鋼または超硬合金が必須である。
- 伸び率の低下。剛性が高いほどほとんどの場合もろくなる。カーボン充填部品は曲がる代わりに折れ、層間接着が弱点になる。
- 異方性。部品は押出方向に沿って強く、層を横断する方向には弱い。配向は今や美学的な選択ではなくエンジニアリング上の判断である。
4つの候補を一目で比較
| 材料 | ポリマー基材 | 強度プロファイル | 耐熱性 | 難易度 |
|---|---|---|---|---|
| PA12-CF | ポリアミド12 | 強く、やや靭性があり、疲労寿命が良好 | 中程度 | 中 |
| PPA-CF30 HT | ポリフタルアミド | 非常に剛性が高く、高温時の強度保持率が高い | 高 | 高 |
| PPS-CF | ポリフェニレンスルフィド | 非常に剛性が高く、化学的に不活性で、もろい | 非常に高い | 非常に高い |
| PPS-GF | PPS + ガラスファイバー | 剛性が高く、寸法が安定しており、CFよりも摩耗が少ない | 非常に高い | 非常に高い |
この表をランキングではなくはしごとして読んでください。各段階は印刷性、コスト、もろさと引き換えに耐熱性と耐薬品性を得るものです。60℃で使用されるブラケットにPPS-CFを購入するほとんどの人は間違った材料を購入しています。
PA12-CF: 実用的なエントリーポイント
PA12-CFはほとんどの機能的な印刷が始まる場所です。ポリアミド12はPA6やPA6/66よりもはるかに少ない水分を吸収するため、印刷を良好に行うことが非常に容易になります:ポッピングが少なく、ストリングが少なく、「十分に乾燥している」状態と「湿っている」状態の間の幅広いウィンドウが存在します。
それが与えるもの:
- 高強度と良好な耐疲労性 — 繰り返し荷重サイクルでも素早く亀裂が入ることはない。
- 中程度の耐熱性 — ブラケット、ハウジング、治具、ほとんどの機械のガードに適切である。
- PPSと比較して許容性のある衝撃挙動 — 部品が落下した場合に重要である。
- 油、グリース、燃料に対する良好な耐薬品性。
それが与えないもの:
- 荷重下で100~120℃を大きく超える連続使用温度。
- 高温多湿環境での寸法安定性 — 依然として一部の水分を吸収してわずかに成長する。
- UV安定性。未塗装のPA部品は屋外で劣化する。
| パラメータ | PA12-CFの開始点 |
|---|---|
| ノズル | 270~290℃、硬化処理済み |
| ベッド | 80~100℃ |
| チャンバー | 45~60℃が強く推奨される |
| 部品冷却 | 0~20% |
| 速度 | 30~60 mm/s |
| 乾燥 | 印刷前に70~80℃で8~12時間 |
PPA-CF30 HT: 高温エンジンベイ材料
ポリフタルアミドはナイロンと同じファミリーに属しますが、芳香族骨格がガラス転移温度を上げ、高温時の強度保持率を改善します。実際には、部品が120~150℃で剛性と強度を維持しなければならない場合、PPA-CFは単にそれに耐えるだけでなくそれを満たす選択肢です。
PPA-CFが真に適している場合:
- エンジンルーム内のブラケット、吸気部品、熱源近くのマウント。
- 荷重と高温を同時に受ける構造部品 — これはPA12-CFがたわみ、PPA-CFがたわまないケースです。
- 低水分吸収と高剛性が必要な部品。PPAはPA6/66よりも少ない水分を吸収し、寸法をより良く保持します。
- 電気およびコネクタハウジング — PPAの誘電特性と耐熱性は射出成形で十分に確立されています。
過剰になる場合:
- 室温でのブラケット — PA12-CFはより安く、より靭性があり、容易である。
- 高伸び率または衝撃吸収が必要なもの。
PPA-CFの印刷は要求が厳しいです。高温のチャンバー、300℃以上を持続できる硬化処理済みホットエンド、そして十分な乾燥を必要とします。また、1キロ当たりのコストが著しく高く、500gのスプール形式はほとんどのショップで実際に使用される量を反映しています。
PPS-CFとPPS-GF: 化学的および熱的な極端さ
ポリフェニレンスルフィドは半結晶性のエンジニアリングポリマーであり、200℃前後の連続使用、溶剤、燃料、酸、塩基に対するほぼ完全な耐性、本質的な低可燃性、非常に低い水分吸収率の組み合わせは、他のものでは得られないものです。
この組み合わせがPPSが化学処理、航空機ダクト、自動車燃料システムで使用される理由です。また、PPS-CFは成功裏に印刷するのが最も難しいフィラメントの1つである理由でもあります。
PPSが与えるもの
- 化学的不活性。室温で溶解するものは何もありません。PAやPETGを破壊する溶剤曝露は無関係です。
- 耐熱性。PPAが柔らかくなり始める領域をはるかに超えて性質を保持します。
- 寸法安定性。非常に低い水分吸収率のため、印刷した部品は数ヶ月後もそのままの形状を保持します。
- 炎挙動。添加物なしで本質的に難燃性である。
PPSがコストとして払うもの
- もろさ。PPS-CFは折れます。薄い壁や鋭い内部コーナーは亀裂の起点になります。半径を設計に追加してください。
- プロセスの難易度。ノズル温度は310~340℃の範囲、ベッドは約120℃、チャンバーは高温である。すべてのプリンターがこれらに対応できるわけではなく、対応できるプリンターも安価ではない。
- アニーリング。多くのPPS部品は公表された性質を達成するために印刷後の制御されたアニーリングを必要とする。それをスキップすると見た目は正しいが性能は仕様の半分の部品になる。
- コスト。この比較の中で最も高価な材料であり、大幅に差がある。
PPS-CF vs PPS-GF
同じポリマーで異なる強化材。カーボンファイバーはより高い剛性と低い重量を与え、ガラスファイバーはより良い衝撃挙動、より良い電気絶縁性、そしてノズルの摩耗をわずかに減らします。部品が構造的なものである場合はCFを選択してください。絶縁体または衝撃を受けるものである場合はGFを選択してください。剛性の数値に関係なく、導電してはならないハウジングの場合はGFが正しい選択肢です。
用途別選択
| 用途 | 最適な選択肢 | 理由 |
|---|---|---|
| ロボットエンドエフェクターブラケット | PA12-CF | 剛性が高く、靭性があり、耐疲労性があり、手頃な価格 |
| エンジンルームマウント、130℃連続 | PPA-CF30 HT | 高温時の強度保持 |
| 燃料ラインクリップ、溶剤曝露 | PPS-CF | ここでは化学的不活性が不可欠である |
| 電気絶縁体、高温環境 | PPS-GF | 非導電性強化材 |
| ドローンフレーム部品 | PA12-CFまたはPPA-CF | 剛性重量比、衝撃耐性 |
| ポンプハウジング、化学用途 | PPS-CF | 溶剤および酸耐性 |
| 一般作業場の治具 | PA12-CF | 最も安く失敗しない材料 |
| 高温エアダクト、180℃ | PPS-CF | この温度で余裕がある唯一の材料 |
誰も警告してくれないプロセス要件
乾燥はオプションではない
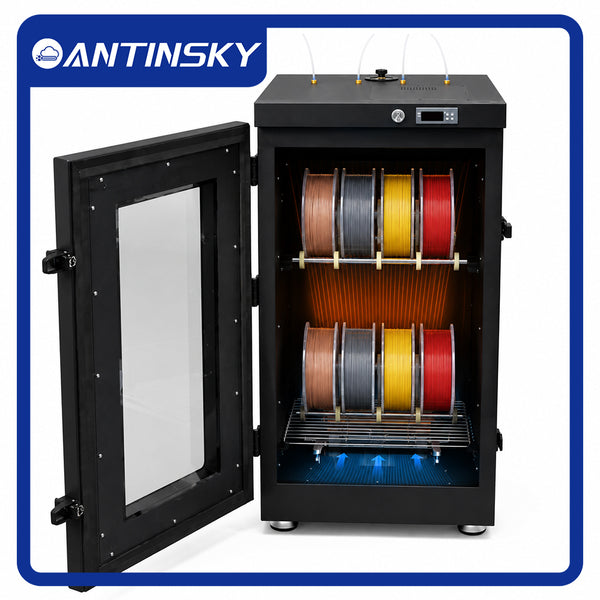
PA12はPA6よりも少ない水分を吸収しますが、依然として吸収します。PPAとPPSははるかに少ない水分を吸収しますが、ファイバーのサイズとスプールの環境も重要です。ルール:すべてのエンジニアリングフィラメントは印刷前に乾燥させてください。ポリアミドの場合は80℃で8時間以上乾燥させ、印刷中は乾燥ボックスで保管してください。湿ったポリアミドの印刷物は見た目は良くても性能は仕様の一部しかない — 部品が失敗するまで問題に気づかないでしょう。
硬化処理済みノズル、常に使用すること
チョップドファイバーは摩耗性があります。真鍮製ノズルは数百グラム以内で開いてしまい、押出幅がずれて「設定の問題」を追求することになりますが、実際は磨耗したノズルが原因です。硬化鋼または超硬合金を使用してください。超硬ノズルは真鍮よりも高価ですが、はるかに長く持ちます — スプールの寿命を通じて見ればより安い選択肢です。
チャンバーはホットエンドよりも重要です
エンジニアリングポリマーは冷却時に収縮します。オープンプリンターはノズル温度に関係なく角が反ったり層が剥離したりする部品を生成します。PA12-CFの場合は50~60℃、PPSの場合は80~100℃のチャンバーは、スライサーの設定よりも結果に大きな影響を与えます。
アニーリング
多くのPPSおよびPPA部品は制御されたアニーリング後にのみ公表された性質を達成します — 典型的には徐々に昇温し、材料の推奨温度付近で保持し、ゆっくり冷却します。高速冷却は応力をロックインし、部品が後で亀裂を生じさせる — 負荷がかかっていなくても時には数週間後に。
異方性を考慮した設計
層間接着が弱点軸です。ブラケットが引き離される場合は、荷重が押出方向に沿ってかかるように配向してください。それが不可能な場合はリブを追加し、壁数を増やしたり、より靭性のある材料に変更してください。幾何学は人々が期待するよりも頻繁に材料選択よりも重要です。
コストの現実
| 材料 | 典型的なスプール | 相対コスト | コストが正当化される場合 |
|---|---|---|---|
| PA12-CF | 1kg | 中 | ほとんどの場合 — このグループで最も高い価値 |
| PPA-CF30 HT | 500g | 高 | 高温と荷重が同時に必要な場合 |
| PPS-CF | 500g | 非常に高い | 化学的曝露または150℃超の使用 |
| PPS-GF | 1kg | 高 | 高温での電気絶縁性 |
ここでの失敗モードは、室温で剛性が必要なだけの部品にPPS-CFを購入することです。5倍のコストを払い、1週間プロセスで苦労し、PA12-CF版よりももろい部品が得られます。はしごの一番下から始め、本当の要件が強制する場合にのみ上に移動してください。
時間にも隠れたコストがあります。適切な乾燥サイクル、高温チャンバーでの保持、制御されたアニーリングを行ったPPS印刷は、PA12-CFが昼食前に生産できた部品に対して、1日の大部分を機械に占有することがあります。材料コストではなく機械時間が制約である場合、その取引はキロ当たりの価格よりも重要です。
金属が適している場合
振動下で公差を保持する必要がある部品には機械加工されたアルミニウムが、熱源近くの構造的なものにはステンレスがどのフィラメントよりも優れていません。正直な境界線:印刷されたエンジニアリング部品は幾何学の自由度、リードタイム、重量で勝ちます。絶対強度、疲労寿命、クリープでは負けます。部品がCFフィラメントで2回失敗した場合、3回目の試みは金属であるべきです。
よくある質問
PPA-CFやPPS-CFを通常のプリンターで印刷できますか?
通常はできません。これらの材料は300℃超のノズル温度、約120℃のベッド、加熱されたチャンバー、硬化処理済みノズルを備えたオールメタルホットエンドを必要とします。これらの能力のない標準プリンターは、スライサーの設定に関係なく層が剥離し、反った部品を生成します。
カーボンファイバーフィラメントは実際に強いですか?
それは剛性が高い、これはしばしば人々が意味するものです。引張強度はわずかに増加する可能性がありますが、伸び率は低下し、層間接着は改善されません。CF部品は充填されていないバージョンよりももろくなることがあります。剛性と寸法安定性のためにCFを選択し、靭性のためではありません。
PA12-CFのアニーリングが必要ですか?
必ずしもそうではありませんが、寸法安定性が向上し、内部応力が解放されます。精密部品や熱を受ける部品にはアニーリングを行ってください。一般的なブラケットには高温チャンバーでの印刷で十分なことが多いです。
PPS部品が数週間後に亀裂が入るのはなぜですか?
通常、高速冷却またはアニーリングなしによる残留応力と、鋭い内部コーナーが原因です。冷却を遅らせ、データシートに従ってアニーリングを行い、内部幾何学に半径を追加してください。PPSはもろい — 応力集中ポイントを許しません。
PA12-CFとPA6-CFの違いは何ですか?
PA12ははるかに少ない水分を吸収し、反りが少なく印刷し、調整が容易です。PA6-CFは強く剛性が高いですが、水分感受性が高く、信頼性のある印刷が難しいです。ほとんどのユーザーにとってPA12-CFの方が良い取引です。
これらの材料は屋外で使用できますか?
PPSは屋外で優れています — UV、水分、温度すべてに対応します。PPAは良好ですが塗装またはコーティングがあるとより良いです。PA12-CFは持続的なUVで劣化するため、屋外で使用する場合は塗装する必要があります。
エンジニアリングフィラメントの保管方法は?
乾燥剤で密閉し、理想的にはプリンターに接続できる乾燥ボックスに保管してください。ポリアミドは印刷が終わったらすぐに乾燥保管に戻す必要があります。湿度の高い部屋に一晩放置したスプールは翌朝明らかに印刷が悪くなることがあります。
ノズルにとってガラスファイバーはカーボンファイバーよりも安全ですか?
両方とも摩耗性があります。ガラスは一般的にわずかに攻撃性が低いですが、依然として硬化処理済みノズルが必要です。長期的な使用ではどちらも真鍮製ノズルに安全ではありません。
結論
まずはPA12-CFから始めてください。これは最も多くの実際の問題を最低のプロセスコストで解決する材料です。部品が130℃で荷重を支える必要がある場合はPPA-CF30 HTに移動し、化学的曝露または180℃以上の連続使用がすべての選択肢を規制する場合にのみPPS-CFに移動してください。部品が高温環境での電気絶縁体である場合は、代わりにPPS-GFが答えです。
どれを選ぶかに関係なく、必要な付属品の予算を立ててください:硬化処理済みノズル、乾燥機、チャンバー。これら3つのアイテムがスプールを仕様通りに性能させるか、高価な教訓にするかを決定します。比較のために未充填のベースラインを望む場合、当社のnylon vs PETG vs ABS guideは標準的なエンジニアリングフィラメントが十分でなくなるポイントをカバーしています。