























Perché il TPU è diverso da tutti gli altri filamenti
Il TPU (poliuretano termoplastico) è il filamento flessibile che la maggior parte delle persone utilizza quando un pezzo deve piegarsi, assorbire urti o garantire aderenza. Dove il PLA si spezza e il PETG si increspa, il TPU si allunga: può essere compresso, torciato e caduto senza rompersi. Questa flessibilità è anche esattamente il motivo per cui ha la reputazione di essere "difficile da stampare".
Il materiale stesso non è il problema. Il TPU non funziona su stampanti ottimizzate per filamenti rigidi: retrazione eccessiva, velocità troppo elevate, tensione eccessiva. Una volta capiti i tre fattori che fanno comportare il TPU in modo diverso, stampa con la stessa affidabilità del PLA.
Le tre proprietà che cambiano tutto
- Compressibilità. Un filamento flessibile si piega lateralmente sotto pressione invece di spingere diritto. Qualsiasi spazio tra l'ingranaggio di trascinamento e l'ugello è un punto in cui il filamento si piega.
- Attrito. Il TPU si trascina all'interno dei tubi PTFE lunghi. Più lungo è il percorso, maggiore è la resistenza e più probabile che l'estrusore slitti.
- Flessibilità dopo la stampa. Un pezzo finito in TPU si piega: per essere forte ha bisogno di pareti, non di riempimento.
Durezza Shore: Quale TPU dovresti acquistare?
Il numero dopo "TPU" è la sua durezza Shore. Numeri più bassi sono più morbidi e flessibili; numeri più alti sono più rigidi e più facili da stampare.
| Shore | Sensazione | Usi tipici | Difficoltà di stampa |
|---|---|---|---|
| A85 | Morbido, simile alla gomma | Custodie per telefoni, impugnature, guarnizioni, dispositivi indossabili | Il più difficile: è fortemente consigliato il drive diretto |
| A90 | Flessibilità bilanciata | Guarnizioni, paraurti, ammortizzatori di vibrazione, protesi | Moderata |
| A95 | Rigido, semi-flessibile | Pezzi funzionali, ruote, manici di utensili, cerniere | Il più facile: stampa bene sulla maggior parte delle macchine |
Se questa è la tua prima esperienza con un filamento flessibile, inizia con A95. Si comporta in modo sufficientemente simile a un filamento rigido da funzionare con un profilo standard, mentre ti offre comunque una flessibilità reale. Quando hai bisogno di maggiore elasticità, passa a A90 o A85.
La gamma flessibile di ANTINSKY copre tutte e tre: TPU 95A (12 colori, la scelta quotidiana), TPU 90A (11 colori, il punto medio bilanciato), e TPU 85A per i pezzi più morbidi. Esiste anche una variante ad alta velocità, TPU 95A HS, e un modello leggero TPU-LW 90A che produce pezzi notevolmente più leggeri.
Impostazioni per la stampa in TPU (punti di partenza)
Questi sono valori iniziali sicuri per un ugello da 0,4 mm su una stampante con estrusore diretto. Regola a partire da qui: non copiarli ciecamente su una macchina Bowden.
| Impostazione | Valore | Note |
|---|---|---|
| Temperatura ugello | 220–240 °C | Maggiore = migliori legami tra strati. Inizia da 230 °C |
| Temperatura piano di stampa | 40–60 °C | Una piastra PEI o testurizzata funziona bene; non è necessaria colla |
| Velocità di stampa | 20–30 mm/s | La lentezza è il fattore più importante. L'A95 può raggiungere i 40 mm/s |
| Distanza di retrazione | 0,4–1 mm (diretta) | Bowden: massimo 1–2 mm, o disattivare del tutto |
| Velocità di retrazione | 20–25 mm/s | Una retrazione veloce deformerebbe il filamento morbido |
| Portata | 95–100 % | Riduci leggermente se gli strati appaiono schiacciati eccessivamente |
| Ventola | 50–100 % | Ventola al massimo dopo i primi strati |
| Altezza strato | 0,2 mm | 0,1–0,25 mm funzionano tutti; evita gli estremi |
| Riempimento | 15–25 % | Utilizza più pareti invece: vedi sotto |
Estrusore diretto vs Bowden per il TPU
Percorsi di filamento corti sono la differenza tra "il TPU stampa bene" e "il TPU si inceppa ogni volta". Un estrusore diretto si trova subito sopra l'ugello, quindi c'è quasi nessun spazio per il filamento per piegarsi. Su una configurazione Bowden con un tubo PTFE lungo, hai tre opzioni: ridurre la velocità a 15–20 mm/s, aumentare la tensione sull'ingranaggio di trascinamento, o installare un aggiornamento per estrusore compatibile con filamenti flessibili.
Le pareti battono il riempimento
I pezzi in TPU cedono lungo le linee di riempimento, non le pareti. Se un pezzo deve essere flessibile e resistente:
- Imposta i perimetri su 4–6 pareti (1,6–2,4 mm).
- Mantieni il riempimento al 10–20 %: contribuisce pochissimo alla resistenza dei pezzi flessibili.
- Utilizza un riempimento gyroid o cubico; evita il reticolo, che crea punti deboli incrociandosi.
Asciuga il tuo TPU — Ogni volta
Il TPU è igroscopico: assorbe l'umidità dall'aria, e il TPU bagnato stampa con scoppietti, bolle, scarsa adesione tra strati e una superficie ruvida. Conservalo sigillato con essiccante, e asciugalo prima dell'uso se la bobina è stata aperta più di qualche giorno.
| Metodo | Temperatura | Tempo |
|---|---|---|
| Essiccatore per filamenti (consigliato) | 50–60 °C | 4–8 ore |
| Forno | 50 °C | 6–10 ore (verifica prima l'accuratezza del tuo forno) |
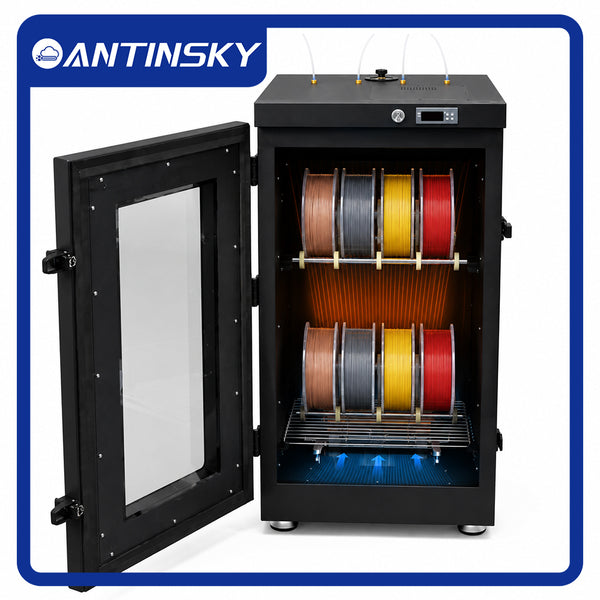
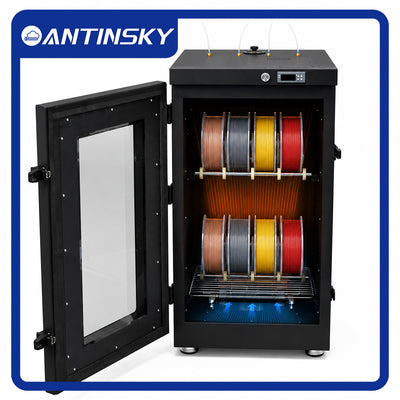
Un essiccatore dedicato come il FilaBox o il più grande Armadio essiccatore FDC12 ti consente di asciugare e stampare dalla stessa unità, eliminando il problema di "asciugarlo e poi vederlo assorbire di nuovo l'acqua". Per il flusso di lavoro di asciugatura completo, consulta la nostra guida su come asciugare i filamenti per stampanti 3D.
Risoluzione dei problemi per il TPU: I cinque guasti che ti capiteranno davvero
1. Il filamento si piega o si inceppa all'estrusore
Causa: troppa pressione posteriore — velocità troppo alta, temperatura troppo bassa, o un percorso Bowden lungo.
Fix: riduci la velocità a 20 mm/s, aumenta la temperatura dell'ugello di 5–10 °C, riduci la distanza di retrazione. Allenta leggermente la tensione dell'idler: stringere eccessivamente schiaccia il filamento a forma di ovale e fa inceppare.
2. Formazione di filamenti appiccicosi e fuoriuscita
Causa: Il TPU continua a fluire quando l'estrusore si ferma.
Fix: riduci la velocità di retrazione (20 mm/s), abilita "wipe on retract" e abbassa la temperatura al limite inferiore dell'intervallo. Un po' di formazione di filamenti appiccicosi è normale con i filamenti flessibili: puliscilo con un pistola a calore o una lama affilata.
3. Gli strati si separano o il pezzo si spacca
Causa: stampa troppo velocemente e troppo freddo, quindi lo strato precedente è già solido quando arriva il successivo.
Fix: aumenta la temperatura a 235–240 °C, rallenta a 20 mm/s e aumenta la portata al 100–102 %.
4. Primo strato scadente / pezzo si solleva dal piano di stampa
Causa: piano di stampa troppo freddo, o un primo strato flessibile che viene trascinato dall'ugello.
Fix: imposta il piano di stampa a 50–60 °C, più lento per il primo strato (10–15 mm/s) e una portata per il primo strato leggermente più alta. Il PEI testurizzato trattiene bene il TPU; se usi la colla, utilizzala come agente di rilascio invece che come adesivo.
5. Il pezzo finito è troppo rigido (o troppo molle)
Causa: la geometria determina la flessibilità, non il filamento da solo.
Fix: per maggiore flessibilità, riduci il numero di pareti a 2 e il riempimento al 10 %; per maggiore rigidità, passa a 6 pareti e il 30 % di riempimento. Cambiare le pareti influisce molto di più sulla flessibilità che passare tra 90A e 95A.
Regole di progettazione per pezzi flessibili
- Nessuna sezione sottile e piatta. Qualsiasi spessore inferiore a 1,2 mm si arriccia. Progetta uno spessore minimo di 1,6 mm.
- Arrotonda gli angoli. Gli angoli interni acuti concentrano lo stress e si rompono per primi.
- Pensa nelle sezioni trasversali. La rigidità di un pezzo in TPU scala con il cubo del suo spessore: raddoppiare lo spessore della parete lo rende circa otto volte più rigido.
- L'orientamento di stampa è importante. Gli strati si legano più debolemente del filamento stesso, quindi orienta il pezzo in modo che la piegatura avvenga lungo gli strati, non attraverso di essi.
Domande frequenti
Posso stampare il TPU su una stampante Bowden?
Sì, con dei limiti. Mantieni la velocità sotto i 20 mm/s, la retrazione breve o disattivata, e preferisci l'A95 rispetto ai gradi più morbidi. I tubi PTFE più lunghi rendono il TPU morbido progressivamente più difficile.
Il TPU ha bisogno di un vano chiuso per la stampa?
No. Il TPU stampa bene all'aria aperta. Un vano chiuso aiuta principalmente per l'ABS e l'ASA.
Quale piastra di costruzione è la migliore per il TPU?
Il PEI testurizzato è il migliore: trattiene senza adesivo e si rilascia pulidamente una volta raffreddato. Anche il vetro liscio con colla funziona. Evita di stampare il TPU direttamente su un foglio PEI liscio nudo se hai avuto problemi di strappi.
Quanto tempo impiega una stampa in TPU?
Circa due o tre volte più lungo dello stesso modello in PLA, a causa della velocità più bassa. Programma di conseguenza per i pezzi grandi.
Il TPU e il PLA possono condividere un ugello?
Sì, ma purga accuratamente. Residui di PLA in una stampa in TPU creano particelle dure; residui di TPU in una stampa in PLA possono causare inceppamenti. Purga 100 mm del nuovo materiale prima di iniziare.
La versione breve
Stampa il TPU lentamente (20–30 mm/s), caldo (230–240 °C), con quasi nessuna retrazione, e asciuga prima la bobina. Usa le pareti invece del riempimento per la resistenza, e scegli la durezza in base all'applicazione: A95 per pezzi funzionali, A90 per guarnizioni e ammortizzatori, A85 per impugnature morbide. Fai queste cose e il TPU smette di essere il filamento difficile.
Sfoglia la gamma flessibile completa: TPU 95A · TPU 90A · TPU 85A · TPU 95A HS