























ABS: Il filamento che premia la preparazione
L'ABS ha creato il mondo della stampa 3D desktop per hobbisti, e ancora non ha sostituti reali per i pezzi che devono resistere a calore, solventi e sollecitazioni meccaniche. È anche il filamento che gli utenti abbandonano più velocemente, quasi sempre per gli stessi due motivi: il pezzo si deforma e si stacca dal piatto di stampa, e la stampante non è dotata di un involucro protettivo.
Nessuno dei due problemi è difficile da risolvere. L'ABS è meno tollerante del PLA, ma una volta che l'ambiente è adatto, stampa in modo affidabile e produce componenti che il PLA semplicemente non può eguagliare. Questa guida copre impostazioni, deformazione, fumi e quando una miscela di ABS è la scelta più intelligente.
Cosa sa fare bene l'ABS (e dove incontra difficoltà)
| Proprietà | ABS | Rispetto al PLA |
|---|---|---|
| Resistenza al calore | ~100 °C transizione vetrosa | Molto meglio — il PLA si ammorbidisce intorno ai 60 °C |
| Resistenza all'urto | Alto, resistente piuttosto che rigido | Molto meglio — il PLA è fragile |
| Saldabilità con solvente | Acetone e levigatura a vapore | Il PLA non può essere levigato o saldato in questo modo |
| UV / vita all'aperto | Moderato (ASA è migliore) | Scarso |
| Difficoltà di stampa | Richiede un involucro e una temperatura ambientale stabile | Facile |
| Fumi | Odore percettibile, emissioni di COV | Minimale |
Scegli l'ABS per parti funzionali, involucri, finiture automobilistiche, maschere e attrezzature, parti esposte al calore e qualsiasi oggetto che desideri incollare o lucidare a vapore con acetone.
Hai bisogno di un involucro (questa è la vera risposta)
Ogni problema di deformazione dell'ABS è un problema termico. L'ABS si restringe di circa 0,8 % durante il raffreddamento, e si restringe in modo non uniforme se la parte esterna del pezzo si raffredda più velocemente rispetto all'interno. Una corrente d'aria, una finestra aperta o una stanza climatizzata sono sufficienti a sollevare un angolo dal piatto di stampa.
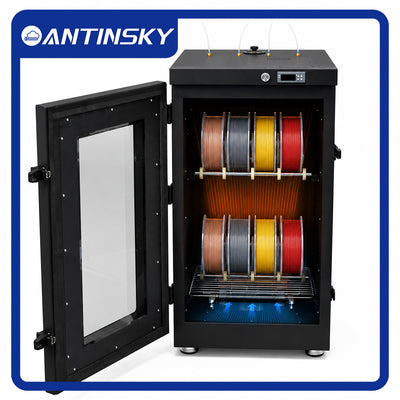
Una struttura chiusa racchiude l'intero sistema di stampa — piatto, pezzo in lavorazione e ugello — all'interno di una massa d'aria stabile. È l'aggiornamento a più alto impatto singolo per l'ABS, e risolve la maggior parte dei fenomeni di deformazione senza alcuna modifica alle impostazioni dello slicer. Obiettivi pratici:
- Temperatura ambiente all'interno dell'involucro: 40–50 °C. Questo è ciò che impedisce la deformazione.
- Nessuna bozza affatto. Sigilla le aperture per i cavi e mantieni la custodia chiusa per tutta la durata della stampa, inclusa la fase di raffreddamento (aprila gradualmente, non immediatamente).
- Le parti grandi, alte o sottili ne hanno più bisogno. Un piccolo blocco solido stampa spesso correttamente senza un involucro; una scatola alta 200 mm non lo fa.
Una camera riscaldata attivamente è ancora migliore: stampanti come ANTINSKY PEEK-300 mantengono la camera a 120 °C per materiali ad alta temperatura, e lo stesso principio (aria stabile e calda) è ciò che rende l'ABS prevedibile su scala più ridotta.
Impostazioni di stampa ABS (Punti di partenza)
| Impostazione | Valore | Note |
|---|---|---|
| Temperatura dell'ugello | 240–260 °C | Iniziare a 250 °C. Valore più alto = maggiore adesione tra gli strati |
| Temperatura del letto | 95–110 °C | 100 °C è il punto di partenza standard |
| Camera / ambiente | 40–50 °C | Non negoziabile per le parti di grandi dimensioni |
| Velocità di stampa | 40–60 mm/s | Primo strato più lento: 15–20 mm/s |
| Ventilatore | 0–20 % | Spento, o appena acceso. La ventola provoca deformazioni |
| Altezza dello strato | 0.2 mm | Strati più spessi (0.24–0.28) riducono la deformazione sui pezzi di grandi dimensioni |
| Riempimento | 20–30 % | Rettilineare o giroid |
| Ritiro | 0.8–2 mm | Estrusione diretta vs Bowden |
| Bordo | 5–10 mm | Usa un bordo rialzato su qualsiasi oggetto con angoli |
Adesione al piatto di stampa: cosa funziona davvero
In ordine di efficacia:
- PEI testurizzato a 100 °C. Ottima aderenza a caldo, si rilascia man mano che si raffredda. La migliore superficie polivalente per ABS.
- Impasto ABS o bastoncino di colla su PEI liscio o vetro — un metodo classico, un po' disordinato e ancora molto efficace per le parti difficili da afferrare.
- Bordo. Assicurazione economica per qualsiasi parte più larga di 50 mm.
- Zattera per casi estremi, a scapito della finitura superficiale.
Il nostro Piastre di costruzione PEI a freddo sono disponibili per le macchine Bambu Lab, Creality e Snapmaker e garantiscono la superficie testurizzata ad alta aderenza richiesta dall'ABS.
Correzione della Deformazione: Una Checklist
Procedi con questi in ordine: i primi tre risolvono la stragrande maggioranza dei casi.
| Causa | Ripara |
|---|---|
| Correnti d'aria / cella frigorifera | Chiudi la custodia, elimina il flusso d'aria, porta la temperatura ambientale a 40–50 °C |
| Letto troppo freddo | Porta a 100–110 °C |
| Ventola in funzione | Disattiva completamente il raffreddamento del pezzo per ABS |
| Raffreddamento eccessivo dovuto alla geometria propria del componente | Aggiungi un bordo, rallenta il primo strato, stampa una gonna "sacrificale" intorno alle parti alte |
| Base piatta e ampia | Riduci il riempimento, aggiungi nervature interne nel CAD, oppure dividi il modello e incollalo |
| Sovrapposizione veloce dei livelli | Rallenta, oppure stampa due pezzi contemporaneamente in modo che ogni strato abbia il tempo di stabilizzarsi |
| Filamento economico o bagnato | Asciugare la bobina; acquistare materiale con diametro costante |
Fumi, sicurezza e dove posizionare la stampante
L'ABS emette stirene e altri COV durante la stampa. Si tratta di un fatto reale e vale la pena gestirlo invece di liquidarlo come irrilevante:
- Stampa in un ambiente ventilato, oppure convoglia l'aria dell'involucro all'esterno (un ventilatore canalizzato abbinato a filtro a carbone attivo funziona molto bene).
- Non dormire né lavorare direttamente accanto a una stampante ABS non racchiusa in un locale piccolo.
- Mantieni il vano chiuso e lascia che il filtro funzioni per alcuni minuti al termine della stampa.
- Se i fumi sono un vincolo imprescindibile per te, stampa invece con ASA o PETG — vedi di seguito.
Levigatura a vapore di acetone: il trucco spettacolare dell'ABS
Poiché l'ABS si dissolve nell'acetone, puoi levigare un pezzo stampato per ottenere un aspetto lucido, tipico dei componenti stampati a iniezione, oppure saldare due pezzi tra loro in modo permanente.
Levigatura semplice: Sospendi il pezzo in un barattolo di vetro sigillato con una piccola quantità di acetone sul fondo (senza che il pezzo tocchi il liquido), per 20–60 minuti a seconda del grado di levigatura desiderato. Lissatura a vapore freddo Funziona a temperatura ambiente ed è più sicuro rispetto al metodo riscaldato. Applica l'acetone con un pennello su entrambe le superfici di accoppiamento, quindi serra con una morsa.
Lavora all'aperto o in ambienti con forte ventilazione, indossa guanti e non utilizzare mai fiamme libere o fonti di calore vicino all'acetone.
ABS, ABS+ e ABS-CF: Quale acquistare
- ABS (standard): il classico. Resistente, robusto, economico, saldabile con acetone. Richiede l'uso di una cabina chiusa completa e la procedura standard di ventilazione. ANTINSKY ABS 1KG
- ABS+: una formulazione modificata che presenta minore deformazione e aderisce meglio, mantenendo al contempo la robustezza e la resistenza al calore tipiche dell'ABS. Se sei alle prime armi con l'ABS, inizia da qui: elimina la maggior parte degli inconvenienti più comuni di questo materiale. ANTINSKY ABS+ 1KG
- ABS-CF: Rinforzato in fibra di carbonio. Maggiore rigidità e migliore stabilità dimensionale, con finitura tecnica opaca. Utilizzare un ugello indurito. Ideale per supporti, maschere e fissaggi. ANTINSKY ABS-CF 1KG
- ABS-FR: ignifugo, con classificazione UL94 V-0. Adatto per involucri elettrici, contenitori industriali e qualsiasi articolo che debba rispettare i requisiti di resistenza alla fiamma. ANTINSKY ABS-FR 1KG
Stai stampando componenti per uso esterno o parti esposte alla luce solare e agli agenti atmosferici? Scegli invece l'ASA: resiste ai raggi UV senza l'ingiallimento e l'infragilimento che l'ABS sviluppa nel corso del tempo. Abbinatelo ai nostri guida all'essiccazione del filamento per mantenere risultati coerenti.
Domande Frequenti
Posso stampare in ABS senza una cabina chiusa?
A volte capita con i pezzi piccoli. Con i pezzi grandi o alti, praticamente mai. Se non puoi racchiudere la stampante, usa ABS+ o passa a PETG e risparmiati la frustrazione.
Perché la mia parte in ABS si è spaccata lungo uno strato?
I layer erano troppo freddi nel momento in cui lo strato successivo è stato depositato, oppure il pezzo si è raffreddato in modo non uniforme. Aumenta la temperatura dell'ugello, alza la temperatura della camera e riduci la velocità di stampa.
L'ABS è sicuro per uso alimentare?
No. L'ABS non è considerato idoneo al contatto con alimenti, e le sue fessure tra gli strati intrappolano i batteri. Utilizza il PETG per le applicazioni a contatto con alimenti.
L'ABS può essere carteggiato e verniciato?
Sì, e questa è una delle sue caratteristiche migliori. Carteggia progressivamente (grana 240 → 400 → 800), usa un primer riempitivo per le linee di stratificazione, oppure effettua prima la lucidatura a vapore e poi vernicia.
Come si conserva l'ABS?
Sigillato con essiccante. L'ABS assorbe meno umidità rispetto al nylon o al TPU, ma l'ABS umido produce comunque stampe con bolle e strati deboli.
La versione breve
L'ABS richiede tre cose: una camera chiusa a 40–50 °C, un piatto riscaldato a 100 °C e nessuna ventola di raffreddamento del pezzo. Aggiungi un bordo di adesione per tutti gli oggetti con angoli, areare i fumi e usa ABS+ se vuoi un avvio più semplice. In cambio ottieni pezzi che resistono al calore, agli urti, possono essere saldati con acetone e possono essere levigati fino a ottenere una finitura da stampo.