























Antinsky è un rivenditore ufficiale di BlueCast, e la gamma BlueCast è una delle poche famiglie di resina realizzate specificamente per la fusione di gioielli a cera persa, piuttosto che adattate da fotopolimeri generici. Ma "castabile" non è un prodotto unico: la gamma comprende resine riempite con cera, resine ad alto dettaglio, gradi per filigrana e resine modello che non sono affatto castabili. Questa guida spiega a cosa serve ciascuna e come scegliere.
Perché una resina è "castabile"
Nella fusione a cera persa, il pezzo stampato non è l'oggetto finale. È un modello temporaneo: viene immerso in gesso, bruciato in un forno e la cavità risultante viene riempita con metallo fuso. Questo significa che la resina ha due compiti e due soli compiti:
- Stampare in modo sufficientemente preciso da catturare il design, inclusi prongs, bezels e la texture superficiale fine.
- Bruciarsi completamente senza lasciare ceneri, rompere l'investitura o espandersi abbastanza da danneggiare la cavità dello stampo.
Tutto il resto — colore, resistenza alla trazione, durata di conservazione del pezzo stampato — è secondario. Una resina castabile che stampa perfettamente ma lascia residui di carbonio rovinerà ogni fusione. Una resina castabile che brucia pulita ma si ammorbidisce nella stampante non manterrà il dettagro durante il lavaggio.
Le due modalità di guasto che incontrerai realmente:
| Guasto | Come appare | Causa radice |
|---|---|---|
| Residuo di cenere | Superficie metallica increspata o ruvida, porosità gassosa, riempimento incompleto | Bruciatura incompleta — velocità di salita troppo elevata, periodo di mantenimento troppo breve, o resina non completamente curata prima dell'investitura |
| Rottura dello stampo / frattura della shell | Cracks nell'investitura, flash metallici, perdita della cavità | Mismatch di espansione termica — la resina si espande prima di decomporre se riscaldata troppo velocemente |
| Perdita di dettaglio | Prongs morbidi, filigrana riempita, bordi arrotondati | Esposizione eccessiva, o resina troppo morbida per sopravvivere al lavaggio e all'investitura |
La gamma BlueCast, decifrata
BlueCast nomina le sue resine con lettere e numeri che significano qualcosa, ma non ovviamente. Ecco la mappa pratica.
| Resina | Tipo | Ideale per | Compromesso |
|---|---|---|---|
| X-Wax | Castabile, riempita con cera | Modelli classici per gioielli, incastri pesanti, anelli e pendenti | Più morbida — gestisci con cura prima dell'investitura |
| X-Wax Filigree | Riempita con cera, alto flusso | Filigrana fine, reticoli, strutture filiformi sottili | Molto delicata; necessita di lavaggio delicato |
| X-One V2 | Castabile, generica | Lavori di fusione quotidiani in cui la precisione conta più della sensazione della cera | Meno "cerosa" — modello leggermente più rigido |
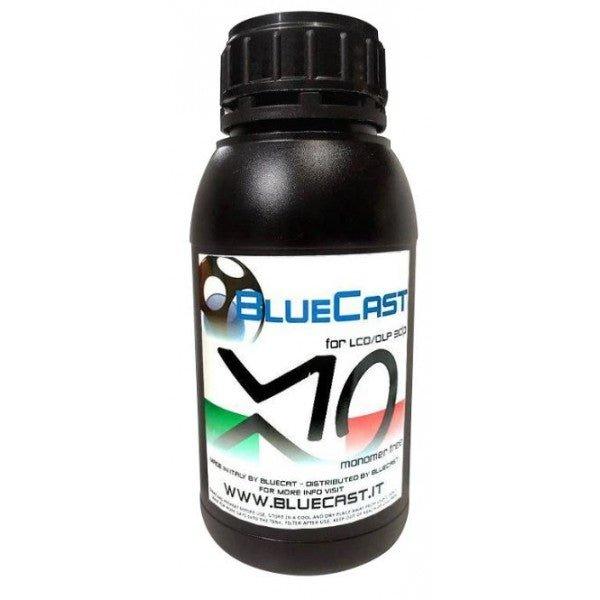
| X10 | Castabile, alto dettaglio | Modelli CAD intricati, micro-pavé, tolleranze strette | Esposizione più lunga; più sensibile alla temperatura |
| X5 | Castabile, equilibrata | Cicli di produzione misti, uso generale nel negozio | Un compromesso, non specialistica |
| X-Nova | Castabile, orientata all'ingegneria | Gioielli strutturali, sezioni più spesse, elementi meccanici | Comportamento di bruciamento diverso — valida il tuo ciclo |
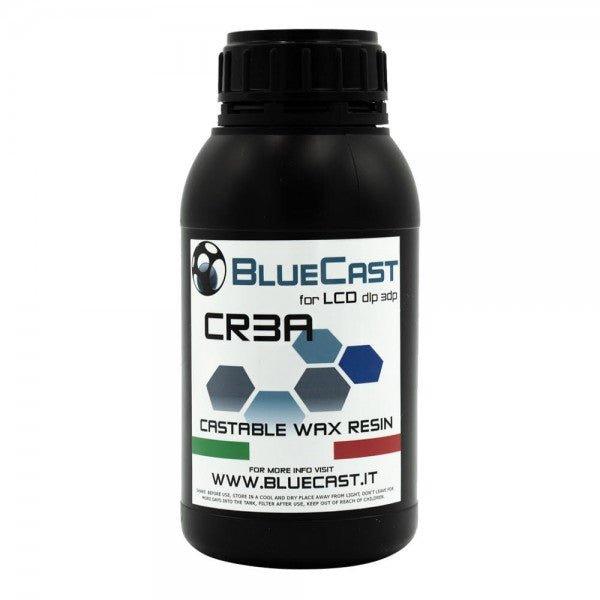
| Cr3a | Castabile per LCD/DLP | Negozi con flotte di stampanti vecchie o miste | Verifica la compatibilità della stampante prima dell'acquisto |
| Model HR | Resina modello non castabile | Modelli di presentazione, master di stampi, pezzi da provare | Non fondere: è una resina per modelli/presentazioni |
L'errore d'acquisto più comune è acquistare Model HR aspettandosi di fondere, perché proviene da un marchio focalizzato sulla fusione. La resina modello serve a mostrare il design al cliente, non a bruciarsi.
X-Wax vs X10: La decisione più importante
Se ti interessasse un solo confronto, è questo. Rappresentano due filosofie diverse.
X-Wax — stampala come cera, trattala come cera
La resina riempita con cera si comporta come la cera per iniezione in mano. Si taglia, si limatura e si finisce con strumenti per cera, e si fonde dallo stampo in un modo che sembra familiare a chi ha imparato tramite il lavoro tradizionale al banco. Per anelli pesanti, stili da sigillo e tutto ciò con sezioni spesse, quella familiarità vale molto: puoi riparare un prong con una penna per cera invece di ristampare.
Il costo è la resistenza. I modelli riempiti con cera sono morbidi. Si deformano se li stringi troppo forte, si ammorbidiscono in un'auto calda e devono essere investiti tempestivamente piuttosto che lasciati sul banco per una settimana.
X10 — stampala come pezzo di precisione
La resina castabile ad alto dettaglio mantiene geometrie più fini: sedili per micro-pavé, testi incisi, milgrain affilato, bezels sottili. È più rigida, quindi sopravvive alla gestione, alla spedizione al cliente per approvazione e al riposo in un cassetto. È la scelta migliore per negozi orientati al CAD dove il design vive in Rhino o Matrix e la stampante è l'ultimo passo prima dell'investitura.
Il costo è la sensibilità al processo. Vuole esposizione corretta, temperatura stabile e un ciclo di bruciamento validato. Inoltre non tollera la flusso "lo fondiamo domani" con la stessa grazia se il modello è sottile.
La regola pratica
- Stili rifiniti a mano, pesanti, tradizionali → X-Wax.
- Stili dettagliati con CAD, sottili, ad alta precisione → X10.
- Filigrana e reticoli → X-Wax Filigree.
- Non sei sicuro, una sola resina → X-One V2 o X5.
Stampare correttamente la resina castabile
Le resine castabili sono meno tolleranti della resina standard perché il guasto si manifesta due passaggi dopo, nel metallo. Segui queste regole e rimuovi la maggior parte delle variabili.
1. Orientazione e supporti
Orientati in modo che i supporti atterrino su superfici che saranno nascoste o facilmente rifinite — all'interno di un'anello, sul retro di un pendente, su una piastra da limare. Le punte dei supporti sulla resina castabile lasciano un segno, e quel segno diventa un difetto nel metallo.
Evita di orientare le grandi superfici piatte parallele alla piastra di costruzione: le forze di peeling le distorcono e la distorsione è permanente. Inclina di 15–30° in modo che ogni strato abbia una piccola sezione trasversale.
2. Non sovra-supportare
Più supporti non è più sicuro nella fusione. Ogni supporto è una caratteristica di resina che deve bruciarsi completamente, e le giunzioni di supporto pesanti sono dove si formano le tasche di cenere. Usa il minimo necessario per tenere il pezzo, con punte leggermente più grandi solo dove la geometria lo richiede.
3. Lavaggio delicato e completo
Resina non curata intrappolata in una recessione bolle durante il bruciamento e rompe l'investitura. Lavaggio in due fasi — IPA sporco, poi IPA pulito — con una spazzola morbida sulle aree dettagliate. Non pulire in ultrasonica la filigrana delicata a alta potenza; si spezzerà.
4. Cura completa prima dell'investitura
La post-cura non è opzionale. La resina castabile non curata sottilmente emette gas durante il bruciamento e lascia residui. Cura a 405 nm per il tempo completo consigliato, girando il pezzo in modo che le aree in ombra ricevano luce. La sovra-cura è molto meno pericolosa della sotto-cura — un leggero ingiallimento non influisce sul bruciamento.
5. Asciuga prima dell'investitura
L'IPA o l'acqua residuali nel modello sono un difetto di fusione in attesa di accadere. Lascia i pezzi asciugare bene, idealmente in un luogo caldo e asciutto, prima dell'investitura.
Bruciamento: Il ciclo è metà del risultato
Ogni resina castabile ha un ciclo consigliato dal produttore. Usalo come linea di base. Detto questo, la fisica è universale, e capirla ti permette di diagnosticare problemi invece di indovinare.
| Fase | Scopo | Cosa va storto se si affretta |
|---|---|---|
| Salita lenta a ~150 °C | Elimina l'umidità residua dall'investitura | Esplosione di vapore — la shell si rompe, flash metallici |
| Mantenimento a 150–200 °C | Addolcisce e fonde il modello | Resina liquida intrappolata nella cavità, residui di carbonio |
| Salita a ~370 °C | Decompone il polimero | Generazione rapida di gas, crepe per pressione |
| Salita a ~730 °C | Brucia tutto il carbonio | Cenere lasciata nella cavità, superficie di fusione ruvida |
| Mantenimento alla temperatura massima | Completa ossidazione dei residui | Interno grigio o nero = bruciamento incompleto |
Due abitudini che prevengono la maggior parte dei difetti di fusione: salita lenta (un ciclo lungo è più economico di una fusione fallita), e mantenimento alla temperatura massima finché l'interno dello stampo è bianco. Se estrai lo stampo presto e vedi grigio, sai già quale sarà il risultato.
Scelta della resina per tipo di gioiello
| Pezzo | Consigliato | Motivo |
|---|---|---|
| Anello da sigillo, band pesante | X-Wax | Sezioni spesse, rifinitura a mano, riparazioni con penna per cera |
| Halo di micro-pavé | X10 | Precisione del sedile e prongs sottili |
| Pendente con filigrana | X-Wax Filigree | Reticolo fine sopravvive al lavaggio e all'investitura |
| Prototipo CAD per approvazione cliente | Model HR | Non castabile — solo per presentazione |
| Bracciale strutturale spesso | X-Nova | Gestisce sezioni trasversali più spesse |
| Produzione quotidiana mista | X-One V2 o X5 | Una sola resina, risultati prevedibili |
Note su esposizione e macchina
Le resine castabili generalmente richiedono esposizione leggermente più lunga della resina standard perché il contenuto di cera o riempitivo riduce la fotosensibilità. Inizia intorno al suggerimento del produttore per la tua classe di macchina, poi esegui una matrice di esposizione valutata su definizione dei prongs e separazione di gap piuttosto che sulla finitura superficiale.
Due fattori della macchina contano più del solito qui:
- Dimensione dei pixel.Il gioiello è l'applicazione in cui un pannello di classe 16K o un piccolo pannello ad alta densità paga davvero per sé. Un pixel da 35 µm non può risolvere chiaramente un sedile per prong da 0.2 mm.
- Uniformità della luce. Se un angolo della lastra si cura diversamente, i prongs di quell'angolo saranno troppo piccoli. Testa con un pezzo di calibrazione piatto su tutta la lastra, non solo al centro.
Mantieni la resina calda — 24–28 °C. Le resine castabili sono viscose, e la resina fredda causa una separazione incompleta degli strati che sembra esattamente come la sotto-esposizione.
L'igiene della vasca è più importante con la resina castabile che con qualsiasi altro materiale. Le resine riempite con cera si separano se rimangono inutilizzate per settimane — il riempitivo si deposita e la parte superiore della vasca diventa povera di resina. Mescola delicatamente con un raschietto morbido prima di ogni sessione, e mai riempire una vasca che è stata lasciata senza mescolare. Se la resina sembra stratificata o ha sedimenti visibili, filtrala di nuovo nella bottiglia, agita bene e ricomincia.
Investitura e metallo: L'altra metà del risultato
La resina castabile viene accusata dei difetti che provengono da investitura o metallo. Due variabili meritano di essere controllate.
Investitura.Investisci sottovuoto con il rapporto consigliato tra acqua e polvere, e non cambiare il rapporto per "renderlo più fluido" — la resistenza dell'investitura indurita è ciò che tiene la cavità quando la resina si espande durante il bruciamento. Lascia indurire completamente l'investitura prima che lo stampo vada nel forno; affrettare questo passo è la causa più comune di crepe nella shell.
Temperatura del metallo.Il surriscaldamento del metallo lo ossida e produce una superficie opaca e increspata che sembra esattamente come residui di cenere. Il sotto-riscaldamento produce riempimenti incompleti nelle sezioni sottili. Usa l'intervallo consigliato dal fornitore della lega e un pirometro di fiducia.
Un'altra abitudine: tieni un registro di fusione. Lotto di resina, esposizione, ciclo di bruciamento, rapporto di investitura, temperatura del metallo, risultato. La fusione di gioielli ha abbastanza variabili che la memoria non è un strumento diagnostico affidabile — un registro scritto trasforma un mistero in un modello in quattro o cinque fusioni.
Triage dei difetti
| Sintomo | Prima cosa da controllare | Seconda cosa |
|---|---|---|
| Superficie metallica ruvida o increspata | È l'interno dello stampo bianco dopo il bruciamento? | Tempo di post-cura prima dell'investitura |
| Crepe nell'investitura | Velocità di salita del bruciamento troppo alta all'inizio | Rapporto acqua/investitura / tempo di indurimento |
| Riempimento incompleto nelle sezioni sottili | Temperatura del metallo troppo bassa | Dimensione e posizione di canale di colata / spurgo |
| Errore dimensionale sui prongs | Esposizione troppo alta (sovra-cura) | Dimensione dei pixel / uniformità della luce sulla lastra |
| Superfici piatte deformate | Orientamento parallelo alla lastra | Forza di peeling / velocità di sollevamento |
Domande frequenti
Posso fondere qualsiasi resina?
No. Resine standard, resistenti e lavabili con acqua lasciano cenere significativa e possono rompere l'investitura. Usa solo resina etichettata esplicitamente come castabile, e segui il suo ciclo di bruciamento.
La resina riempita con cera è meglio della resina castabile standard?
È migliore per la rifinitura a mano e per le sezioni spesse, perché si comporta come la cera. Non è migliore per dettagli fini o per pezzi che devono sopravvivere alla gestione e alla spedizione. Scegli in base al pezzo, non in base a "quale è più nuova".
Perché la mia superficie di fusione è ruvida?
Quasi sempre bruciamento incompleto o resina sotto-curata. Controlla che l'interno dello stampo sia bianco dopo il bruciamento, estendi il mantenimento alla temperatura massima e conferma che la tua post-cura sia completa prima dell'investitura.
Ho bisogno di una stampante specifica per gioielli?
Hai bisogno di una stampante con pixel fini e buona uniformità della luce. Una macchina orientata a dentista o gioielli è comoda ma non obbligatoria — una stampante LCD generica ad alta risoluzione con una lastra piccola funziona bene.
Quanto a lungo posso conservare un modello stampato castabile?
I modelli riempiti con cera dovrebbero essere investiti entro un giorno o due, specialmente in stanze calde. Le resine castabili più rigide durano più a lungo ma si deformano comunque sotto carico. Stampa vicino al giorno della fusione quando possibile.
Posso mescolare la resina BlueCast con un marchio diverso nella vasca?
No. Le formulazioni castabili diverse hanno comportamenti di bruciamento diversi, e una miscela non ha un ciclo validato. Svuota e pulisci la vasca quando cambi.
Qual è l'errore più comune per i principianti?
Sovra-supportare, poi fondere senza post-cura completa. Entrambi creano residui e sembrano "cattiva resina". Sono errori di processo, non errori di materiale.
Da dove iniziare
Se stai impostando un flusso di lavoro per gioielli per la prima volta, inizia con BlueCast X-Wax per pezzi rifiniti a mano e aggiungi X10 quando passi a lavori con CAD ad alto dettaglio. Se i tuoi progetti sono delicati, passa direttamente a X-Wax Filigree. Aggiungi Model HR solo se hai bisogno anche di modelli di presentazione non castabili per l'approvazione del cliente.
E se stai confrontando la resina castabile con l'opzione generica, la nostra guida completa alla fusione a cera persa copre l'intero processo dall'orientamento alla lucidatura finale — questo articolo è la metà della storia relativa alla scelta del materiale.