























La maggior parte dei principianti compra troppo filamento e troppi materiali. Ordinano un pacchetto vario da cinque bobine, stampano due modelli decenti, poi passano i successivi tre mesi a lottare contro i problemi di filamenti appuntiti, deformazioni e filamento bagnato — convinti che la stampante sia rotta quando il vero problema è che stanno imparando usando un materiale che penalizza ogni errore.
La strada più veloce per passare da "la mia stampante funziona più o meno" a "la mia stampante funziona perfettamente" è standardizzare su un solo filamento, impararlo completamente, e solo poi aggiungerne un secondo. Questa guida ti dice quale filamento comprare per primo, quale per secondo, per cosa è buono ognuno e quali scelte popolari faranno sprecare il tuo primo mese.
Cosa ottimizzare per i principianti
Non la resistenza. Non la resistenza alla temperatura. Non l'estetica. Le tre cose che decidono se continui a praticare questo hobby:
- Tasso di successo — il filamento aderisce al piatto e conclude la stampa?
- Tolleranza agli errori — sopravvive a una temperatura leggermente sbagliata, una bobina leggermente bagnata, una cinghia leggermente allentata?
- Ripetibilità — la bobina due si comporta come la bobina uno?
Un materiale che è il 30% più resistente ma fallisce la metà delle volte è strettamente peggiore per un principiante, perché da una stampa fallita non impari niente se non frustrazione.
La risposta breve
| Classifica | Filamento | Da comprare quando | Bobine per iniziare |
|---|---|---|---|
| 1 | PLA / PLA+ | Giorno uno, sempre | 2 |
| 2 | PETG | Hai bisogno di parti che resistano al calore o all'uso all'aperto | 1 |
| 3 | TPU 95A | Hai bisogno di una guarnizione, impugnatura, paraurti o custodia per telefono | 1 |
| 4 | ASA | Uso permanente all'aperto o in auto calda, con un involucro | 1 |
| Da saltare per ora | ABS, Nylon, PC, riempito con fibra di carbonio, con effetto legno, luminoso | Più tardi, uno alla volta | 0 |
1. PLA e PLA+ — Il filamento giusto per iniziare
Il PLA si stampa a 195–215 °C con un piatto di stampa a 55–60 °C, non richiede un involucro, ha un odore leggermente dolce e aderisce a quasi tutto. È rigido, dimensionalmente preciso e mantiene bene i dettagli fini. Per modelli decorativi, prototipi, attrezzature che vivono in interno e qualsiasi cosa che vuoi abbia un bell'aspetto su uno scaffale, il PLA è davvero il materiale giusto — non un compromesso per principianti.
PLA+ (talvolta venduto come PLA Pro o Tough PLA) è un PLA modificato con aderenza tra strati migliorata e resistenza all'impatto leggermente maggiore. Si stampa con impostazioni quasi identiche. Per una prima bobina, il PLA+ vale la piccola differenza di prezzo: è nettamente meno fragile nelle pareti sottili e meno probabilità di spezzarsi alla bobina quando il percorso del filamento è stretto.
Dove il PLA fallisce: ovunque sopra circa 55–60 °C. Una parte in PLA lasciata sul cruscotto di un'auto in una giornata estiva si deformerebbe. Inoltre, il PLA scivola sotto carichi prolungati — una staffa per mensola in PLA che tiene peso per mesi si deformerebbe lentamente. Ed è fragile: lascia cadere un involucro sottile in PLA e si crepa lungo le linee degli strati.
Impostazioni per principianti che funzionano su quasi tutte le stampanti:
| Impostazione | PLA / PLA+ |
|---|---|
| Temperatura ugello | 205 °C (intervallo 200–215) |
| Temperatura piatto | 60 °C |
| Ventola di raffreddamento parti | 100% dallo strato 2 |
| Velocità di stampa | 60–120 mm/s |
| Ritrazione (direct drive) | 0,6–0,8 mm @ 35 mm/s |
| Ritrazione (Bowden) | 4–6 mm @ 45 mm/s |
| Involucro | Non richiesto — l'apertura è meglio |
Se la tua prima bobina è PLA+ e le tue prime venti stampe sono cubi di calibrazione, un Benchy e un supporto per telefono, imparerai di più sul slicing che in un mese cambiando materiale.
2. PETG — La seconda bobina
Il PETG è il punto di mezzo pragmatico: più resistente del PLA, più resistente al calore (utilizzabile fino a circa 70–75 °C), leggermente flessibile quindi assorbe gli impatti invece di creparsi e sufficientemente resistente chimicamente per l'uso all'aperto e in ambienti umidi. È anche il materiale che più probabilmente farà desistere un principiante, perché èappiccicoso.
Il PETG aderisce a se stesso molto bene — cosa ottima per la resistenza tra strati e terribile per i filamenti appuntiti, i grumi e la rimozione dei supporti. Aderisce anche a PEI e vetro in modo così aggressivo che stampare troppo vicino può strappare pezzi dal tuo piatto di stampa.
Regole che rendono il PETG facile:
- Stampa più lentamente del PLA: 40–60 mm/s per le pareti.
- Riduci il raffreddamento delle parti al 30–50%, non al 100%.
- Aumenta leggermente il distanza tra ugello e piatto — il primo strato deve essere una perla arrotondata, non un nastro schiacciato.
- Asciugalo. Il PETG assorbe l'umidità velocemente e il PETG bagnato fa rumori scoppiettanti, schiuma e produce filamenti appuntiti.
- Distanza di ritrazione più corta del PLA; troppa ritrazione causa intasamenti nel PETG.
| Impostazione | PETG |
|---|---|
| Temperatura ugello | 235–245 °C |
| Temperatura piatto | 75–80 °C |
| Raffreddamento parti | 30–50% |
| Velocità di stampa | 40–60 mm/s per pareti |
| Involucro | Opzionale; le correnti d'aria sono il nemico |
Usa il PETG per staffe, ganci, parti per esterni, contenitori, prototipi meccanici e qualsiasi cosa che venga urtata. È il materiale migliore singolo per "voglio che sia un oggetto reale che dura".
3. TPU 95A — L'unica bobina flessibile che vale la pena avere
Il TPU è un poliuretano termoplastico: flessibile, resistente all'abrasione e quasi impossibile da rompere a mano. Il 95A è il punto giusto — abbastanza morbido da essere veramente flessibile, abbastanza rigido da essere alimentato da un estrusore direct drive normale senza configurazioni personalizzate.
È anche lento. Il TPU richiede 20–35 mm/s, ritrazione minima e un percorso di filamento corto e controllato. Su una stampante con tubo Bowden è una lotta; su una stampante direct drive è facile. Se la tua stampante è solo Bowden, compra TPU 95A HS (alta velocità) o salta il TPU fino a quando non aggiorni.
| Impostazione | TPU 95A |
|---|---|
| Temperatura ugello | 225–235 °C |
| Temperatura piatto | 45–55 °C |
| Velocità di stampa | 20–35 mm/s |
| Ritrazione | 0,4–1,0 mm, lenta (20 mm/s) |
| Flusso | 100–110% |
| Raffreddamento | 50–80% |
Prime stampe con TPU consigliate: guarnizioni, riduttori di sforzo per cavi, piedini, paraurti per telefono, basi per droni, impugnature per utensili. Prime stampe con TPU da evitare: qualsiasi cosa alta e sottile, qualsiasi cosa con ponti lunghi non supportati, qualsiasi cosa che richieda angoli netti.
4. ASA — Solo quando ne hai veramente bisogno
L'ASA è a base di stirene come l'ABS, ma stabilizzato ai raggi UV quindi non ingiallisce e non si deteriora al sole. Resiste a circa 95–100 °C, ha resistenza all'impatto migliore del PLA o PETG e può essere levigato con vapore. Anche si restringe, si deformare e emette fumi di stirene — quindi richiede un involucro e ventilazione.
Non iniziare qui. Compra l'ASA quando hai una staffa per esterni specifica, una parte per interni auto o un pannello di involucro che deve resistere al calore estivo. Trattalo come un progetto: involucro, piatto a 100 °C+, raffreddamento minimo, bordo o scudo da correnti d'aria.
| Impostazione | ASA |
|---|---|
| Temperatura ugello | 250–265 °C |
| Temperatura piatto | 100–110 °C |
| Temperatura camera | 45–55 °C (involucro richiesto) |
| Raffreddamento parti | 0–20% |
| Velocità di stampa | 40–60 mm/s |
Tabella di confronto completa
| PLA+ | PETG | TPU 95A | ASA | |
|---|---|---|---|---|
| Difficoltà (1–5) | 1 | 3 | 4 | 5 |
| Temperatura ugello | 205 °C | 240 °C | 230 °C | 260 °C |
| Temperatura piatto | 60 °C | 80 °C | 50 °C | 105 °C |
| Involucro | No | No | No | Sì |
| Temperatura massima di servizio | ~55 °C | ~75 °C | ~80 °C | ~95 °C |
| Resistenza all'impatto | Bassa | Media | Molto alta | Alta |
| Flessibilità | Nessuna | Leggera | Alta | Leggera |
| Resistenza ai raggi UV | Scarsa | Buona | Discreta | Eccellente |
| Sensibilità all'umidità | Bassa | Alta | Alta | Media |
| Fumi | Molto bassi | Bassi | Bassi | Moderati (stirene) |
| Uso migliore | Modelli, prototipi, elementi interni | Parti funzionali, contenitori | Guarnizioni, impugnature, paraurti | Esterno, auto, caldo |
La cosa che nessuno dice ai principianti: il filamento bagnato
Il PLA assorbe un po' di umidità. PETG, TPU e Nylon ne assorbono molta. Il filamento bagnato produce vapore dentro l'ugello, che si manifesta come rumori scoppiettanti, grumi casuali, aderenza tra strati debole e una superficie che sembra avere brufoli. Molte discussioni "la mia stampa PETG non va bene" sono in realtà discussioni "il mio PETG è bagnato".
Segni che il tuo filamento ha bisogno di essere asciugato:
- Rumori scoppiettanti o crepitanti durante la stampa
- Voidi casuali e buchini nelle pareti
- Eccessivi filamenti appuntiti che le modifiche alle impostazioni non risolvono
- Parti che si spezzano facilmente lungo le linee degli strati nonostante l'estrusione sembri buona
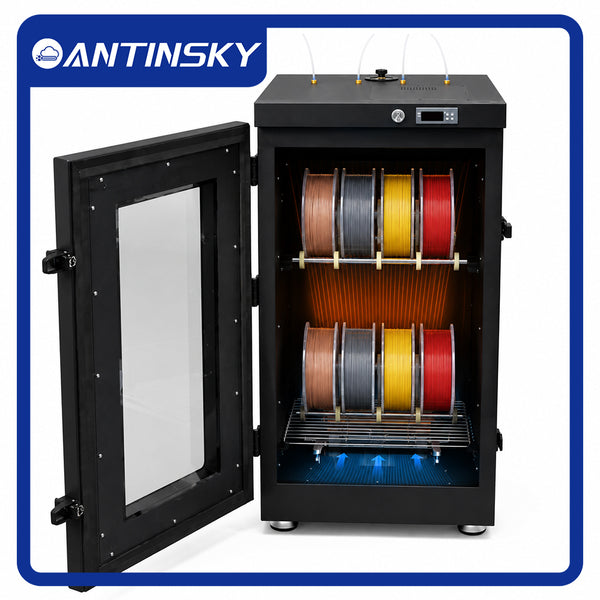
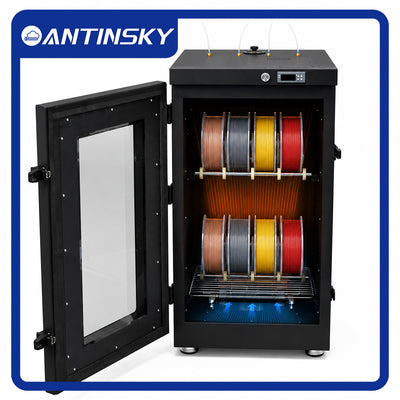
Un dedicato essiccatore per filamento si ripaga velocemente una volta che stampi PETG o TPU regolarmente. Il PLA può essere asciugato in poche ore a 45–50 °C; il PETG a 65 °C per 4–6 ore; il TPU a 50–60 °C per 6–8 ore. Conserva le bobine in sacchi sigillati con essiccante tra un utilizzo e l'altro — asciugare una bobina e poi lasciarla su uno scaffale aperto per una settimana annulla il lavoro.
La calibrazione in 30 minuti che batte tutto il resto
Prima di stampare ornamenti, Benchy o qualsiasi cosa che intendi conservare, spendi mezz'ora su tre cose. Primo, allinea il piatto e imposta il primo strato a occhio — una perla leggermente schiacciata, senza spazi tra le linee. Secondo, stampa una torre di temperatura e scegli la temperatura in cui i sbalzi sono puliti e l'aderenza tra strati è più forte, non quella che sembra più lucida. Terzo, stampa un cubo di test di flusso a parete singola, misura la parete con un calibro e regola il flusso in modo che la parete misurata corrisponda alla previsione del slicer.
Queste tre fasi risolvono la maggior parte dei reclami sulla qualità che i principianti altrimenti cercano di risolvere con modifiche a velocità, ritrazione e raffreddamento. Inoltre ti danno un punto di riferimento: una volta che primo strato, temperatura e flusso sono corretti, qualsiasi nuovo problema è un problema reale invece di una supposizione sulle impostazioni.
Cinque errori dei principianti da evitare
- Comprare un pacchetto vario. Sei materiali significano sei profili appresi a metà. Compra due bobine di un materiale invece.
- Inseguire la velocità per prima. Stampa a 60 mm/s finché le tue parti non sono costantemente buone. La velocità è un risultato della regolazione, non un punto di partenza.
- Cambiare tre impostazioni alla volta. Cambia una variabile, stampa lo stesso modello di test, confronta. Altrimenti non impari niente.
- Ignorare il primo strato. Un primo strato perfetto risolve più fallimenti di tutte le altre impostazioni messe insieme. Impara la regolazione live dello Z-offset dal giorno uno.
- Comprare filamento riempito con fibra di carbonio troppo presto.Le miscele con fibra di carbonio sono abrasive e richiedono ugelli induriti; inoltre nascondono una cattiva regolazione dietro una texture opaca.
Lista della spesa pratica per la prima settimana
| Elemento | Perché | Priorità |
|---|---|---|
| 2 × PLA+ 1 kg | Abbastanza per imparare senza finire a metà progetto | Obbligatorio |
| 1 × PETG 1 kg | Primo materiale funzionale | Alta |
| Calibri digitali | Valida ogni affermazione dimensionale che fai | Obbligatorio |
| Strumento per sgrassaggio / tronchesi per tagli di spurgo | La pulizia decide la qualità percepita | Obbligatorio |
| Alcol isopropilico + panno non peloso | L'aderenza del piatto inizia con un piatto pulito | Obbligatorio |
| Essiccatore per filamento | Previene il fallimento più comune di PETG/TPU | Alta |
| Conservazione sigillata + essiccante | Mantiene asciutte le bobine asciugate | Alta |
| 1 × TPU 95A | Sblocca guarnizioni e impugnature | Più tardi |
| 1 × ASA | Solo per esterni, con involucro | Più tardi |
Come decidere cosa stampare
Fai tre domande in ordine:
- Farà caldo? Sopra i 60 °C → non PLA. Sopra gli 80 °C → ASA o materiale ingegneristico.
- Verrà urtato? Caduto, calciato o flesso → PETG, TPU o ASA invece di PLA.
- Deve rimanere bello? Modello in esposizione su scaffale → PLA+ vince per dettaglio e finitura, ed è il più facile da stampare bene.
Questo ordine risolve circa il 90% delle scelte di materiale correttamente e mantiene i principianti sul materiale che concluderà veramente la stampa.
FAQ
Il PLA è abbastanza forte per parti reali?
Per parti interne, a temperatura ambiente, con carichi leggeri, sì — soprattutto il PLA+, che ha un'aderenza tra strati migliore del PLA standard. Non è adatto a carichi prolungati, ambienti caldi o impatti.
Dovrei iniziare con PLA o PETG?
PLA+. È più tollerante al primo strato e meno sensibile all'umidità, quindi i primi fallimenti sono più facili da diagnosticare. Passa al PETG una volta che il primo strato e la ritrazione sono solidi.
Ho bisogno di un involucro per stampare PETG?
No, ma devi bloccare le correnti d'aria. Una stampante aperta in una stanza con aria condizionata mostrerà deformazioni e divisioni tra strati nel PETG che scompaiono una volta che la parte è protetta dalle correnti d'aria.
Perché il mio PETG aderisce troppo bene al piatto di stampa?
Ugello troppo vicino e piatto troppo caldo. Alza leggermente lo Z-offset, abbassa il piatto a 70–75 °C e lascia raffreddare completamente il piatto prima di rimuovere la parte — il PETG si rilascia da solo mentre raffredda.
Posso mischiare marche di filamento?
Sì, ma ri-regola temperatura e flusso. La tolleranza di diametro e la quantità di pigmento differiscono tra marche, e una differenza di diametro di 0,03 mm cambia notevolmente il flusso nelle stampe lunghe.
Quanto dura una bobina?
Una bobina da 1 kg è circa 330–340 m di filamento da 1,75 mm, sufficiente per circa 30–60 stampe piccole-medie a seconda dell'infill e delle pareti.
Il filamento economico è una falsa economia?
Spesso sì. Il diametro incoerente e il contenuto di umidità causano stampe fallite che costano di più del risparmio. Compra da un fornitore che pubblica la tolleranza — ±0,02 mm è uno standard ragionevole per stampa affidabile.
E il filamento luminoso, di seta, con effetto legno e arcobaleno?
Sono divertenti e perfettamente stampabili, ma trattali come decorativi. Il filamento luminoso è abrasivo, quello di seta nasconde le linee degli strati ma ha aderenza tra strati più debole, e quello con effetto legno intasa gli ugelli piccoli. Comprali dopo che sai stampare il PLA+ normale in modo affidabile.
La versione in una frase
Inizia con due bobine di PLA+, stampa finché il primo strato e la ritrazione sono noiosamente affidabili, poi aggiungi il PETG per parti funzionali, il TPU 95A per quelle flessibili e l'ASA solo quando qualcosa deve veramente stare all'aperto — e asciuga tutto quello che non è PLA.