























Nylon, PETG e ABS sono i tre filamenti a cui si ricorre quando il PLA non è abbastanza resistente, non resistente al calore o non robusto. Si sovrappongono a metà — tutti e tre sono più robusti del PLA, si stampano a temperature più alte e tutti e tre possono gestire parti funzionali — ma si differenziano nettamente per umidità, deformazione, resistenza chimica e costo. Scegliere quello sbagliato significa la differenza tra una parte che dura per anni e una che si guasta al primo pomeriggio caldo.
Questa guida li confronta testa a testa, poi mappa le differenze su applicazioni reali per permetterti di scegliere il materiale giusto la prima volta.
La risposta breve
| Se hai bisogno... | Scegli | Perché |
|---|---|---|
| Massima robustezza, resistenza all'abrasione, bassa attrito | Nylon (PA12) | Migliore resistenza all'impatto e all'usura dei tre |
| Resistenza chimica, tenuta all'acqua, stampa semplice | PETG | Deformazione molto bassa, gestisce meglio l'umidità del nylon |
| Resistenza al calore e rigidità a prezzo contenuto | ABS | Transizione vetrosa più alta, economico, facile da post-processare |
| Parti strutturali rigide | PA12-CF / ABS-CF | La fibra di carbonio aumenta la rigidità e riduce la deformazione |
| Esposizione all'esterno / ai raggi UV | ASA | Cugino del ABS stabile ai raggi UV |
Confronto testa a testa
| Proprietà | Nylon (PA12) | PETG | ABS |
|---|---|---|---|
| Temperatura di stampa | 250-270 °C | 230-250 °C | 240-260 °C |
| Temperatura della piastra | 70-90 °C | 70-85 °C | 95-110 °C |
| Cabina necessaria | Consigliata | No | Forte consigliata |
| Robustezza / impatto | Eccellente | Buono | Buono |
| Rigidità | Media | Media | Media-alta |
| Resistenza al calore (HDT) | ~80-100 °C | ~70-75 °C | ~95-105 °C |
| Sensibilità all'umidità | Molto alta | Bassa-media | Bassa |
| Deformazione | Alta (se non riempito con CF) | Bassa | Alta |
| Adesione strati | Eccellente | Eccellente | Buono |
| Fumi / odore | Basso | Basso | Notevoli, necessita di ventilazione |
| Abrasivo (necessita di ugello indurito) | Sì per gradi CF | No | Sì per gradi CF |
| Costo | Più alto | Basso | Basso |
| Migliore per | Ingranaggi, cerniere, cerniere viventi, strumenti | Supporti, cabine, parti a tenuta d'acqua | Automotive, ambienti caldi, parti dipinte |
Nylon (PA12): Il re della robustezza
Il nylon è il materiale da scegliere quando la parte deve resistere all'abuso. Ha una eccezionale resistenza all'impatto, eccellente resistenza all'abrasione e una superficie naturalmente scorrevole che lo rende ideale per componenti scorrevoli, ingranaggi e parti soggette a usura. Le cerniere viventi stampate in nylon possono flettersi migliaia di volte senza incrinarsi. Per parti meccaniche che sopportano carichi reali, pochi materiali desktop lo eguagliano.
Il lato negativo è l'umidità. Il nylon assorbe l'acqua dall'aria in modo aggressivo e il filamento bagnato causa scoppi, bolle di vapore, adesione strati debole e superficie ruvida. Ciò significa anche che il nylon deve essere essiccato prima di quasi ogni stampa e stampato da una scatola asciutta. Una volta stampato, il nylon continua ad assorbire umidità, il che cambia leggermente le sue dimensioni nel tempo: una considerazione importante per le misure precise.
Il nylon si deforma anche se si raffredda in modo non uniforme, quindi una cabina e una piastra calda aiutano. La soluzione più semplice è il nylon riempito con fibra di carbonio come FILAMENTO 3D ANTINSKY PA12-CF: le fibre aumentano la rigidità, riducono la deformazione e aggiungono stabilità dimensionale, a costo di una certa robustezza all'impatto e della necessità di un ugello indurito. Il semplice FILAMENTO 3D ANTINSKY PA12 rimane la scelta quando la massima robustezza e flessibilità sono più importanti della rigidità.
Consigli per la stampa del nylon
- Essiccare a 70-80 °C per 6-12 ore prima di stampare, e stampare da una scatola asciutta.
- Usare una cabina e una piastra a 70-90 °C per contrastare la deformazione; un stick di colla o un foglio PEI aiutano l'adesione.
- Stampare più lentamente del PLA: calore e lentezza migliorano l'adesione tra gli strati.
- Usare un ugello in acciaio indurito o tungsteno per i gradi CF.
PETG: L'equilibratore versatile
Il PETG è il più semplice dei tre da gestire. Si aderisce bene tra gli strati, si deforma molto poco, resiste a sostanze chimiche e acqua e produce parti a tenuta d'acqua: motivo per cui è la scelta predefinita per stampe funzionali che non verranno lasciate in un'auto calda. È anche tollerante per i principianti perché non necessita di cabina e tollera impostazioni imperfette.
I suoi punti deboli sono la resistenza al calore e la rigidità. Il PETG si ammorbidisce intorno a 70-75 °C, quindi una parte lasciata su un cruscotto caldo o vicino a un riscaldatore può deformarsi. È anche propenso a filamenti (stringing) e ad eccessiva adesione su piastre lisce, quindi è necessario un agente di rilascio o un foglio testurizzato per evitare di rovinare la superficie. Rispetto al nylon è meno robusto, e rispetto al ABS è meno resistente al calore — ma è il miglior compromesso versatile e il più economico da ottenere correttamente.
FILAMENTO 3D ANTINSKY PETG si stampa a temperature moderate con eccellente adesione strati, rendendolo una scelta valida per supporti, cabine, maschere e qualsiasi cosa che tocchi acqua o sostanze chimiche delicate. Se si sta aggiornando dal PLA e si vuole un filamento che fa la maggior parte dei lavori, il PETG è di solito la risposta corretta.
Consigli per la stampa del PETG
- Piastra 70-85 °C, ugello 230-250 °C; iniziare a temperatura più bassa e aumentare per ridurre i filamenti.
- Usare una piastra PEI testurizzata o un agente di rilascio leggero — il PETG aderisce forte alle superfici lisce.
- Mantenere la ventilazione della parte moderata; troppo poca ventilazione causa deformazioni (sagging), troppo poca danneggia l'adesione strati.
- Essiccare se è stato aperto per settimane, sebbene tolleri l'umidità molto meglio del nylon.
ABS: Resistenza al calore e post-processaggio
Il ABS è il filamento tradizionale per ingegneria. Gestisce il calore meglio del PETG, è più rigido e può essere levigato fino a una finitura lucida con vapori di acetone — qualcosa né il nylon né il PETG possono eguagliare. È anche economico e ampiamente disponibile, ed è la base per molte varianti antincendio e resistenti alle intemperie.
Il lato negativo è il comportamento di stampa. L'ABS si deforma fortemente e si separa lungo le linee degli strati se si raffredda troppo velocemente, quindi una cabina è quasi obbligatoria. Rilascia fumi di stirene che necessitano di ventilazione. Sul lato positivo, una volta impostato correttamente, l'ABS è prevedibile e si presta bene a lavorazioni meccaniche, foratura, filettatura e pittura.FILAMENTO 3D ANTINSKY ABS offre le proprietà classiche dell'ABS, mentre FILAMENTO 3D ANTINSKY ABS+ migliora l'adesione strati e riduce la deformazione per una stampa notevolmente più semplice.
Consigli per la stampa dell'ABS
- Chiudere la stampante; mantenere la camera calda e evitare correnti d'aria.
- Piastra 95-110 °C con un aiuto all'adesione come pasta di ABS o un foglio PEI.
- Ventilare la stanza — i fumi di stirene sono il motivo principale per cui l'ABS ha una cattiva reputazione.
- Per parti esterne, usare l'ASA invece; è stabile ai raggi UV dove l'ABS non lo è.
Scheda di riferimento per le impostazioni di stampa
| Impostazione | Nylon (PA12) | PETG | ABS |
|---|---|---|---|
| Temperatura ugello | 250-270 °C | 230-250 °C | 240-260 °C |
| Temperatura piastra | 70-90 °C | 70-85 °C | 95-110 °C |
| Ventilazione parte | Bassa / spenta | Moderata | Bassa |
| Cabina | Consigliata | Opzionale | Necessaria per parti grandi |
| Adesione piastra | PEI + colla | PEI testurizzato / agente di rilascio | PEI + pasta |
| Materiale ugello | Indurito per gradi CF | Ottone va bene | Indurito per gradi CF |
Essiccazione: Dove i tre si differenziano di più
La gestione dell'umidità è la più grande differenza pratica tra questi materiali, ed è il motivo per cui due stampe identiche possono sembrare completamente diverse in giorni diversi.
| Materiale | Rischio di umidità | Temperatura / tempo di essiccazione | Conservazione |
|---|---|---|---|
| Nylon (PA12) | Molto alto | 70-80 °C, 6-12 h | Scatola asciutta, desiccant, sempre |
| PETG | Bassa-media | 60-65 °C, 4-6 h | Sacchetto sigillato con desiccant |
| ABS | Bassa | 65-70 °C, 4 h se necessario | Sacchetto sigillato con desiccant |
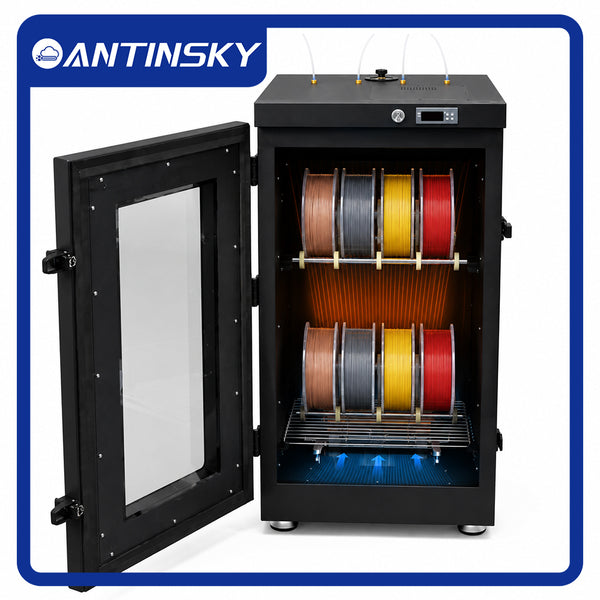
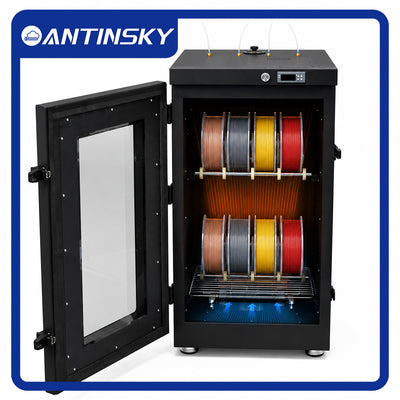
Un essiccatore dedicato come l'ARMADIO PER ESSICCARE FILAMENTI 3D ANTINSKY FDC12 rimuove l'incertezza, e una scatola asciutta permette di stampare nylon direttamente da un ambiente a bassa umidità. Per il nylon in un clima umido, non è un accessorio opzionale — è la differenza tra parti funzionali e fallimenti filamentosi e fragili.
Quale materiale per quale lavoro?
| Applicazione | Scelta migliore | Motivo |
|---|---|---|
| Ingranaggi, camme, parti scorrevoli | Nylon / PA12 | Resistenza all'usura e bassa attrito |
| Cerniere viventi, clip, incastri a scatto | Nylon | Eccellente resistenza alla fatica |
| Contenitori a tenuta d'acqua | PETG | Buona adesione strati, facile da sigillare |
| Supporti, supporti, maschere | PETG o ABS+ | Forti, economici, facili da stampare |
| Ambienti caldi (nessun UV) | ABS | Temperatura di deflessione più alta |
| Sotto cofano / automotive | ABS-CF o ASA | Calore più rigidità o stabilità UV |
| Parti strutturali precise | PA12-CF | Rigido, stabile, bassa deformazione |
Scenari reali: Come la scelta si manifesta
Le specifiche ti aiutano fino a un certo punto. Il valore di questi tre materiali diventa ovvio quando li associ a una parte concreta.
Scenario 1 — Un braccio di drone che atterra duramente
Il tipo di fallimento qui è l'impatto, non il calore. Il nylon flette e assorbe energia dove l'ABS si incrinerebbe, e il PETG si deformerebbe permanentemente. Un nylon con fibra di carbonio come il PA12-CF aggiunge la rigidità necessaria per evitare che il braccio vibri durante il volo mantenendo la maggior parte della robustezza del nylon. Il compromesso è un ugello indurito e un'essiccazione disciplinata.
Scenario 2 — Un alloggiamento per pompa che non deve perdere
La tenuta all'acqua dipende dall'adesione strati e dalla stabilità dimensionale, e il PETG fornisce entrambi senza cabina. Il nylon funzionerebbe ma assorbe acqua e si gonfia nel tempo, allentando le misure critiche. L'ABS è propenso a micro-spazi tra gli strati se la camera si raffredda in modo non uniforme. PETG è la risposta a basso rischio.
Scenario 3 — Un supporto all'interno di un cofano motore
Il calore è il nemico, e il PETG si ammorbidisce molto prima che la parte sia stressata. L'ABS gestisce la temperatura ed è abbastanza rigido per un supporto, mentre l'ABS-CF o l'ASA aggiungono rigidità o stabilità UV se la parte è anche esposta alla luce solare. Questo è il caso classico in cui l'ABS o il più tollerante ABS+ si rivela utile.
Scenario 4 — Un ingranaggio che fa migliaia di cicli
Domina l'usura e l'attrito, e la superficie liscia e resistente all'abrasione del nylon supera entrambe le alternative. Per un ingranaggio lento e caricato, il semplice PA12 è la scelta migliore rispetto a un grado CF, perché le fibre rendono la superficie più abrasiva contro il suo ingranaggio opposto.
Costo, sforzo e proprietà di possesso totale
Il prezzo della bobina è solo parte della storia. Controlla i costi nascosti prima di impegnarti:
| Fattore | Nylon (PA12) | PETG | ABS |
|---|---|---|---|
| Costo bobina | Più alto | Il più basso | Basso |
| Attrezzatura per essiccazione | Effettivamente necessario | Utile | Occasionale |
| Cabina | Consigliata | Non necessaria | Consigliata |
| Usura ugello | Alta per gradi CF | Nessuna | Alta per gradi CF |
| Costo fallimento | Alto (stampe rovinate, deformazione) | Basso | Medio |
| Opzioni di post-processaggio | Limitato | Limitato | Levigatura con acetone, pittura |
Il PETG è il materiale più economico da ottenere correttamente perché richiede meno attrezzature e fallisce meno spesso. Il nylon costa di più per funzionare bene, ma niente altro eguaglia la sua robustezza. L'ABS si trova nel mezzo: economico sulla bobina, ma ti ricompensa per possedere una cabina e ventilare correttamente.
Scelta in base alla macchina e al clima
Il tuo hardware e il tuo ambiente modellano la risposta tanto quanto l'applicazione.
- Stampante a tela aperta, senza cabina: attieniti al PETG. L'ABS e il nylon ti daranno problemi a meno che le parti non siano piccole e la stanza sia calda e ferma.
- Stampante chiusa: tutti e tre sono opzioni; il nylon vuole ancora una scatola asciutta, e l'ABS vuole ancora ventilazione.
- Clima umido: tratta l'essiccazione come una competenza base. Il PETG la tollera, l'ABS la ignora, e il nylon richiede una scatola asciutta attiva e un'essiccazione pre-stampa ogni volta.
- Clima secco e freddo: il nylon diventa molto più facile, anche se lo essicchi ancora; l'ABS beneficia ancora di una cabina per parti grandi.
Qualunque strada tu prenda, compra un grado alla volta e impostalo correttamente prima di fare scorte. Una bobina stampata venti volte ti insegna di più di cinque bobine stampate una volta.
Domande frequenti
Il nylon è migliore del PETG per parti resistenti?
Per l'impatto, l'usura e la fatica, il nylon vince. Per la rigidità, la tenuta all'acqua e la facilità di stampa, il PETG è spesso la scelta più pratica. Nessuno dei due è universalmente più forte — la risposta giusta dipende se il carico è di impatto, usura o stress costante.
Qual è il più semplice dei tre da stampare?
Il PETG di gran lunga. Non necessita di cabina, tollera l'umidità e si deforma molto poco. L'ABS e il nylon entrambi beneficiano di una cabina, e il nylon richiede un'essiccazione attiva.
Posso stampare l'ABS senza cabina?
Le parti piccole a volte hanno successo, ma parti grandi o alte si deformeranno e si separeranno di solito. Una cabina mantiene la camera calda e uniforme, che è il miglior miglioramento che puoi fare per l'ABS.
Il nylon e l'ABS necessitano di un ugello indurito?
I gradi semplici no, ma le versioni riempite con fibra di carbonio di entrambi sì. Le fibre sono abrasive e usurano rapidamente un ugello in ottone, cambiando la larghezza di estrusione e rovinando la consistenza.
Il PETG è adatto per alimenti?
Il materiale base è generalmente considerato sicuro, ma le stampe FDM hanno linee degli strati che intrappolano batteri, e i coloranti variano. Tratta le parti stampate come non adatte per alimenti a meno che il filamento non sia esplicitamente certificato e la parte non sia trattata correttamente.
Perché la mia stampa in nylon sembra bagnata o ha bolle?
Questi sono segni classici di umidità assorbita che si trasforma in vapore all'ugello. Essicca il filamento a 70-80 °C per diverse ore e stampalo da una scatola asciutta per eliminarlo.
Conclusione
Scegli in base alla modalità di fallimento dominante della parte, non per reputazione. Deve resistere a impatto e usura, scegli il nylon — semplice PA12 per robustezza o PA12-CF per parti ingegneristiche rigide e stabili. Deve essere facile, a tenuta d'acqua e affidabile, scegli PETG. Deve resistere al calore e accettare pittura o levigatura con acetone, scegli ABS o il più semplice da stampare ABS+. Qualunque tu scelga, ricorda che l'essiccazione e il controllo della cabina contano più dell'etichetta sulla bobina.